



© 2022, Агарева Наталья Шафировна 449
СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока
1. Чем определяются свойства сварного соединения?
1 Свойствами металла шва, линии сплавления с основным металлом и зоны термического влияния
2 Техническими характеристиками использованных электродов
3 Свойствами металла линии сплавления и зоны термического влияния
2. С какой целью выполняют разрезку кромок?
1 Для экономии металла
2 Для более удобного проведения сварочных работ
3 Для обеспечения провара на всю глубину
3. Исправление сквозных дефектов сварных соединений трубопроводной арматуры проводят путем разрезки кромок. Укажите допустимые углы раскрытия кромок.
1 65-75 градусов
2 15-20 градусов
3 30-45 градусов
4. Расшифруйте смысл маркировки электродов: буква «Э» и следующее за ней цифровое значение.
1 Тип электрода и допустимое количество часов использования
2 Тип электрода и гарантируемый предел прочности наплавленного металла в расчете на кгс/мм2
3 Марку электрода и серийный номер, присвоенный заводом-производителем
5. Какой должна быть характеристика источников питания для ручной дуговой сварки или наплавки покрытыми электродами?
1 Переменной
2 Крутопадающей или жесткой (в комбинации с балластными реостатами)
3 Восходяще-контролируемой
6. В каком порядке проводится аттестация сварщиков?
1 По решению аттестационной комиссии
2 Сначала теоретическая часть экзамена, а затем практическая
3 Сначала практическая часть экзамена, затем теоретическая
7. Укажите верную маркировку, которая бы указывала на толщину покрытия в обозначении электрода.
1 Тонкое покрытие - М, среднее покрытие - С, толстое покрытие - Д, особо толстое покрытие - Г- 2 Без покрытия - ТО, среднее покрытие - СР, толстое покрытие - ТЛ, особо толстое покрытие - ОТЛ
3 Без покрытия - БП, тонкое покрытие - Т, среднее покрытие - С, толстое покрытие - ТТ, особо толстое покрытие – ТТТ
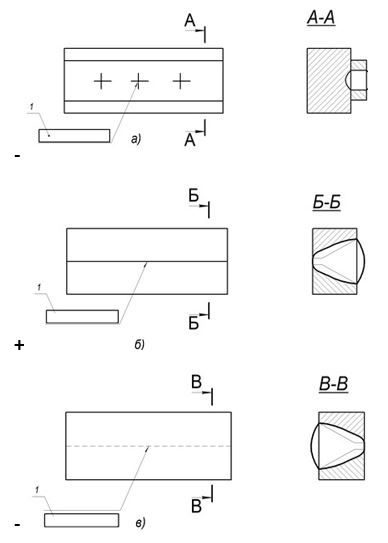
8. На каком из чертежей изображен видимый сварной шов?

9. При выполнении ручной дуговой сварки непровары возникают из-за:
1 Высокой скорости выполнения работ, недостаточной силы сварочного тока
2 Малой скорости выполнения работ, чрезмерно большой силы сварочного тока
3 Неправильного подбора электродов, чрезмерно большой силы сварочного тока
10. Дайте определение понятию «электрошлаковая сварка».
1 Сварка электротоком, при которой побочным продуктов плавления металла является слой флюса, подлежащий вторичному использованию при электродуговой сварке
2 Сварка плавлением, при которой для нагрева используют тепло, выделяемое при прохождении электротока через массы расплавленного шлака
3 Сварка плавлением, при которой используются ленточные электроды и слой шлака в качестве охлаждающей среды
11. Ультразвуковой метод контроля позволяет выявить следующие дефекты сварного шва:
1 Качество оплавления металла
2 Непровары, трещины, поры, включения металлической и неметаллической природы, несплавления
3 Внутренние напряжения металла
12. Максимальная длина гибкого кабеля, используемого для подключения передвижной электросварочной установки к коммутационному аппарату, составляет:
1 25 м
2 20 м
3 15 м
13. Конструктивными характеристиками разделки кромок являются:
1 Притупление, угол скоса кромки
2 Температура плавления металла, глубина проварки
3 Угловатость, угол скоса кромки
14. Остаточные сварочные деформации – это:
1 Деформации, которые связаны с дефектами электродов
2 Деформации, которые остаются после завершения сварки и полного остывания изделия
3 Деформации, образовавшиеся после воздействия краткосрочной механической нагрузки на сварное соединение
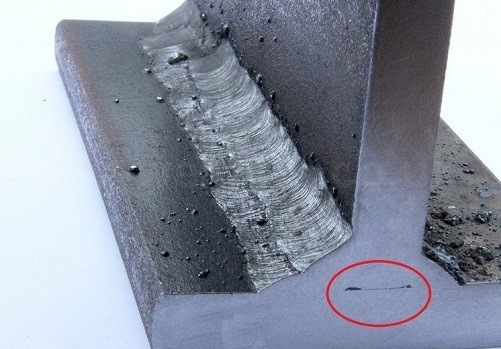
15. Какой дефект сварного шва изображен на рисунке?

1 Несплавление
2 Непровар
3Неправильная разделка кромок
16. Прожоги образуются по причине:
1 Несоответствия силы сварочного тока и толщины свариваемых элементов
2 Неправильно подобранных электродов
3 Неправильно подобранного размера сварочной ванны
17. Укажите оптимальный метод предупреждения образования горячих трещин при сварке.
1 V-образная разделка кромок
2 Выбор правильной формы разделки кромок, снижение погонной энергии
3 Проведение термической обработки металла до сварки
18. Контроль качества сварных соединений проверяют по:
1 Свойствам металла шва, линии сплавления с основным металлом и зоне термического влияния
2 Внешнему виду катета сварного шва
3 Цвету сварного шва
19. Внешний вид излома сварного соединения позволяет определить:
1 Прочность, устойчивость против коррозии, деформационную стойкость
2 Строение и структуру металла, что является ценной информацией для оценки его пластических свойств
3 Наличие вредных примесей в металле
20. Перечислите типы сварных соединений.
1 Стыковые, тавровые, угловые, внахлест
2 Плоские, угловые, стыковые, объемные
3 С нахлестом, без нахлеста
21. Опишите принцип заземления сварочного оборудования.
1 К оборудованию приваривается медный провод. Обязательно наличие надписи «Земля»
2 Оборудование имеет специальный зажим, расположенный в доступном месте. Наличие надписи «Земля» опционально
3 Оборудование имеет болт с окружающей его контактной площадкой. Обязательно наличие надписи «Земля»
22. Влияние подогрева изделия в процессе сварки на величину остаточных деформаций выражается в:
1 Увеличении этих деформаций
2 Уменьшении этих деформаций
3 Влияние отсутствует
23. Магнитное дутье дуги – это:
1 Увеличение линейных размеров дуги из-за воздействия магнитного поля сплавляемого металла
2 Отклонение дуги от оси электрода, возникающее из-за влияния магнитных полей или ферромагнитных масс при сварке
3 Увеличение проплавления изделия, возникшее из-за влияния магнитного поля дуги
24. Когда возможно исправление дефектов в сварных изделиях, подлежащих последующему отпуску (термообработке)?
1 До отпуска
2 После отпуска
3 По мере обнаружения дефектов
25. Сварные проволоки Св-08, Св-08а, Св-10ГА относят к … классу сталей.
1 Легированному
2 Высоколегированному
3 Низкоуглеродистому
26. Методы контроля степени воздействия на материал сварного соединения бывают:
1 Разрушающими и неразрушающими
2 Радиографическими и ультразвуковыми
3 Статическими и динамическими
27. Укажите цель проведения сопутствующего и предварительного подогрева.
1 Повышение содержания углерода в металле
2 Выравнивание неравномерности нагрева при сварке, снижение скорости охлаждения и уменьшение вероятности возникновения холодных трещин
3 Повышение скорости охлаждения металла в зоне сварки
28. Наплыв в металле шва – это:
1 Неровность металла, влияющая на эксплуатационные и эстетические характеристики сварного изделия
2 Дефект в виде металла, который наплыл на поверхность свариваемого металла или ранее выполненного валика и не сплавившийся с ним
3 Отклонение линейных размеров шва от эталонных (назначенных в чертежах)
29. Цифры возле букв на чертеже сварного шва обозначают:
1 Порядковый номер шва в соответствии с ГОСТ
2 Предпочтительную толщину электрода для проведения работ
3 Длину катета шва
30. Требования, которые предъявляются к качеству исправленного участка шва:
1 Определяются приемочной группой индивидуально
2 Аналогичны тем, которые предъявляются к качеству основного шва
3 Зафиксированы в нормативных документах и зависят от вида шва
© 2022, Агарева Наталья Шафировна 449

