


Россия, Каменск-Шахтинский


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Был в сети 16.10.2026 12:40

Барышев Евгений Валентинович
педагог дополнительного образования
 4 747
 13 949

Местоположение
Специализация
Repetier Host первые шаги.
Категория:
Прочее
16.09.2026 21:04

Просмотр содержимого документа
«Repetier Host первые шаги.»
Муниципальное бюджетное учреждение
дополнительного образования «Станция юных техников»
города Каменск-Шахтинский
(Для учащихся робототехнических объединений учреждений дополнительного образования)
Автор: Барышев Е. В.
педагог дополнительного образования.

2026
Начнем с обзора программы Repetier-Host. Это программная оболочка по подготовке 3D-модели к печати. А именно слайсеры - программы по «нарезке» моделей, могут быть использованы в данной программе разные.
Repetier-Host имеет большое количество настроек и ориентированы уже на продвинутых пользователей. В этой статье рассмотрим основные особенности, которые облегчат «вход» для работы с этой программой.
Речь пойдет о версии 2.1.6 для Windows. Программу уже изначально русифицирована, что значительно снижает сложность работы с ней.
Устанавливается программа стандартно и без затруднений. Единственный момент, при котором могут возникнуть вопросы, на этапе выбора компонентов программы:
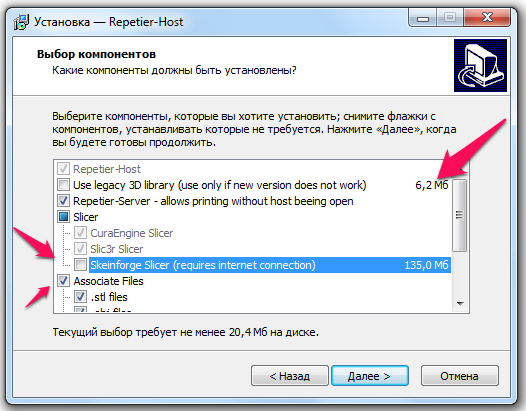
Use legacy 3 D library ( use only if new version does not work) - данный пункт выбирается при повторной установке, если программа после первой установке не хочет работать.
Skeinforge Slicer (requires internet connections) - дополнительно установить слайсер Skeinforge. (Требуется скачивание дополнительных 135мб). Если планируете его использовать - ставьте, если решите ограничиться Cura и Slic3r, то можно не устанавливать.
Associate Files - включить ассоциацию расширений файлов к данной программе. STL и прочие форматы. Это нужно, чтобы сделать Repetier-Host программой по умолчанию, для открытия таких файлов.
C Repetier-Server можно снять галочку.
После запуска программы вы увидите вот такое окно программы:

Для начала вам потребуется настроить тип принтера. Откроется окно настроек принтера. Первая закладка «Соединение». На ней можно выбрать нужный порт, к которому подключен ваш принтер или выбрать вариант «Авто» После чего нажимаем кнопку применить и принтер будет обнаружен программой.

Вторая закладка «Принтер»

Здесь выставлены настройки по умолчанию, и их можно оставить такими, как есть.
Следующая закладка «Экструдер» На ней мы выбираем параметры экструдера, согласно документации на ваш принтер.
Для многих принтеров «Макс. температура экструдера» лежит в пределах 250-280С. Это прописано в прошивке принтера и вы больше просто не сможете его увеличить.
Если у вас два и более экструдеров на принтере меняем их количество на нужное (указано, красной стрелочкой).

Выставляем диаметр вашего экструдера. Хотя в подавляющем количестве случаев это 0,4мм, как показано в рисунке.
Следующая закладка «Размеры» Здесь вводите размеры печатной области вашего принтера. Внизу на закладке есть очень наглядная картинка, какие размер, что значат.
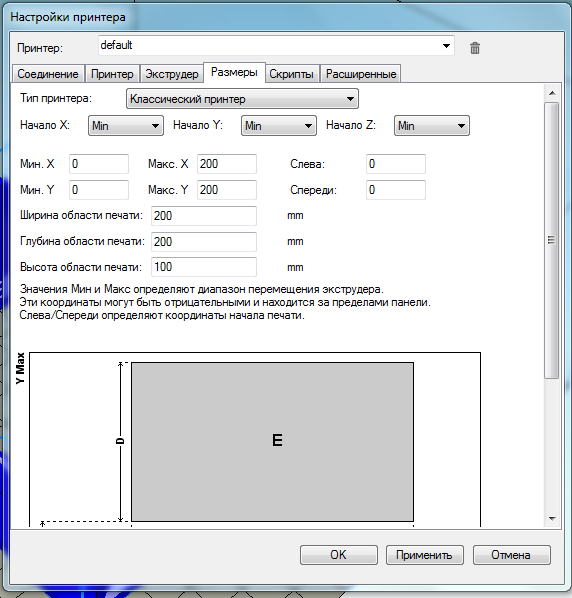
Следующие две закладки нам пока не нужны и их можно пропустить. Нажимаем кнопку «Применить» и закрываем окно.
После запуска программы перходим к настройки Slic3r.
В Slic3r много тонких настроек, которые большинству пользователей не пригодятся в большинстве случаев (они и пугают). У этих параметров по умолчанию уже включен или выключен нужный режим. Поэтому, если вы не понимаете, зачем нужен какой-либо параметр не трогайте его без нужды.

Чтобы попасть в настройки нажимаем кнопку «Конфигурация», она указана стрелкой.
Попадаем в окно настроек.
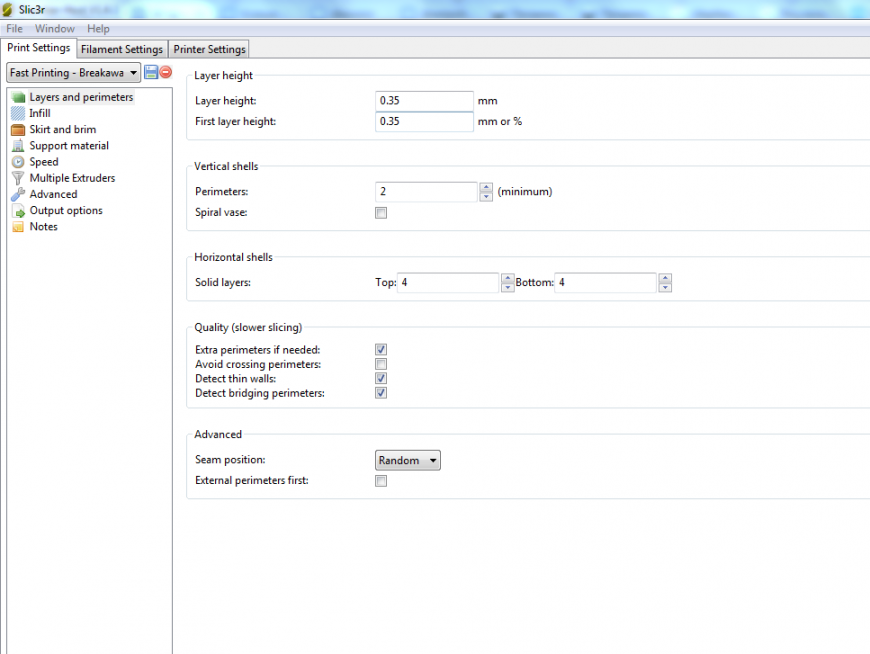
В левом верхнем углу можно выбрать готовые профили настроек.
Fast Printing -Breakaway Support - Быстрая печать. Обычные поддержки.
Fast Printing - No support - Быстрая печать. Без поддержек.
Fast Printing - Soluble Support - Быстрая печать. Растворяемые поддержки.
High Quality - Breakaway Support - Качественная печать. Обычные поддержки.
High Quality - No support - Качественная печать. Без поддержек.
High Quality - Soluble Support - Качественная печать. Растворяемые поддержки.
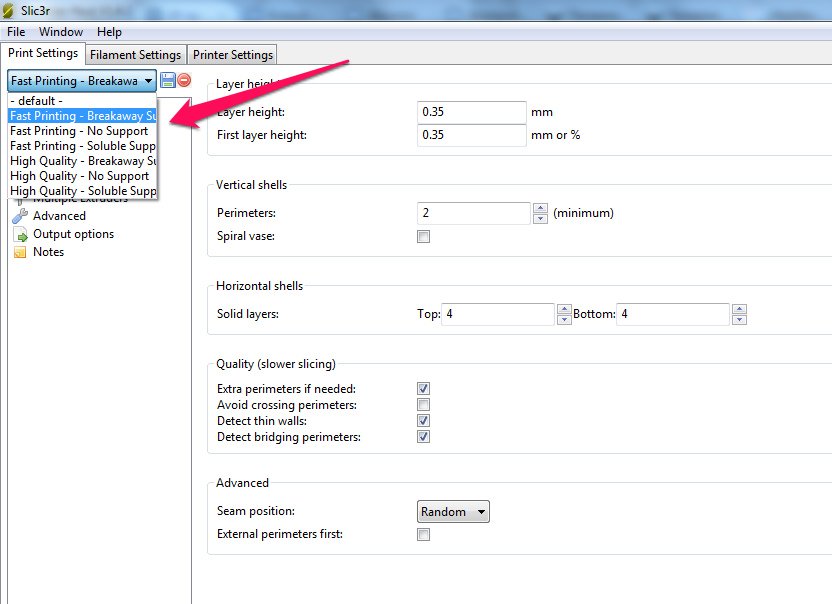
Профили можно сделать свои. Выбрав -default-, выбрать настройки и нажав на дискету, сохранить со своим именем, напрмер «PLA_0.4, АВС_0.3»
Layers and perimeters - Слои и периметры
Layer height - толщина слоя.
First layer height - толщина первого слоя. (можно выставлять как в мм, так и в % от основной толщины слоя).
Vertical shells - вертикальные стенки модели.
Perimeters - количество стенок.
Spiral vase - параметр для печати вазы. Модель печатается в одну стенку и без верней поверхности и заполнением - 0%.
Horizontal shells - горизонтальные стенки.
Solid layers - количество сплошных слоев сверху и снизу модели.
Top - верх.
Bottom - низ.
Следующий раздел
Quality ‑ качество (медленный слайсинг).
Extra perimet ers if needed - добавляет дополнительные стенки если есть пропуски на наклонных стенках. (по умолчанию включен).
Avoid crossing perimeter s - движение экструдера рассчитывается так, чтобы не пересекать стенки при движении. (по умолчанию выключен).
Detect thin walls - обнаружение тонких стенок. Данный параметр ищет тонкие стенки, которые можно построить только в один проход экструдера. И слайсит правильно. (по умолчанию включен).
Detect bridging perimeters ‑ обнаруживает свисающие элементы и выставляет на них параметры, как на печать мостов - скорость, подачу материала (flow) и обдув. (по умолчанию включен).
Advanced
Seam position - начало построения слоя. Имеет три варианта.
Random - случайный.
Nearest - ближайший.
Aligned – выровненный по середине, по краю.
External perimeters first - внешние периметры строятся первыми (по умолчанию выключен).
Infill - заполнение.

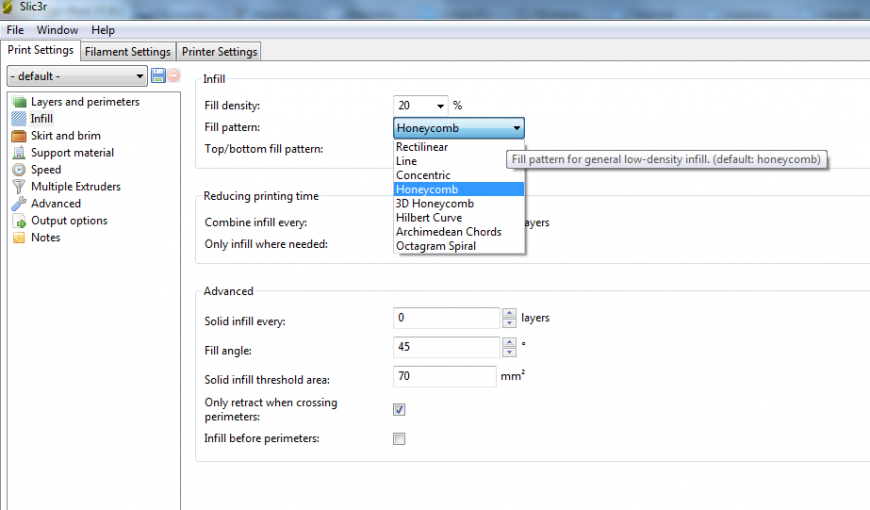
Fill density - процент заполнения. От 0% - по 100%.
Далее можно выбрать узор заполнения. На рисунке их все видно. Переводить их не будем - можно просто выбрать нужный режим и посмотреть.
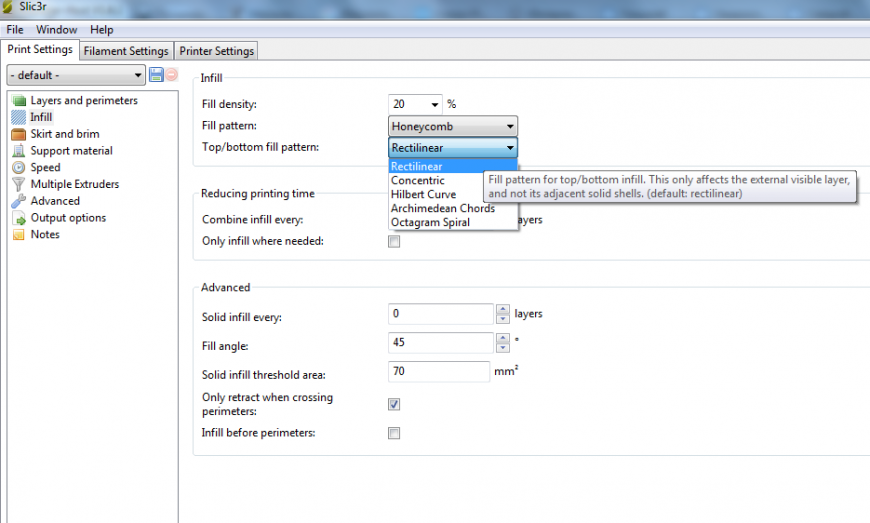
Следующий пункт Top/ bottom fill pattern относится к узору заполнения верхних и нижних поверхностей. Тоже можно поглядеть в режиме просмотра.
Следующий пункт относится к экономии времени печати.
Reducing printing time
Combine infill every - на каких слоях будет происходить заливка. По умолчанию стоит 1 - каждый слой будет заполняться. Можно поставить другие параметры.
Only infill where needed - строит заполнение только там, где верхним уровням требуются поддержки в остальных местах модель получается пустотелой. ( по умолчанию выключен).
Advanced - продвинутые настройки.
Solid infill every – печать горизонтальных перегородок поверх заполнения через указанное количество слоев (по умолчанию выключен).
Fill angle – угол печати сетки заполнения (по умолчанию 45 градусов).
Solid infill threshold area – заполнение площади меньше указанной будет производиться 100% заливкой.
Only retract when crossing perimeters – ретракция только тогда, когда идет обход периметра (по умолчанию включен).
Infill before perimeters – сначала печатается заполнение, а потом печатаются слои периметра (по умолчанию выключен).
Skirt and Brim
Юбка (печать контура вокруг модели. Позволяет оценить калибровку и «разрабатывает» сопло перед печатью, чтобы увидеть равномерно ли поступает пластик) и брим (дополнительная окантовка первого слоя, для повышения адгезии (прилиания)).

Loops – минимальное количество проходов 'юбки' вокруг модели.
Distance from object – расстояние от окантовки до модели.
Skirt height – высота ( в слоях) 'юбки'.
Minimum extrusion length – минимальное количество пластика в мм., которое будет потрачено на печать юбки.
Brim width – ширина брима (в мм) вокруг модели. Учитывайте, что этот параметр должен быть меньше Distance from object.
Support material. Поддержки.
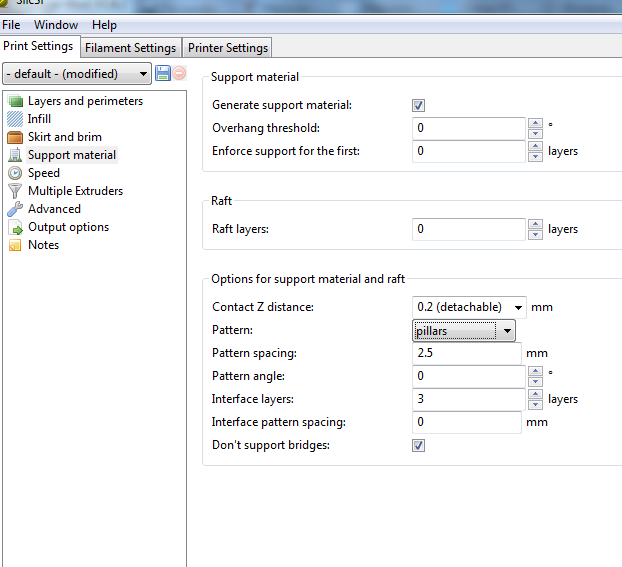
Generate support material – Включить/выключить печать поддержек.
Overhang threshold – Угол наклона боковых стенок, с которого начинается формирование поддержек. Рекомендуется от 65 градусов и более.
Enforce support for the first – Генерация поддержек до указанного слоя модели независимо от угла стенки. Нужно для повышение адгезии у моделей, у которых маленькая площадь соприкосновения с рабочим столом в нижней части.
Raft layers – печать плота. В параметрах указываем количество слоев печати. Плот обычно служит для печати на перфорированных столах и нивелирование неточной калибровки рабочей поверхности.
Options for support material and raft ‑ опции для поддержек и рафта.
Contact Z distance - расстояние от поддержек до модели по вертикали. Если 0, то поддержки 'припаяны' к модели.
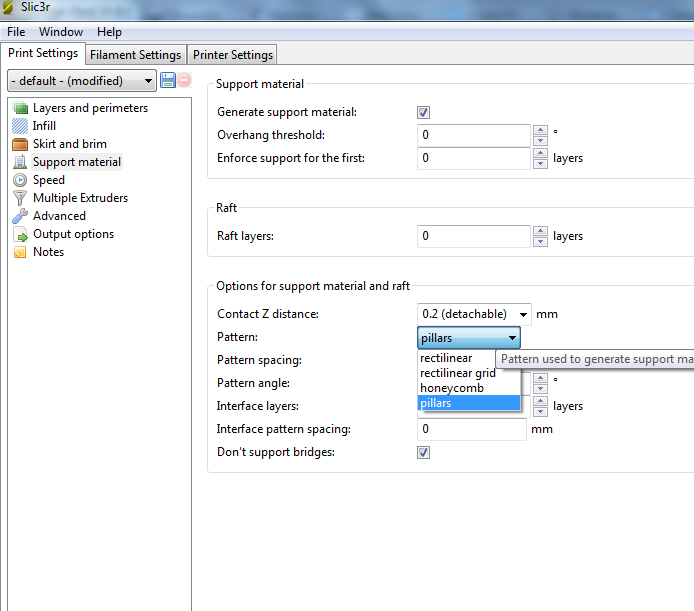
Pattern – узор по которому печатаются поддержки (на рисунке варианты).
Pattern spacing – расстояние между линиями поддержки и рафта в мм.
Pattern angle – угол печати поддержки и рафта.
Interface layers – количество слоев между объектом и материалом поддержки.
Interface pattern spacing - расстояние от 'внутренних' поддержек до модели. 0 - поддержка касается модели.
Don't support bridges - не печатать поддержки под 'мостами'.
Speed. Скорость.
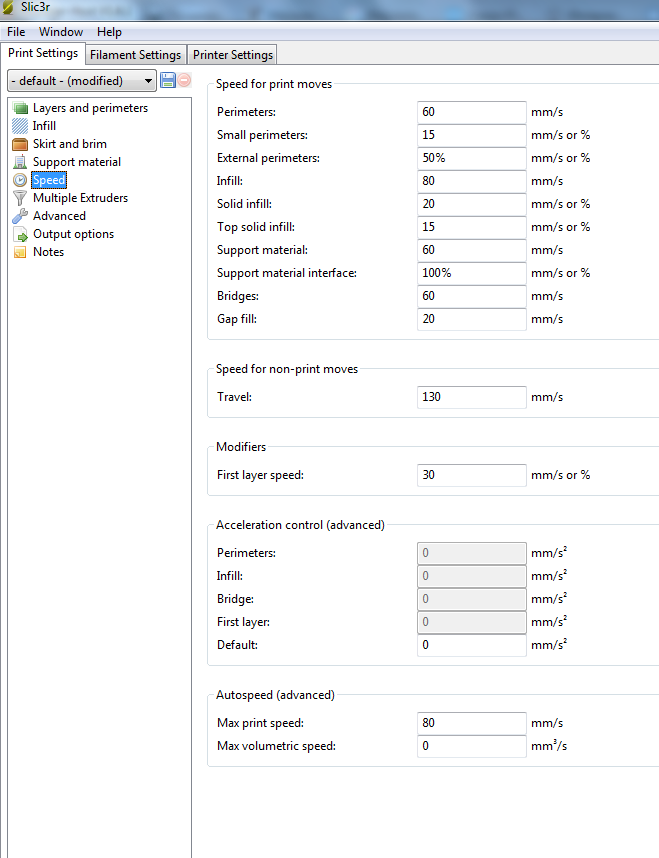
Perimeters – скорость печати слоев по внешнему контуру модели. В зависимости от модели и принтера 30-80 и более. Основной параметр скорости печати.
Small perimeters – скорость печати маленьких периметров (менее 6,5мм). Можно выставить в мм/сек или % от основной скорости.
External perimeters – скорость печати наружного слоя контура, если стоит 0 - то выставляется автоматически) . Можно выставить в мм/сек или % от основной скорости.
Infill – скорость печати заполнения. Можно выставить в мм/сек.
Solid infill – скорость печати сплошного горизонтального заполнения. Можно выставить в мм/сек или % от основной скорости.
Top solid infill – скорость печати верхней поверхности модели. Можно выставить в мм/сек или % от основной скорости
Support material – скорость печати поддержек. Можно выставить в мм/сек.
Support material interface - – скорость печати 'внутренних' поддержек, которые не касаются поверхности стола. Можно выставить в мм/сек или % от скорости печати поддержек.
Bridges – скорость печати мостов (мост - это горизонтальная поверхность между двумя точками, без поддерживающих элементов снизу. Можно выставить в мм/сек.
Gap fill – скорость заполнения небольших поверхностей. При быстрых зигзагообразных движениях, могут возникать колебания. Чтобы этого избежать, ставят этот параметр меньше основной скорости. Можно выставить в мм/сек.
Speed for non-print moves - скорость перемещения без печати.
Travel – скорость перемещения экструдера при позиционировании без печати.
First layer speed – скорость печати первого слоя. Можно выставить в мм/сек или % от основной скорости.
Acceleration control (advanced) - параметры ускорений.
Perimeters – ускорение печати слоев по внешнему контуру модели.
Infill – ускорение печати заполнения.
Bridge – ускорение печати мостов.
First layer - ускорение печати первого слоя.
Default - основное ускорение.
Autospeed (advanced) - автоматическое управление скоростью.
Max print speed - максимальная скорость печати.
Max volumetric speed - максимальная скорость подачи материала экструдером. 0 - без ограничений.
Multiple Extruders.
Меню параметров одного или нескольких экструдеров. Если у вас один экструдер, у вас во всех ячейках будет значение единица.

Perimeter extruder - номер экструдера, который печатает внешние границы модели.
Infill extruder - номер экструдера, который печатает заполнение.
Solid Infill extruder - номер экструдера, который печатает сплошные слои заполнения.
Support material/raft/skirt extruder - номер экструдера, который печатает поддержки, рафт, юбку.
Support material/ raft interface extruder - номер экструдера, который печатает внутренние поддержки, рафт.
Advanced - непосредственно настройки экструдера.
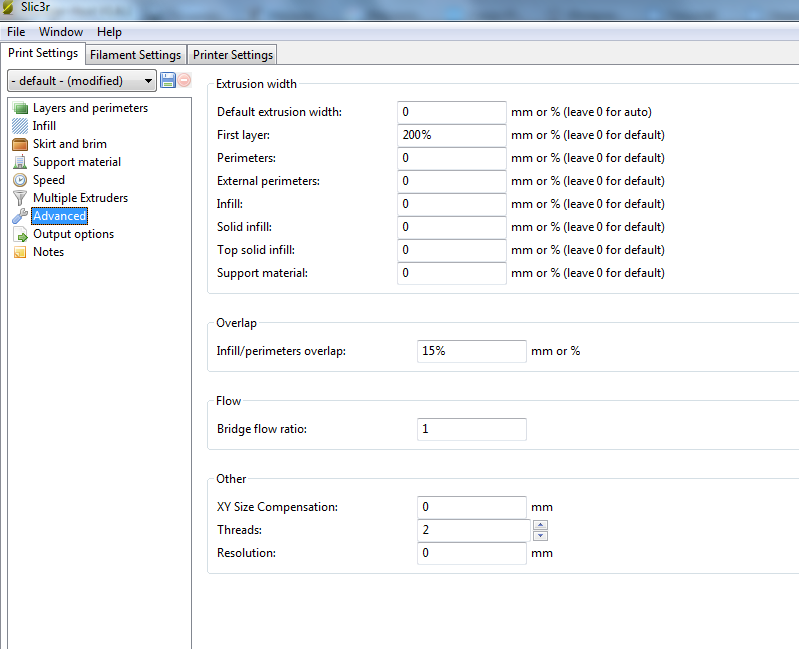
Default extrusion width – ширина печати в мм.
Если установлен '0', то слайсер автоматически настраивает этот параметр в зависимости от принтера.
First layer - ширина первого слоя в мм. Обычно, ставится большее значение, чем по умолчанию (Default extrusion width), чтобы модель лучше прилипала к столу.
Perimeters - ширина печати внешних слоев модели.
Infill - ширина печати при заполнения модели.
Solid Infill - ширина печати сплошных горизонтальных поверхностей.
Top solid infill - ширина печати верхних горизонтальных поверхностей.
Support material - ширина печати поддержек.
Overlap - перекрытие при печати заполнение и наружных стенок.
Infill / perimeters overlap - параметр указывает на сколько мм или % печать заполнения перекрывает внешние стенки.
Bridge flow ratio – подача пластика при печати мостов.
Other – другое
XY Size Compensation - коррекция размеров модели с учетом усадки.
Threads – количество потоков для обсчета слайсинга. На мощных компьютерах можно запускать обсчёт сласинга в несколько потоком, что уменьшит время слайсинга. Но увеличит нагрузку на процессор и занимаемый объем памяти компьютера.
Resolution – минимальное разрешение деталей модели для слайсинга.
Остальные параметры в принципе нам не нужны.
Filament Settings.
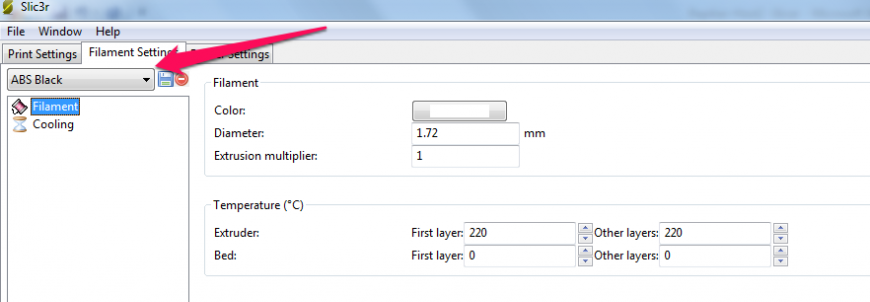
В левом углу (указанном стрелкой) можно выбрать готовый профиль. Настроить его или создать и сохранить свой.
Color - цвет нити. Параметр декоративный, для удобства отображения.
Diameter – диаметр пластиковой нити в мм.
Extrusion multiplier – количество подаваемого пластика. В других слайсерах называется Flow. Значение по умолчанию - 1.
Temperature (С) – Температура
Extruder – температура экструдера для первого слоя (First Layer) и последующих слоев (Other Layers).
Bed –температура стола для первого слоя (First Layer) и последующих слоев (Other Layers).
Cooling. Охлаждение.
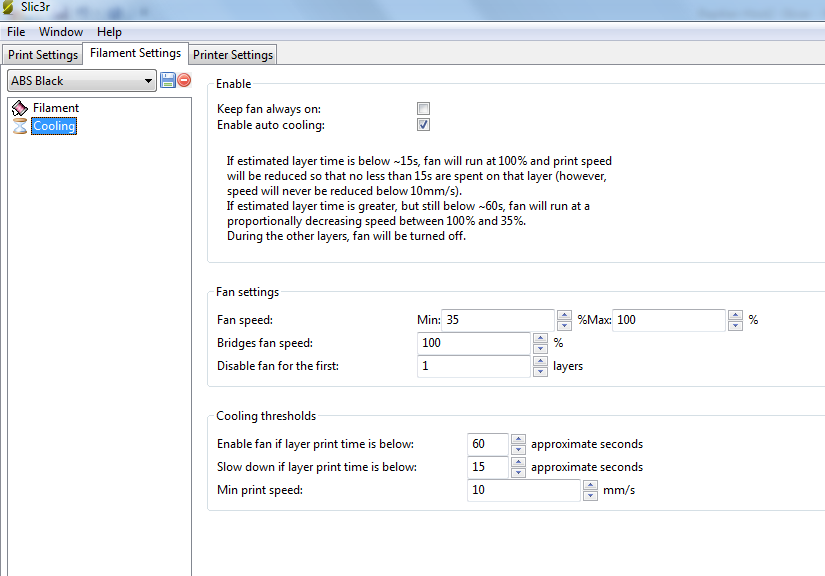
Keep fan always on – вентилятор включен всегда.
Enable auto cooling – вентилятор включается автоматически (да – для PLA, нет – для ABS).
Fan speed – скорость обдува минимальная (Min)и максимальная (Max).
Bridges fan speed – скорость обдува при печати мостов (проценты от максимальной мощности).
Disable fan for the first layers – отключение обдува для указанного количества слоев, начиная с первого.
Enable fan in layer print time is below – включение обдува, если печать слоя занимает больше указанного количества секунд.
Slow down if layer print time is below – замедлить печать, если время печати слоя меньше указанного количества секунд.
Min print speed – минимальная скорость печати.
Printer Settings. Настройки принтера.
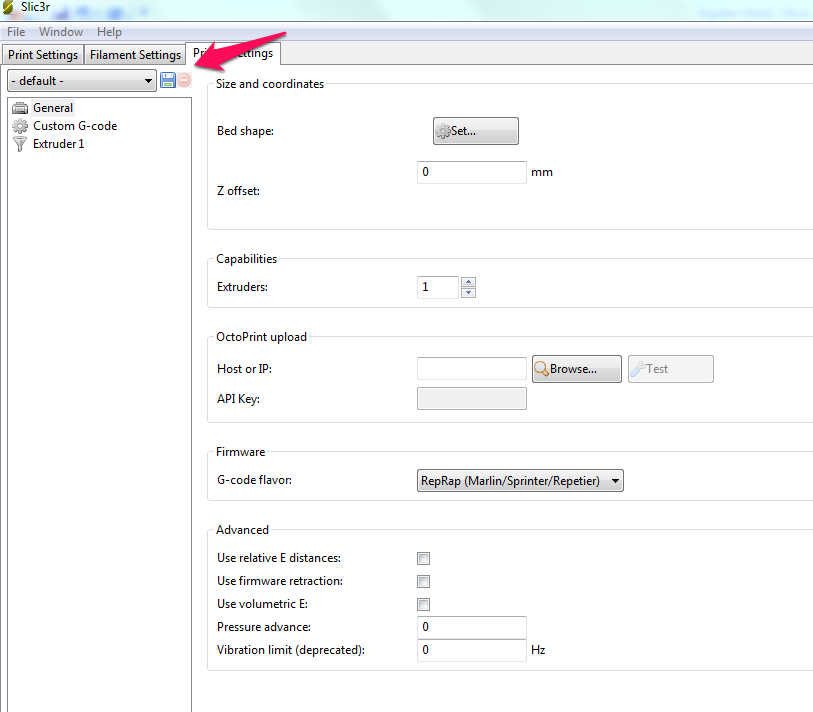
Слева вверху (куда указывает стрелка) можно выбрать, изменить и сохранить с собственным названием несколько профилей для разных принтеров.
Пункт General - основные настройки
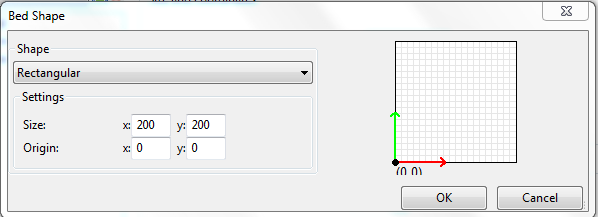
Bed Shape - настройки рабочего стола. Очень все просто и наглядно.
Z offset – смещение по оси Z (не трогаем, если не понимаем зачем).
Extruders – количество экструдеров.
Octoprint - настройки для удаленного управления принтером.
G-code flavor – выберите тип 3D принтера для генерации G-кода. В зависимости от типа принтера (RepRapMarlin/Sprinter/Repetier)
Остальные параметры большинству пользователей не нужны.
Extruder. Настройки экструдера.
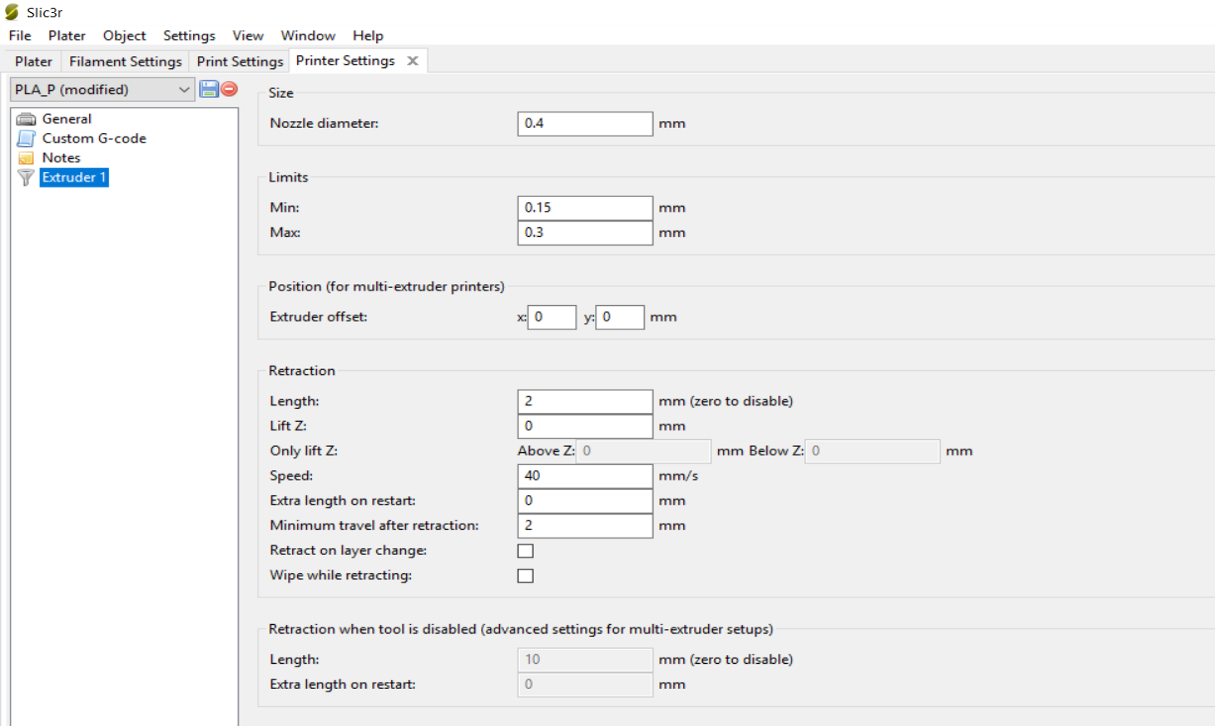
Nozzle diameter – диаметр сопла, мм.
Position ( for multi - extruder printers ) - настройки смещения для многоэкструдерных принтеров
Extruder offset – смещение экструдера по осям X и Y (актуально только для принтеров с несколькими экструдерами, не используем).
Retraction - настройки ретракта.
Length – длина 'втягиваемой' нити.
Lift Z – приподнимание сопла на определенное количество мм. при перемещении экструдера без печати.
Speed – скорость ретракта.
Extra length on restart – длина выдавливаемого пластика перед возобновлением печати, после работы ретракта.
Minimum travel after retraction – минимальное расстояние перемещения для включения ретракта.
Retraction layer change – включить ретракт при переходе со слоя на слой.
Wipe before retract очистка сопла после ретракта.
Далее идут параметры для многоэкструдерных принтеров, при смене экструдера. Аналогично вышеуказанным.
Если настройки принтера указаны, верно, то после нажатия иконки «Подсоединить», контроллер перезагрузится, изображение на кнопке изменит цвет на зеленый. Принтер полностью готов к работе! В процессе печати можно «поиграться» настройками скорости печати.
19


Вебинар для учителей

🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨



