


Казахстан, Актобе


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Была в сети 01.11.2021 22:12

Молдабаева Меруерт Набиевна
Преподаватель специальных дисциплин
 6 539
 9 331

Местоположение
Специализация
Объект управления
Категория:
Прочее
29.10.2018 09:20

Просмотр содержимого документа
«Объект управления»
Объект управления
Объектами управления могут быть механизмы, машины и аппараты, в которых протекают технологические процессы (измельчение, перемешивание, кристаллизация, сушка и т.п.), производства (синтетического каучука, серной кислоты, автомобильных шин и т.п.), предприятия (заводы, фабрики) и целые отрасли промышленности (химическая, нефтеперерабатывающая и нефтехимическая и др.).
Ниже приведены классы и типы технологических процессов:
| Классы процессов | Тип процессов |
| Гидромеханические | Перемещение жидкостей и газов, разделение неоднородных систем, перемешивание, очистка газов |
| Тепловые | Нагревание, охлаждение, выпаривание, искусственное охлаждение, кристаллизация |
| Массообменные | Ректификация, абсорбция, адсорбция, сушка, экстракция |
| Механические | Измельчение, дозирование, сортировка, перемещение |
| Химические | Окисление, восстановление, синтез, разложение солей, образование гидроксидов, нейтрализация, дегидратация, электролиз, изомеризация, крекинг, ароматизация, омыление и др. |
Технологические процессы одного типа (например, процессы нагревания) могут отличаться аппаратурным оформлением, свойствами перерабатываемых веществ и т.д. Однако они протекают по одним и тем же законам, и характеризуется аналогичными зависимостями между параметрами (например, между температурой, давлением и расходом теплоносителей).
Для процессов одного типа, протекающих в аппарате наиболее распространенной конструкции, может быть разработано решение по автоматизации, в принципе приемлемое для всех разновидностей этих процессов. Будем называть его типовым решением автоматизаций. Типовое решение значительно облегчает работу по автоматизации для каждого конкретного случая.
В некоторых объектах протекают процессы, подчиняющиеся различным законам. Например, технологический процесс в ректификационной колонне подчиняется законам гидродинамики (так как происходит перемещение потоков), тепло- и массопередачи (потому что между потоками жидкости и пара постоянно осуществляется тепло- и массообмен).
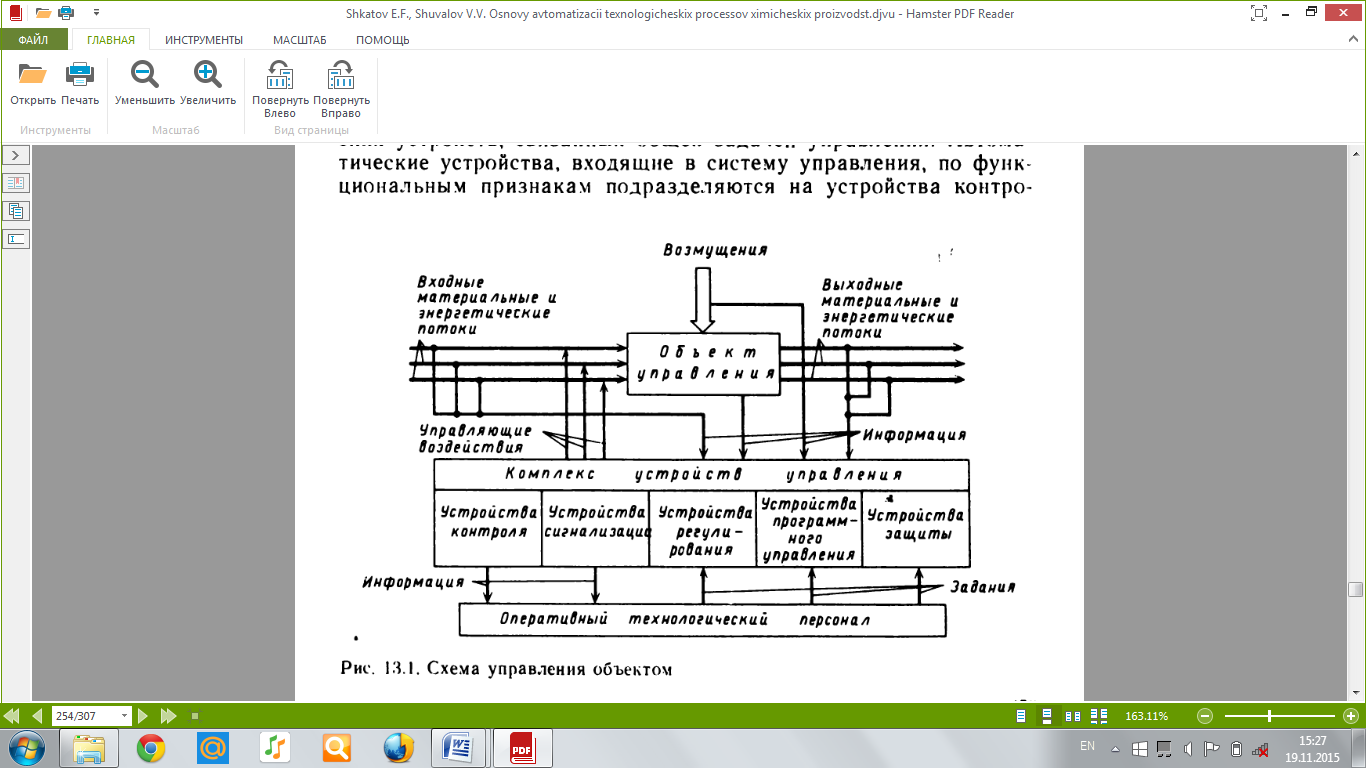
Рис.1.1. Функционирование объекта управления
Автоматизировать такие процессы намного сложнее, чем процессы, протекающие только по одному закону.
Технологические процессы характеризуются большим числом разнообразных параметров. Особенно сложны в этом отношении химические и массообменные процессы. Несмотря на многообразие параметров, все они могут быть объединены в три группы: входные, режимные и выходные.
Входные параметры характеризуют материальные и энергетические потоки при входе в аппарат (расход сырья, давление греющего пара и т.д.).
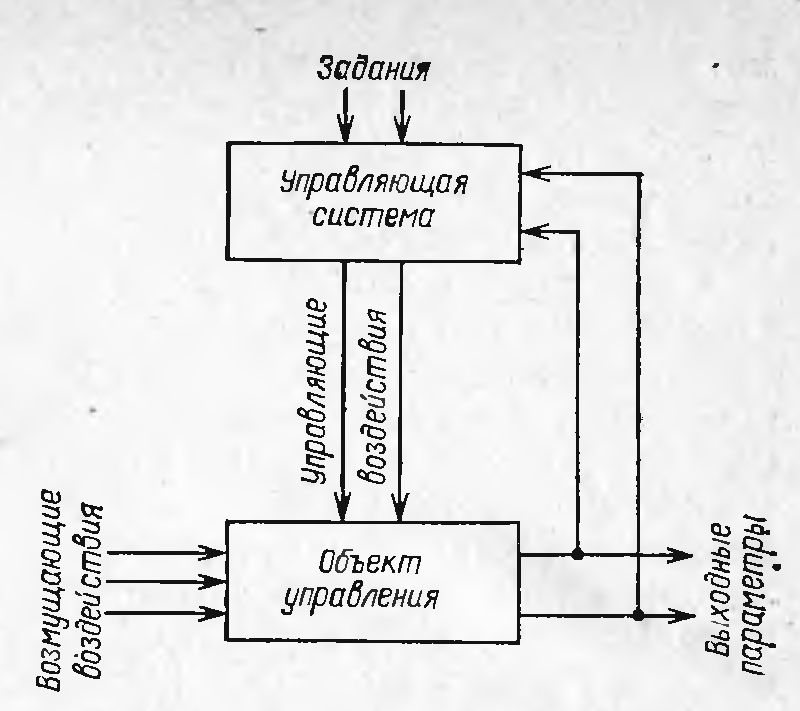
Рис.1.2. Схема управления объектом
Внутренние режимные параметры дают представление об условиях протекания процесса внутри аппарата. В некоторых объектах управления значения параметров неодинаковы в разных точках одного и того же аппарата (например, в ректификационной колонне давление, температура и состав продукта меняются по высоте колонны). Такие параметры называют распределенными в отличие от сосредоточенных параметров (например, давление в ресивере). Управлять объектами с распределенными параметрами, как правило, сложнее, чем объектами с сосредоточенными параметрами. Выходные параметры характеризуют энергетические и материальные потоки на выходе из аппарата (состав конечного продукта, количество отходов и т.д.). Это могут быть также сводные экономические показатели процесса, например, себестоимость или затраты на производство конечной продукций.
Совокупность значений всех параметров процесса называют технологическим режимом, а совокупность значений параметров, обеспечивающую решение задачи, поставленной при управлении процессом, – нормальным технологическим режимом. В ней приводят перечень параметров, значения которых необходимо поддерживать на определенном уровне, а также указывают диапазоны значений, в которых изменение этих параметров не приводит к серьезным нарушениям технологического режима. Управление технологическим процессом сводится к поддержанию параметров на уровне, соответствующему нормальному технологическому режиму.
Внешние возмущающие воздействия проникают в объекты управления извне: вследствие изменения входных параметров, некоторых выходных параметров, а также параметров окружающей среды. Изменение любого входного параметра процесса обязательно приводит к изменению течения процесса в объекте. Однако изменение некоторых выходных параметров влияет на внутренние параметры. Так, изменение расхода пара, выходящего из ректификационной колонны, отражается давление в колонне, а изменение расхода остатка – на уровне жидкости в кубе. Возмущения, поступающие в объект управления при изменении параметров окружающей среды, наиболее сильно влияют на технологический режим в случае установки аппаратов под открытым небом.

Рис.1.3. Схема усреднения и стабилизации входных параметров:
1-аппарат с мешалкой; 2-теплообменник; 3-ректификационная колонна; 1а-регулятор температуры; Q-cостав исходной смеси; Т-температура исходной смеси.
Внутренние возмущающие воздействия возникают в самом объекте управления (например, при перераспределениях насадки в колоннах насадочного типа, загрязнении и коррозии внутренних поверхностей аппарата, изменении активности катализатора и т.д.).
При управлении процессом особое внимание следует обратить на внешние возмущающие воздействия, так как они поступают в объект чаще, чем внутренние, нередко имеют ступенчатый характер, большую амплитуду изменения и в ряде случаев могут быть устранены до поступления в объект.
Объект управления должен быть подготовлен к автоматизации: желательно, что бы он был полностью механизированным и по возможности непрерывно действующим. В объектах периодического действия отдельные операции процесса проводятся в одном и том же аппарате в разное время, что вызывает необходимость периодической перестройки его работы (перекрывание одних магистралей и открывание других; изменение заданных значений регулируемых параметров и самих параметров и т.д.). Это затрудняет поддержание нормального технологического режима. Объект управления должен быть таким, чтобы число различных возмущающих воздействий, их амплитуда и частота были минимальными, а характер изменения – плавным. С этой целью, в частности, устанавливают дополнительные аппараты (например, ресиверы, мешалки, теплообменники), в которых входные параметры процесса стабилизируется или усредняются (рис.1.3).


Вебинар для учителей

🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨



