


Россия,


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Был в сети 27.10.2026 08:02

Козинец Алексей Александрович
мастер производственного обучения
 1 285
 55 477

Местоположение
Материаловедение
Категория:
Прочее
06.10.2020 21:40

Просмотр содержимого документа
«Материаловедение»
Материоловедение
Тема.1 Введение. Понятие о металлах и сплавах
Металлы — кристаллические вещества, характеризующиеся высокими электро- и теплопроводностью, ковкостью, способностью хорошо отражать электромагнитные волны и другими специфическими свойствами. Свойства металлов обусловлены их строением: в их кристаллической решетке есть не связанные с атомами электроны, которые могут свободно перемещаться.
В технике обычно применяют не чистые металлы, а сплавы, что связано с трудностью получения чистых веществ, а также с необходимостью придания металлам требуемых свойств.
Сплавы — это системы, состоящие из нескольких металлов или металлов и неметаллов. Сплавы обладают всеми характерными свойствами металлов. В строительстве применяют сплавы железа с углеродом (сталь, чугун), меди и олова (бронза) и меди и цинка (латунь) и др. На практике термин «металлы» распространяют и на сплавы, поэтому далее он относится и к металлическим сплавам.
Применяемые в строительстве металлы делят на две группы: черные и цветные.
К черным металлам относятся железо и сплавы на его основе (чугун и сталь).
Сталь — сплав железа с углеродом (до 2,14%) и другими элементами. По химическому составу различают стали углеродистые и легированные, а по назначению — конструкционные, инструментальные и специальные.
Чугун — сплав железа с углеродом (более 2,14%), некоторым количеством марганца (до 2%), кремния (до 5%), а иногда и других элементов. В зависимости от строения и состава чугун бывает белый, серый и ковкий.
К цветным металлам относятся все металлы и сплавы на основе алюминия, меди, цинка, титана и др.
Широкое использование металлов в строительстве и других отраслях экономики объясняется сочетанием у них высоких физико-механических свойств с технологичностью.
Металлы обладают высокой прочностью, причем прочность на изгиб и растяжение у них практически такая же, как и на сжатие (у каменных материалов прочность на изгиб и растяжение в 10… 15 раз ниже прочности на сжатие). Так, прочность стали более чем в 10 раз превышает прочность бетона на сжатие и в 100…200 раз прочность на изгиб и растяжение; поэтому, несмотря на то что плотность стали (7850 кг/м ) в 3 раза выше плотности конструкционного бетона (2400 + 50 кг/м ), металлические конструкции при той же несущей способности значительно легче и компактнее бетонных. Этому способствует также высокий модуль упругости стали (в 10 раз выше, чем у бетона и других каменных материалов). Еще более эффективны конструкции из легких сплавов.
Металлы очень технологичны: во-первых, изделия из них можно получать различными индустриальными методами (прокатом, волочением, штамповкой и т. п.), во-вторых, металлические изделия и конструкции легко соединяются друг с другом с помощью болтов, заклепок и сварки.
Однако с точки зрения строителя металлы имеют и недостатки. Высокая теплопроводность металлов требует устройства тепловой изоляции металлоконструкций зданий. Хотя металлы негорючи, но металлические конструкции зданий необходимо специально защищать от действия огня. Это объясняется тем, что при нагревании прочность металлов резко снижается и металлоконструкции теряют устойчивость и деформируются. Большой ущерб экономике наносит коррозия металлов. Металлы широко применяют в других отраслях промышленности, поэтому их использование в строительстве должно быть обосновано экономически.
Наука, изучающая состав, строение и свойства металлов и сплавов, а также зависимость между внутренним строением (структурой) и свойствами металлических сплавов называется металловедением.
Отличительными особенностями металлов являются: блеск, ковкость, непрозрачность, теплопроводность и электропроводность.
Таким образом, под термином «металлы» понимают всю группу металлических материалов — чистые металлы и сплавы. Чистые металлы используют только в тех случаях, когда от материала требуются высокие показатели теплопроводности, электропроводности и высокая температура плавления. Эти свойства у них всегда выше, чем у сплавов.
Основными материалами при монтаже металлоконструкций, трубопроводов и оборудования являются сплавы, имеющие по сравнению с чистыми металлами следующие преимущества: – более высокую прочность; – способность изменять свойства при изменении химического состава; » – способность улучшать свойства под влиянием термической обработки; – более низкую температуру плавлеиия; – большую текучесть в расплавленном состоянии; – меньшую усадку.
Указанные свойства сплавов имеют большое практическое значение, так как позволяют получать всевозможные металлоконструкции с показателями, отвечающими требуемым эксплуатационным условиям.
Применяемые в строительстве сплавы делят на две группы:
I группа — сплавы на основе железа (сталь, чугун);
II группа—сплавы на основе металлов (сплавы на медной, алюминиевой, магниевой и другой основе — бронза, латунь, силумины и др.).
К физическим свойствам металлов относятся: удельный вес, теплопроводность, электропроводность и температура плавления.
Удельный вес — это вес 1 см3 металла, сплава или любого другого вещества, выраженный в граммах. Например, удельный вес железа равен 7,88 г/см3. Удельные веса наиболее распространенных металлов приведены в табл. 1.
Теплопроводность — способность металлов и сплавов проводить тепло. Теплопроводность измеряется количеством тепла, которое проходит по металлическому стержню сечением 1 см2 за 1 мин.
Электропроводность — способность металлов и, сплавов проводить электричество. Это свойство наиболее характерно для чистых металлов. Для сплавов более характерным является свойство, обратное электропроводности — электросопротивление.
Удельным электрическим сопротивлением называется сопротивление проводника сечением 1 мм2 и длиной 1 м, выраженное в омах.
Температура плавления — степень нагрева, при которой металл переходит из твердого состояния в жидкое .
Ковкость — способность металла поддаваться обработке давлением, принимать новую форму и размеры под влиянием прилагаемой нагрузки без нарушения целостности.
Жидкотекучесть — способность расплавленного металла или сплава заполнять литейную форму.
Усадка—уменьшение объема отливки при охлаждении сплава.
Свариваемость — способность металлов образовывать прочные соединения отдельных металлических заготовок путем их местного нагрева до расплавленного или пластического состояния.
Химические свойства металлов — это способность металлов вступать в соединения с различными веществами, и в первую очередь с кислородом. Чем легче металл вступает в соединение с другими элементами, тем легче он разрушается. Разрушение металлов и сплавов под действием окружающей среды называется коррозией.
Тема.2 Механические свойства металлов и сплавов
Твердость – это свойство металлов и сплавов оказывать сопротивление местной пластической деформации или хрупкому разрушению в поверхностном слое в определенных условиях испытания.
Упругость – свойство металлов и сплавов восстанавливать первоначальные размеры и объем после снятия нагрузки.
Прочность – свойство металлов или сплавов в определенных условиях и пределах, не разрушаясь, воспринимать те или иные воздействия (нагрузки, неравномерные температурные, магнитные, электрические и другие поля). Прочность характеризуется пределом текучести и временным сопротивлением. Существуют два вида предела текучести: физический и условный.
Временное сопротивление  - напряжение, которое соответствует максимальной нагрузке, выдерживаемой образцом до разрушения.
Пластичность – свойство металла или сплава под действием внешних нагрузок изменять, не разрушаясь, свою форму и размеры и сохранять остаточные деформации после снятия этих нагрузок. Пластичность характеризуется относительным удлинением и сужением образца при механических испытаниях.
Вязкость – свойство металла или сплава необратимо поглощать энергию при их пластическом деформировании. Вязкость непосредственно не измеряется, но косвенным показателем ее является ударная вязкость.
Ударная вязкость – механическая характеристика, оценивающая работу разрушения надрезанного образца при ударном изгибе на маятниковом копре.
Хрупкость – способность твердых тел разрушаться при механических воздействиях без заметной пластической деформации.
Износостойкость – свойство материала оказывать сопротивление изнашиванию в условиях трения.
Сопротивление усталости – свойство материала противостоять усталости (усталость – процесс постепенного накопления повреждений материала под действием переменных напряжений, приводящий к изменению свойств, образованию трещин и разрушению).
Ползучесть – свойство металлов и сплавов медленно пластически деформироваться под действием нагрузки. Ползучесть определяется пределом ползучести – напряжением, которое за определенное время при данной температуре вызывает заданное суммарное удлинение или заданную скорость деформации.
Тема.3 Определение твердости металлов
Твердость — свойство материала оказывать сопротивление упругой и пластической деформации или разрушению при внедрении в поверхностный слой материала другого, более твердого и не получающего остаточной деформации тела - индентора.
Способы определения твердости в зависимости от временного характера приложения нагрузки и измерения сопротивления вдавливанию индентора подразделяют на статические, динамические и кинетические.
Наиболее распространенными являются статические методы, при которых нагрузку к индентору прикладывают плавно и постепенно, а время выдержки под нагрузкой регламентируется стандартами на соответствующие методы.
При динамических методах определения твердости индентор подействует на образец с определенной кинетической энергией, мтрачиваемой на упругую отдачу и/или формирование отпечатка, динамическую твердость часто называют также твердостью материала при ударе. Твердость при ударе характеризует сопротивление внедрению не только на поверхности образца, но и в некотором объеме материала.
Кинетические методы определения твердости основываются на непрерывной регистрации процесса вдавливания индентора с записью диаграммы «нагрузка на индентор — глубина внедрения индентора. Особенность такого подхода заключается в регистрации всей кинетики процесса упругопластического деформирования материала при вдавливании индентора, а не только конечного результата испытаний, как при других методах.
По принципу приложения нагрузки способы определения твердости можно подразделить на способывдавливания, отскока, царапания и резания.
Способы вдавливания являются наиболее распространенными. Твердость в этом случае определяется как сопротивление, которое оказывает испытуемое тело внедрению более твердого индентора и отражает преимущественно сопротивление поверхностных слоев материала пластической деформации. Способы отскокаоснованы на измерении твердости по высоте отскока бойка, падающего на испытуемую поверхность. Твердость при этом отражает преимущественно сопротивление упругой деформации. Измерение твердости способом отскока широко применяют для контроля качества прокатных валков, больших изделий и конструкций с использованием переносных приборов.
Способами царапания и резания твердость определяется соответственно как сопротивление материала царапанию или резанию. Способ царапания разработал Моос в начале XIX в.; им были предложена шкала твердости минералов по способности одного наносить царапины на поверхности другого. Эта десятибалльная шкала (от талька № 1 до алмаза № 10) используется в минералогии, а также для оценки твердости технической керамики и моно» кристаллов.
При определении твердости всеми методами (кроме микротвердости) измеряют интегральное значение твердости материала (усредненное для всех структурных составляющих). Поэтому получающийся после снятия нагрузки отпечаток должен быть по размеру значительно больше размеров зерен и других структурных составляющих тестируемого материала.
Значения твердости нельзя однозначно переводить в значения других механических свойств материала (см. ниже). Однако определение твердости является эффективным способом сравнения друг с другом однотипных материалов и контроля их качества. Металлопродукцию из меди и медных сплавов в состоянии поставки разделяют по твердости на пять видов.
Тема.4 Металлографические испытания
Металлографическое исследование сварных соединений позволяет на образцах, вырезанных из шва, установить структуру металла и качество сварного соединения, выявить наличие и характер дефектов. Исследование производится на ограниченном количестве образцов и применяется главным образом для лабораторно-исследовательских работ.
Металлографическое исследование сварных соединений производится для определения макро- и микроструктуры. Для исследования из сварного соединения вырезается образец таких размеров, чтобы в него вошли сварной шов, зона термического влияния и основной металл, не подвергавшийся влиянию тепла. Обычно размер образца (щлифа) не превышает 50 - 100 мми зависит от толщины металла и режима сварки. Вырезка образцов из сварных соединений производится вдоль или поперек шва механическим способом без нагрева. Методика изготовления шлифов образцов сварных соединений общая для всех металлографических исследований; она заключается в шлифовке, полировке и травлении специальными реактивами поверхности исследуемого металла.
Металлографическое исследование сварных соединений начинают с определения макроструктуры (увеличение до 20 раз); определяют форму сварного шва, характер проплавления, расположение слоев при многослойной сварке, характер и размеры зоны термического влияния слоев и шва в целом, наличие дефектов сварки - непровара, газовых и шлаковых включений и трещин. Микроструктура (увеличение 50 - 2000 раз) дает представление о размерах зерен, оксидных и сульфидных включениях, микропорах и трещинах.
Металлографическое исследование сварных соединений желательно дополнять химическим анализом и измерением твердости.
Металлографические исследования сварных соединений проводят для установления структуры металла, качества сварного соединения, выявляют наличие и характер дефектов. По виду излома устанавливают характер разрушения образцов, изучают макро- и микроструктуру сварного шва и зоны термического влияния, судят о строении металла и его пластичности.
При этом методе можно обнаружить окислы на границах зерен, пережог металла, частицы неметаллических включений, величину зерен металла и другие изменения в его структуре, вызванные термической обработкой. При необходимости делают химический и спектральный анализ сварных соединений.
Данный вид контроля включает исследование макро- и микроструктуры и осмотр изломов сварных соединений. Исследование изломов швов производят невооруженным глазом или с помощью лупы. По виду и цвету поверхности свежего излома определяют наличие непроваров, раковин, пор, шлаковых включений, а также пластические свойства наплавленного металла.
Мелкозернистый волокнистый серый излом, без блеска характеризует хорошую пластичность и высокую ударную вязкость металла. Крупнокристаллический блестящий излом указывает на хрупкость и низкую ударную вязкость металла. Исследование макроструктуры заключается в изучении макрошлифов сварного шва.
Тема.5 Общие сведения о сталях
Сталь – самый известный в мире сплав железа. По сути, говоря о железных конструкциях и предметах, мы говорим об изделиях (или их производстве) из той или иной стали. 99% сплава относится к категории конструкционных сталей, так что практически не существует инструментов или оборудования, где он бы ни использовался.
В этой статье мы постараемся затронуть такие темы как классификация марок, цена стали, ее свойства и применение в строительстве.
Сталь – сплав железа и углерода. В обычных случаях доля углерода колеблется от 0,1 до 2,14 %. Но, учитывая, что в состав легированных сталей может входить множество дополнительных ингредиентов, сегодня под сталью подразумевают такой сплав, где доля железа составляет не менее 45%.Понятие и особенности
Главные привлекательные качества стали – высокая прочность при доступности сырья и относительно простом способе производства. Именно такая комбинация и ставит сплавы железа в позицию абсолютного лидера. На сегодня попросту не существует такой области народного хозяйства, где стали не занимали бы позицию конструкционного материала.
Железо и углерод – обязательные составляющие сплава. Из них железо обеспечивает пластичность и вязкость, благодаря чему сталь относят к деформируемым, ковким сплавам. А углерод – твердость и прочность, так как твердость всегда сочетается с хрупкостью. Добавка углерода невелика и даже в специализированных составах не превышает 3,4%.
Кроме того, из-за способа производства, сталь всегда содержит какую-то долю марганца – до 1 %, и кремния – до 0,4%. Эти примеси мало влияют на свойства состава, если не превышают заданную норму. По тем же причинам в составе оказываются и вредные примеси – фосфор, сера, несвязанный азот и кислород. В процессе плавки и легирования от этих ингредиентов стараются избавиться, поскольку они уменьшают прочностные и пластичные свойства сплавов.
В сплав вводят искусственно другие добавки с целью изменить качества материала. Так, добавка хрома придает стали жаропрочность, а никеля – стойкость к коррозии и вязкость.
Чрезвычайно полезным качеством железных сплавов является то, что на изменение свойств влияют очень небольшие по весу добавки других веществ. Это позволяет значительно разнообразить качества материала. Кроме того, на свойства сплава очень сильно влияет метод изготовления собственно продукции – холодное деформирование, горячее, закалка и так далее.
Соотношение с чугуном
 Наиболее близок к стали по свойствам и составу чугун. Часть материала и производится из предельного чугуна. Однако на практике различия в характеристиках оказываются весьма заметными:
сталь прочнее и тверже, чем чугун;
чугун на деле легче стали и имеет более низкую температуру плавления. Обманчивое впечатление создает массивность изделий из чугуна, поскольку он менее прочен;
сталь легче поддается механической обработке благодаря низкому содержанию углерода. Чугун же предпочтительнее отливать;
чугун имеет более низкую теплопроводность, то есть, изделия из него лучше хранят тепло, чем стальные;
чугун нельзя подвергнуть такой процедуре, как закалка. А последняя может значительно увеличить прочность материала.
Далее рассмотрим достоинства и недостатки стали.
Преимущества и недостатки
Описывать плюсы и минусы материала довольно сложно. На практике мы имеем дело с продукцией из стали, причем из сплава самых разных марок, а, значит, и свойств. А одна из особенностей материала как раз и состоит в том, что метод изготовления изделии из него тоже влияет на его свойства. Качества сварной трубы не сравнить с характеристиками трубопровода из холоднокатаной стали.
В общем, можно говорить о следующих преимуществах стали:
высокая прочность и твердость – свойственно всем видам;
огромное разнообразие свойства, обусловленное разным составом и разными методами обработки;
вязкость и упругость, достаточные для применения на всех участках, где требуется стойкость к ударным, статическим и динамическим нагрузкам при отсутствии остаточной деформации;
легкость механической обработки – сварка, нарезка, сгибание;
очень высокая износостойкость по сравнению с другими конструкционными материалами и, соответственно, долговечность;
распространенность сырья и экономически выгодный метод производства, что обуславливает доступную стоимость сплавов.
К недостаткам можно отнести следующее:
самый большой недостаток материала – нестойкость к коррозии. Чтобы избежать повреждений, выпускают специальные виды металла стали – нержавеющие, однако их стоимость заметно выше. Чаще проблему решают за счет покрытия стальных изделий защитным слоем металла или полимера;
сплав накапливает электричество, что заметно усиливает электрохимическую коррозию. Сколько-нибудь объемные конструкции – корпуса машин, трубопроводы, нуждаются в специальной защите;
сплав не отличается легкостью, стальные конструкции имеют большой вес и заметно утяжеляют объекты;
изготовление стальных изделий – многоэтапный процесс. Недочеты и ошибки на любом из этапов оборачиваются значительным снижением качества.
Далее будет рассмотрена маркировка и классификация сталей по качеству, по назначению, а также по составу и иным характеристикам.
Разновидности металла
Подсчитать количество известных и используемых на сегодня сплавов – задача очень непростая. Классифицировать их не менее сложно: свойства материала зависят от состава, метода получения, характера добавок, способа обработки и так далее.
Чаще всего используются следующие классификации:
по химическому составу сталей – углеродистые и легированные;
по структурному составу – аустенитную, ферритную и так далее;
по содержанию примесей – обычного качества, качественная и так далее;
по методу обработки – термическая закалка – отжиг, термомеханическая – ковка, химико-термическая – азотирование;
по назначению – инструментальные, конструкционные, специальные стали и так далее.
Тема.6 Углеродистые стали
Углеродистая сталь благодаря доступной стоимости и высоким прочностным характеристикам относится к широко распространенным сплавам. Из таких сталей, состоящих из железа и углерода и минимума других примесей, изготавливают различную машиностроительную продукцию, детали колов и трубопроводов, инструменты. Широкое применение эти сплавы находят и в строительной сфере.
Что собой представляют углеродистые стали
Углеродистые стали, которые в зависимости от основной сферы применения подразделяются на конструкционные и инструментальные, практически не содержат в своем составе легирующих добавок. От обычных стальных сплавов эти стали также отличает и то, что в их составе содержится значительно меньшее количество таких базовых примесей, как марганец, магний и кремний.
Содержание основного элемента – углерода – в сталях данной категории может варьироваться в достаточно широких пределах. Так, высокоуглеродистая сталь содержит в своем составе 0,6–2% углерода, среднеуглеродистые стали – 0,3–0,6%, низкоуглеродистые – до 0,25%. Данный элемент определяет не только свойства углеродистых сталей, но и их структуру. Так, внутренняя структура стальных сплавов, содержащих в своем составе менее 0,8% углерода, состоит преимущественно из феррита и перлита, при увеличении концентрации углерода начинает формироваться вторичный цементит.

Углеродистая сталь, как и стальной сплав любой другой категории, содержит в своем составе различные примеси: кремний, марганец, фосфор, серу, азот, кислород и водород. Часть этих примесей, такие как марганец и кремний, являются полезными, их вводят в состав стали на стадии ее выплавки для того, чтобы обеспечить ее раскисление. Сера и фосфор – это вредные примеси, которые ухудшают качественные характеристики стального сплава.
Хотя считается, что углеродистые и легированные стали несовместимы, для улучшения их физико-механических и технологических характеристик может выполняться микролегирование. Для этого в углеродистую сталь вводятся различные добавки: бор, титан, цирконий, редкоземельные элементы. Конечно, при помощи таких добавок не получится сделать из углеродистой стали нержавейку, но заметно улучшить свойства металла они вполне могут.
Тема.7 Легированные стали
Легированная сталь — это сталь, содержащая специальные легирующие добавки, которые позволяют в значительной степени менять ряд ее механических и физических свойств. В данной статье мы разберемся, что из себя представляет классификация легированных сталей, а также рассмотрим их маркировку
Классификация легированных сталей
По содержанию в составе стали углерода идет разделение на:
низкоуглеродистые стали (до 0,25% углерода);
среднеуглеродистые стали (до 0,25% до 0,65% углерода);
высокоуглеродистые стали (более 0,65% углерода).
В зависимости от общего количества в их составе легирующих элементов, которые содержит легированная сталь, она может принадлежать к одной из трех категорий:
низколегированная (не более 2,5%);
среднелегированная (не более 10%);
высоколегированная (от 10% до 50%).
Свойства, которыми обладают легированные стали, определяет и их внутренняя структура. Поэтому признаку классификация легированных сталей подразумевает разделение на следующие классы:
доэвтектоидные — в составе присутствует избыточный феррит;
эвтектоидные — сталь имеет перлитную структуру;
заэвтектоидные — в их структуре присутствует вторичные карбиды;
ледебуритные — в структуре присутствует первичные карбиды.
По своему практическому применению легированные конструкционные стали могут быть: конструкционные (подразделяются на машиностроительные или строительные), инструментальные, а также стали с особыми свойствами.
Назначение конструкционных легированных сталей:
Машиностроительные — служат для производства деталей всевозможных механизмов, корпусных конструкции и тому подобного. Отличаются тем, что в подавляющем большинстве случаев проходят термическую обработку.
Строительные — чаще всего используются при изготовлении сварных металлоконструкций и термической обработке подвергаются в редких случаях.
Классификация машиностроительных легированных сталей выглядит следующим образом.
Жаропрочные стали активно используются для производства деталей, предназначенных для работы в сфере энергетики (например, комплектующие паровых турбин), а также из них делают особо ответственный крепеж. В качестве легирующих добавок в них используют хром, молибден, ванадий. Жаропрочные относятся к среднеуглеродистым, среднелегированным, перлитным сталям.
Улучшаемые (из категорий среднеуглеродистых, низко- и среднелегированных) стали, при производстве которых используют закалку, применяются для изготовления сильно нагруженных деталей, испытывающих нагрузки переменного характера. Отличаются чувствительностью к концентрации напряжения в рабочей детали.
Цементуемые (из категорий низкоуглеродистых, низко- и среднелегированных) стали, как можно понять по названию, подвергаются цементации и следующей после нее закалке. Их применяют для изготовления всевозможных шестерен, валов и других похожих по назначению деталей.
Тема.8-10 Общие сведения об электродах
Электрод представляет собой штырь с обмазочным покрытием, используемый при сварке металлов. Расплавленный сердечник, поглощая азот и кислород, становится хрупким в процессе работы.
Поэтому для защиты расплавленного или застывающего металлического шва от атмосферного влияния необходимо шлаковое покрытие (обмазка).
Покрытие определяет легкость очистки, прочность сварного шва, качество шарика, а также состав наплавленного металла и спецификацию электрода. Оно защищает металл от повреждений, улучшает качество сварки и создает ряд преимуществ, к которым относятся:
контролируемый размер разбрызгивания и проникновения;
стабильность сварочной дуги;
повышение скорости осаждения;
выровненная поверхность сварного шва;
простота удаления шлака.
Классификация электродов
Рассмотрим русскую и американскую системы.
Западные производители установили методы идентификации электродов, используемых при дуговой сварке вида Е1234:
E — дуговая сварка.
Две начальные цифры – предел прочности на разрыв, указывается в lbf/in² (тысяча фунтов на кв. дюйм) осаждаемого металла.
Третья цифра указывает на положение при сварке: 0 — вне классификации; 1 — для любых позиций; вид 2 — только для горизонтального положения; 3 — только для горизонтальной сварки.
Последняя цифра – указывает полярность наряду с типом тока.
Например, число E6010 означает электрод, подходящий для дуговой сварки с минимальным пределом прочности 60000 lbf/in²; используется во всех пространственных положениях; требуется постоянный ток, обратная полярность.
Российская классификация имеет отличия. В обозначениях указывается назначение, тип покрытия и механические свойства шва. Определяется ГОСТ 9467-75.
Э38–Э50 — диапазон классов для работы с низколегированными сталями. Этот вид металлов прочнее, чем углеродистые аналоги, стандартные компоненты: хром, никель, сопротивление разрыву из расчета менее 50 кгс на мм.
Вариации с литерой А до 50 (например, Э50А) применимы для сварки углеродистых сталей.
Материал меньшей прочности, чем предыдущий, с пониженным содержанием углерода – обычно до 2.14%. Расходники, обозначенные А, используют при повышенных требованиях к пластичности металла или ударной вязкости.
Э55, Э60 — средняя категория, пригодны для первого и второго вида материалов, но с сопротивлением на разрыв, удерживаемым в диапазоне 50–60 кгс/мм.
Э70–Э150 — для легированных сталей (повышенная и высокая прочность), сопротивление разрыву превышает 60 кгс/мм.
Базовый тип Э-09М или его вариации с добавлением иных аббревиатур и с обязательной литерой М в обозначении, а также виды Э-10Х1М1НФБ, Э-10Х3М1БФ — для сваривания легированных сталей теплоустойчивого типа.
Каждому типу предъявляется ряд требований на соответствие норм механических свойств и химсостава.
Эксплуатация
Электроды должны сохраняться в сухости. Влага негативно влияет на характеристики покрытия и может привести к чрезмерному разбрызгиванию. Нередко она приводит и к пористости, чрезмерному образованию трещин в сварной области.
Электроды, подвергшиеся воздействию влажного воздуха или жидкости более, чем на 2–3 часа, должны быть высушены путем нагревания в подходящей печи – два часа при температуре 260 °C. После высыхания требуют хранения в герметичных пакетах или емкостях.
Изгиб электрода может привести к тому, что стержень вырвется из обмазки. Электроды с поврежденным покрытием не должны использоваться для сварки.
Производители электродов
Гарантийные условия производителей не распространяются на расходные материалы, к которым относятся и электроды.
BlueWeld — итальянский производитель сварочного оборудования. Доступны электроды для плазменной резки, отличающиеся по форме от обычных.
Brima — немецкий производитель. Комплектующие для сваривания разнородных сталей, рутиловые и аустенитно-ферритовые модели. Соответствуют российской и международной классификации.
Deka — производитель из Испании, специализируется на металлообрабатывающем оборудовании и станках. Сварочные комплектующие доступны в виде проволоки.
ESAB — шведская компания-производитель оборудования для сварки и резки металлов. Покрытые электроды с основной обмазкой.
FUBAG — немецкий производитель. Специализируется на разных типах оборудования: электростанции, мотопомпы, компрессорный и сварочный инструмент. Доступны модели электродов с рутиловым и основным покрытием.
Kedr — по этой маркой выступает компания производитель варочных инверторов и комплектующих. Доступны вольфрамовые модели электродов.
Monolit — торговая марка рутиновых и целлюлозных электродов. Производится украинской компанией «Плазматек».

Telwin — итальянский производитель сварочных аппаратов и комплектующих. Гарантия на сварочное оборудование 12 месяцев.
Wester — комплектующие с рутиловой обмазкой. Компания слабо представлена в интернете, под этим же брендом выступают иные производители.
Тема.11 Защитные газы
Защитными газами называют инертные и активные газы, которые используют в нескольких сварочных процессах, в первую очередь для механизированной сварки и ручной дуговой сварке вольфрамовым электродом. Предназначение защитного газа — защита зоны сварки от воздействия с кислородом и других элементов находящихся в воздухе. В зависимости от свариваемого материала влияние атмосферных газов может затруднять процесс сварки и приводит к снижению качества шва. Защитные газы делятся на две категории: инертные и активные. Неправильный выбор сварочного газа может привести к пористости шва, слабой дуге и чрезмерному разбрызгиванию металла.
Инертные защитные газы
Инертные газы используют для сварки вольфрамовым электродом, а также для сварки цветных металлов в среде защитных газов. Среди благородных газов только два, аргон и гелий достаточно экономичны, чтобы их можно было использовать при сварке. В чистом виде аргон и гелий используются только для некоторых цветных металлов. Аргон (Ar) — бесцветный газ, не имеет запаха, не горючий, тяжелее воздуха в 1,5 раза. Аргон не растворяется в металлах. Рекомендуется для сварки сталей и чистого алюминия. Гелий (He) — бесцветный газ, не имеет запаха, легче воздуха, поэтому требует повышения расхода газа. При одинаковых значениях силы тока, дуга в гелии выделяет до 2 раз больше энергии, чем в аргоне. Гелий используют для сварки химически чистых и активных материалов, а также сплавов алюминия и магния. Азот (N2) не вступает в реакцию с медью, поэтому при сварке меди и ее сплавов азот можно считать инертным газом.
Активные защитные газы
Способны защищать зону сварки от воздействия воздуха, но сами растворяются в жидком металле или вступают в химическое взаимодействие с ним.
Активные защитные газы включают углекислый газ, кислород, азот и водород. Большинство из этих газов влияют на качество сварного шва и процесс сварки, но при не большем их содержании в контролируемых количествах могут улучшить свойства шва. Кислород (O2) — газ без запаха, вкуса и цвета. Является негорючим газом, но активно поддерживает горение. Самостоятельно как защитный газ не используется, но применяется для приготовления сварочных смесей с инертными и активными газами. Углекислый газ (CO2) — бесцветный газ имеющий слабый запах, с резко выраженными окислительными свойствами. Углекислый газ тяжелее воздуха в 1,5 раза, пригодный для сварки чугуна, низко- и среднеуглеродистых сталей, низколегированных коррозионностойких сталей. Водород (H) — используется для сварки никеля и некоторых нержавеющих сталей, особенно толстых деталей. Улучшает текучесть металла и чистоту поверхности, однако может вызывать хрупкость при взаимодействии с углеродистыми сталями, поэтому его использование ограничено некоторыми нержавеющими сталями.
Газовые смеси
Газовые смеси служат для улучшения процесса сварки и качества сварного шва за счет использования сильных сторон каждого из газов. Смеси аргона и углекислоты в соотношении 75-80% и 20-25% обеспечивает понижение разбрызгивания жидкого металла, увеличивает производительность и обеспечивает хорошие свойства сварочного соединения. Требует более тщательной очистки сварочных кромок перед сваркой, чем при сварке в чистой углекислоте. Рациональное применение для сварки низкоуглеродистых и низколегированных сталей. Смесь аргона (50%) и гелия (50%) используется для сварки титановых и алюминиевых сплавов. Смесь аргона и кислорода (1-5%) способствует стабилизации процесса сварки, увеличивает текучесть жидкого металла и является причиной мелкокапельного переноса металла. Рационально использование для сварки низкоуглеродистых сталей и нержавейки. Смесь углекислого газа (60-80%) и кислорода (20-40%) способствует повышению температуры расплавленного металла и окислительных свойств. Для сварки в этой смеси используют проволоки с повышенным содержанием раскислительных вещество, например проволока марки Св-08Г2СЦ. Рациональное применение для сварки углеродистых, легированных и некоторых высоколегированных сталей. Трехкомпонентная смесь аргона (75%), углекислоты (20%) и кислорода (5%) дает наиболее лучший эффект при сварке углеродистых сталей, нержавеющих и высоколегированных сталей. Стабилизирует процесс сварки, понижает разбрызгивание, позволяет избежать пористости швов.
Тема.12 Сварочная проволока для чегуна
Чугун относится к очень крепким металлам, но в то же время он обладает более высокой хрупкостью, чем остальные. Особенно это заметно во время повышения температуры, когда меняется структура металла. Благодаря этому возникают большие проблемы со свариванием, так как нужно очень четко придерживаться режимов и должна быть правильно подобрана проволока для сварки чугуна. Это касается не только точного соотношения состава, так как повышение углерода в металле шва сделает его еще более хрупким и это будет наиболее уязвимое место на всей конструкции.
Проволока для сварки чугуна
Несмотря на сложность процедуры, специалисты все же проводят сваривание данного металла и для этого есть ряд расходных материалов, специально созданных для работы в подобных условиях. Проволока для сварки чугуна полуавтоматом, как правило, содержит до 1% углерода, тогда как сам метал более 2,5%. Благодаря этому, во время нагревания расходный материал ведет себя нормальное и минимизирует уровень образования внутренних трещин и прочих дефектов. Исходя из большой ответственности подбора, качество продукции должно быть на высоком уровне, чтобы обеспечить требуемый результат. Проволока для сварки чугуна полуавтоматом должна соответствовать ГОСТ 26271-84. Поставка такой продукции зачастую осуществляется в бухтах.
Преимущества 
Практически отсутствует длительная подготовительная работа, как это случается с другими проблемными металлами;
Процесс производительности сварки становится более эффективным, при использовании правильных расходных материалов;
После восстановления несущая способность сваренных деталей становится выше, если сварочный процесс проходил достаточно качественно;
Подходит как для ручной газовой сварки, так и для полуавтоматической аргонодуговой сварки;
Проволока расширяет возможности для ремонта чугунных изделий;
Состав сбалансирован для температурной обработки чугуна;
Если сравнивать со сваркой электродами, то материала здесь расходуется на четверть меньше.
Недостатки
Необходимо четкое следование режимам, так как при отклонения качество соединения резко падает и проявляются все негативные моменты, связанные с неподатливостью к свариванию чугуна;
Проволока требует дополнительной защиты инертными газами, так как не имеет защитного покрытия, что делает себестоимость ремонта более высокой;
Нужно следить за температурой прогрева и последовательностью данного процесса, так как из-за неравномерной температурной обработки появляются трещины, как внутренние, так и внешние, что может испортить заготовку.
Разновидности
Стальная проволока, которая дает относительно низкое качество соединения и не рекомендуется к использованию, если есть какая-либо другая альтернатива.
Медная проволока применяется для исправления дефектов, которые возникли во время литья и не предназначена для соединения разрывов и трещин.
Применение сварочной проволоки из сплава железа, меди и никеля применяется для стандартного сваривания, так как данное соотношение позволяет обеспечить надежное соединение.
Также может применяться никелевая или железно-никелевая проволока, в которой содержание данного металла составляет, примерно 90%.
Медно-железная порошковая проволока, которая отлично подходит для работы с полуавтоматом.
Физико-химические свойства
Сварочная проволока для чугуна позволяет снизить теплопроводность в месте сваривания, что помогает избежать некоторых проблем из-за перепада температур. Снижение тепловложений благодаря воздействию проволоки не вызывает больших структурных превращений в металле. Предел прочности готового соединения может достигать до 500 Н/мм квадратный, если соблюдать все правила проведения. Твердость при этом составляет до 180 НВ, а коэффициент удлинения возрастает до 25%. Предел текучести материала – 300 Н/мм в квадрате.
Сварочная проволока для чугуна
Химические свойства зависят от того, из какого сплава сделан материал, но многое здесь определяется вкраплениями углерода, так как слишком большое его количество приведет к ухудшению качества и снижению прочности.
Особенности выбора
Диаметр сварочной проволоки и толщина металла всегда являются тесно взаимосвязанными параметрами, поэтому, при тонких заготовках следует выбирать проволоку толщиною 1-2 мм, которая будет легко плавится и не вызовет переплавленное основного металла. Основным параметром выбора является материал. Не все виды расходного материала предназначены для сваривания, так как некоторые служат исключительно для наплавки, хотя есть и универсальные разновидности. В составе не должно присутствовать много углерода, а также желательно наличие элементов, которые снизят теплопроводность металла на данном участке.
Особенности сварки чугуна проволокой
Чугун очень чувствителен к перепадам температуры и благодаря этому перед свариванием его нужно подогревать. Подогрев должен производиться постепенно, после чего можно начинать процесс соединения. Когда шов будет закончен, то его также следует подогревать, постепенно охлаждая до нужной температуры. При толщине заготовки от 5 мм требуется разделывать кромки, чтобы проварить деталь на всю глубину. Как правило, ведется ремонт толстых деталей, что делает разделку кромок обязательной.
Тема.13 Материалы для газовой сварки
При газовой сварке в качестве присадочного материала применяется сварочная проволока, близкая по химическому составу свариваемому металлу. Нельзя применять для сварки случайную проволоку неизвестной марки и неизвестного химического состава. Для сварки газопроводов применяются следующие марки сварочной проволоки, выпускаемые по ГОСТ 2246-70:
-св-08, св-08 А, св-08 ГА, св-08 Г2С, св-08 ГС, св-12 ГС. Цифры в обозначении марки проволок указывают на содержание углерода в сотых долях процента. Буква "А" указывает на то, что содержание серы и фосфора не более 0,03%, буква "Г" - содержание марганца в пределах 1,0%,"С" - кремния до 1,0%.
Проволока должна быть чистой, без следов окалин, ржавчины, масла, краски и прочих загрязнений. Температура плавления проволоки должна быть равна или несколько ниже температуры плавления свариваемого металла.
Проволока должна плавиться: спокойно и равномерно без сильного разбрызгивания и вскипания, образуя при застывании плотный однородный наплавленный металл без посторонних включений, пор, шлаков и прочих дефектов.
Сварочная проволока, применяемая для сварки газопроводов, должна иметь сертификат. При отсутствии сертификатов проволоку для сварки использовать нельзя.
Карбид кальция.
Карбид кальция является химическим соединением кальция с углеродом и используется для получения горючего газа - ацетилена.
Получают карбид кальция в электрических печах сплавлением кокса и обожженной извести Полученный карбид кальция сливают в изложницы, где он застывает, после чего его дробят и сортируют на куски различной величины.
По внешнему виду карбид кальция представляет собой твердое тело темно-серого или коричневого цвета. Поставляется карбид кальция в герметически закрытых барабанах из кровельной стали емкостью по 50 и 100 литров.
Требованиями ГОСТ 1400-76 устанавливаются следующие размеры кусков карбида кальция: 2/3, 3/15, 15/25, 25/80 мм. Чем крупнее куски, тем больше получается ацетилена. При взаимодействии с водой карбид кальция быстро разлагается, выделяет газообразный ацетилен образует в остатке гашеную известь, являющуюся отходом. Из одного килограмма карбида кальция при разложении его можно получить от 240 до 285 дм3 ацетилена. Практически для получения 1 м3ацетилена требуется 4,3 - 4,5 кг карбида кальция. Чем меньше размеры куска карбида кальция, тем быстрее происходит его разложение. Карбидная пыль при смачивании воде разлагается почти мгновенно, поэтому ее нельзя применять в обычных ацетиленовых генераторах, т.к. это может вызвать взрыв ацетилена в генераторах. Разложение карбида кальция воде сопровождается большим выделением тепла. Для охлаждения ацетилена при разложении карбида кальция берут от 5 до 20 м3 воды на 1 кг разлагаемого карбида кальция.
Ацетилен.
Ацетилен является химическим соединением углерода с водородом, это бесцветный горючий газ, имеющий резкий характерный запах, легче воздуха, хорошо растворяется различных жидкостях, особенно в ацетоне. При сгорании в смеси с кислородом дает температуру пламени до 3150°С.
Ацетилен является взрывоопасным газом. Находясь под давлением 1,5 - 2,0 кгс/см2, взрывается от электрической искры или огня, а также при быстром нагреве свыше 200°С. При температуре выше 530°С происходит взрывчатое разложение ацетилена. Смесь ацетилена воздухом взрывается при атмосферном давлении, если в смеси содержится от 2,2 % до 81 % ацетилена по объему. Поэтому обращение с ацетиленом требует осторожности и строгого соблюдения правил безопасности.
Ацетилен хранится в баллонах белого цвета под давлением 1,9 МПа, имеющих пористую внутреннюю структуру, растворенным в ацетоне.
Кислород.
Высокая температура газового пламени достигается сжиганием горючего газа или паров жидкости в кислороде.
Кислород при атмосферном давлении и обычной температуре - газ без цвета и запаха, несколько тяжелее воздуха. Сгорание горючих газов и паров горючих жидкостей в чистом кислороде происходит очень энергично, с большой скоростью, а в зоне горения развивается высокая температура, что и лежит в основе его использования при сварке металлов.
Кислород сжижается при нормальном давлении и температуре -182,9°С. Жидкий кислород прозрачен и имеет голубоватый цвет. Масса 1 л жидкого кислорода равна 1,14 кг; при испарении 1 л кислорода образуется 860 л газа.
При соприкосновении сжатого газообразного кислорода с маслами или жирами последние могут самовоспламеняться, что может быть причиной пожара или взрыва. Поэтому при обращении с кислородными баллонами и аппаратурой необходимо тщательно следить за тем чтобы на них не попадали даже незначительные следы масла и жира. Особенно опасным является пропитывание жидким кислородом пористых веществ (угля, сажи, войлока, ваты и пр.), которые этом случае становятся сильными взрывчатыми веществами.
Для сварки и резки технический кислород выпускается трех сортов:
-1 сорта с содержанием кислорода не ниже 99,7%;
-2 сорта - не ниже 99,5%;
-3 сорта - не ниже 99,2%.
Чем чище кислород применяется при сварке, тем производительнее процесс сварки и качественнее сварное соединение.
Баллон для хранения кислорода голубого цвета, вместимость 40 дм3, давление до 15 МП (150кгс/см2).
Определить количество кислорода в баллоне можно умножением емкости баллона на давление газа в нем. Например: 40 х 150 = 6000 дм3, или 6 м3.
Пропан-бутановая смесь
Представляет собой смесь пропана с 5 - 30% бутана. Бесцветный газ, тяжелее воздуха, имеет неприятный специфический запах. Температура горения в кислороде достигает 2400°С. Используется для сварки сталей толщиной до 3 мм.
Хранится в сжиженном состоянии в баллонах красного цвета под давлением 1,6 МПа.
Соединительные рукава
Рукава (шланги) служат для подвода газа к горелке или резаку. Они изготовляются из резины с одной или двумя тканевыми прослойками. Согласно ГОСТ 9356-75, выпускаются рукава трех типов: I - для ацетилена и газов-заменителей; II — для жидких горючих (из бензостойкой резины); III - для кислорода. Рукава изготовляются с внутренними диаметрами 6,3; 8; 9; 10, 12; 12,5 и 16 мм. Для горелок с низкой мощностью пламени применяются рукава с внутренним диаметром 6,3 мм.
Рукава должны иметь окраску наружного слоя: кислородные - синюю, ацетиленовые - красную, для жидкого горючего - желтую.
Для работы при низких температурах (ниже - 35° С) применяют некрашеные рукава из морозостойкой резины. Длина рукава берется не более 30 м и не менее 4,5 м; длина стыкуемых участков должна быть не менее 3 м; количество стыкуемых участков не более 3; при монтажных работах допускается длина до 40 м. Крепление рукавов на ниппелях горелок и между собой осуществляется специальными хомутами или мягкой отожженной проволокой.
Рукава выпускаются на рабочее давление: типы I и II до 0,63 МПа, тип III - до 2,0 МПа.
Тема.14 Материалы для газовой резки
Газовая резка металлов выполняется достаточно просто. Для её осуществления не нужны никакие фазоинверторы (как при электрической резке), помещения с центральным кабелем заземления или дорогостоящее режущее оборудование. Необходимы только газ и резак.
ТЕХНОЛОГИЯ ГАЗОВОЙ РЕЗКИ МЕТАЛЛА
Последовательность выполнения операций следующая:
поджигается газ-нагреватель, который разогревает поверхность разрезаемой детали до необходимой температуры (для стали — 1000…1200 °С);
подается кислород под давлением до 12 атмосфер.
От соприкосновения с нагретой поверхностью, струя кислорода воспламеняется и легко разрезает заготовку.
В случае раскроя «лёгких металлов» температура нагрева значительно ниже: производится одновременно резка и подогрев. Образующийся при резке флюс выкидывается подогревающим пламенем в стороны (в случае «глухого» реза) или прожигается через весь металл (при сквозной резке).
Следует учитывать, что необходимо обеспечивать подачу кислорода без перерыва. В случае прерывания пламя может погаснуть, и снова придется разогревать поверхность разрезаемой детали.
МАТЕРИАЛЫ И ОБОРУДОВАНИЕ ДЛЯ ГАЗОВОЙ РЕЗКИ
При газовой резке используют два газа:
непосредственно кислород, который выполняет процесс разделения металла;
газ для подогрева заготовки. Чаще всего применяется пропан или ацетилен.
Обычный кислородный раскрой заготовок осуществляется резаком Р1-01П.
Он лучше всего подходит для работы со сталью (в том числе, с каленой и чугуном). В комплекте со специальной шарнирной накладкой РФ7 (она изготовлена из стали и покрыта слоем вольфрама) резак применяется для точного разрезания труб.
Следует учитывать, что для сварки резак Р1-01П не годится.
Для раскроя «лёгких металлов» применяются более сложные резаки, наконечники которых имеют форму пирамиды с 3 соплами. Два боковых сопла подают к месту реза подогревающий газ, а центральное тонкое — кислород под высоким давлением.
ДОСТОИНСТВА И НЕДОСТАТКИ ГАЗОВОЙ РЕЗКИ
Газовый раскрой металлических листов имеет ряд преимуществ:
очень прост;
универсален в применении;
мобилен. Оборудование можно транспортировать;
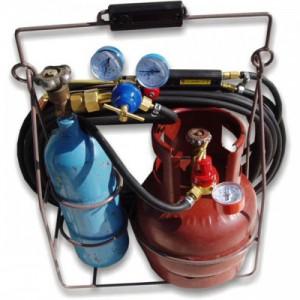
Переносной пост.
даёт возможность резать металлические листы большой толщины (до нескольких сот миллиметров);
наличие ржавчины или окраски не являются помехой.
Недостатком является низкая точность по сравнению с другими технологиями резки.
ТЕХНИКА БЕЗОПАСНОСТИ
При проведении работ с газовым резаком, обязательное требование — это соблюдение правил техники безопасности. Следует обязательно использовать:
защитную маску;
комбинезон;
перчатки.
Работу можно производить только на специальном рабочем месте (оборудованном стационарном или подготовленном на выезде). К работе допускаются специалисты, прошедшие соответствующую подготовку. При отсутствии навыков следует обратиться в специализированную мастерскую.
Тема.15 Сварочная проволока и флюсы
В процессе газовой сварки все металлы и их сплавы, соединяясь с кислородом окружающего воздуха и кислородом сварочного пламени, образуют оксиды, которые имеют более высокую температуру плавления, чем сам металл. Для защиты расплавленного металла от окисления и удаления образовавшихся при сварке оксидов применяют сварочные порошки или пасты, называемые флюсами.
Флюс для газовой сварки
вещества, которые вводят в сварочную ванну для раскисления расплавленного металла и удаления из него образовавшихся оксидов и неметаллических включений.
При газовой сварке флюс применяется в виде порошков, паст или легкоиспаряющейся жидкости. В первых двух случаях он подается в зону сварки вручную, т. е. наносится на кромки свариваемого металла и на присадочные прутки, либо вносится в ванну в процессе сварки периодическим погружением присадочного прутка в сосуд с флюсом.
В случае применения флюса в виде паров (например, флюса БМ-1 при сварке меди, медных и никелевых сплавов) он подается в пламя горелки автоматически в строго дозированном количестве специальным прибором.
В процессе газовой сварки флюсы, вводимые в сварочную ванну, расплавляются и образуются с окислами легкоплавкие шлаки, всплывающие на поверхность сварочной ванны. При этом пленка покрывает расплавленный металл шва, предохраняя его от дальнейшего воздействия атмосферного воздуха. Необходимость применения флюсов при сварке металлов и сплавов, высоколегированных сталей и чугуна вызывается тем, что при нагревании металлов до высокой температуры на их поверхности образуется оксидная пленка, которая при расплавлении переходит в сварочную ванну, препятствуя при этом надежному сплавлению основного и присадочного металла. При сварке углеродистых сталей флюсы, как правило, не применяют.
К сварочным флюсам, применяемым при газовой сварке и пайке, предъявляют следующие требования:
флюс должен быть более легкоплавким, чем основной и присадочный металлы;
расплавленный флюс должен хорошо растекаться по нагретой поверхности металла, т. е. обладать достаточной жидкотекучестью;
расплавленный флюс не должен выделять ядовитых газов в процессе сварки и вызывать коррозию сварочного соединения;
флюс должен обладать высокой реакционной способностью, активно раскислять окислы, переводить их в более легкоплавкие химические соединения или удалять их, растворяя так, чтобы процесс растворения заканчивался до затвердевания сварочной ванны;
образовавшийся в процессе сварки шлак должен хорошо защищать металл от окисления кислородом и азотом воздуха;
шлаки должны хорошо отделяться от шва после сварки;
плотность флюса должна быть меньше плотности основного и присадочного металла, чтобы в процессе сварки образуемый флюсом шлак всплывал на поверхность сварочной ванны, а не оставался в металле шва;
флюс должен сохранять свои свойства на протяжении всего процесса сварки:
флюс должен быть дешевым и недефицитным.
В зависимости от вида свариваемого металла в сварочной ванне образуются основные и кислые оксиды. Если образуются основные оксиды, то применяют кислый флюс, если кислые - основной флюс. В обоих случаях реакция протекает по следующей схеме:
кислотный оксид + основной оксид = соль.
В качестве флюсов используют буру, борную кислоту, оксиды и соли бария, калия, лития, натрия, фтора и др. Состав флюса выбирают в зависимости от свойств свариваемого металла. При сварке чугуна в сварочной ванне образуется кислый оксид SiO2, для растворения его вводят сильные основные оксиды - К2O, Na2O. В качестве основных флюсов применяют углекислый натрий Na2CO3, углекислый калий К2СO3 и буру Na2B4O7.
При газовой сварке меди, латуни образуются основные оксиды (Cu2O, ZnO, FeO и др.), поэтому для растворения их вводят кислые флюсы. Они обычно представляют собой соединения бора.
При кислородной резке нержавеющих сталей, чугуна и цветных металлов флюс вводится в струю режущего кислорода. Основой флюса для кислородной резки служит железный порошок.
Тема.16 Физическая и технологическая свариваемость
В сварочной практике используют понятия физической и технологической свариваемости. Физическая свариваемость характеризует принципиальную возможность получения монолитных сварных соединений и главным образом относится к разнородным материалам.
Физическая свариваемость материалов зависит от степени их растворимости друг в друге в жидком и твердом состояниях. Материалы, нерастворимые в жидком состоянии, не способны образовывать монолитные соединения, т. е. не обладают физической свариваемостью, например железо и свинец и некоторые другие металлы. Материалы, растворимые в жидком состоянии, имеют различную степень свариваемости в зависимости от степени растворимости в твердом состоянии, которая в первом приближении определяется относительной разницей радиусов их атомов
AR = (RA-RB)/RA,
где Ra и Rb - радиусы атомов элементов А (растворителя) и В (растворимого).
Приняты три степени свариваемости:
1) хорошая (AR
2) удовлетворительная (15 %
3) плохая (АЛ 30 %) - материалы нерастворимы в твердом состоянии, т. е. кристаллические соединения не образуются, имеют место слабые межфазные связи (железо и алюминий, железо и магний и др.).
Технологическая свариваемость рассматривается как свойство материалов, характеризующее их реакцию на сварочный термодеформационный цикл. Степень этой реакции оценивают по отношению отдельных механических свойств металла сварных соединений к одноименным свойствам основного металла (например, твердости, ударной вязкости и др.).
В этом случае понятие технологической свариваемости, или просто свариваемости, часто используют в практике для относительной сравнительной оценки существующих и разрабатываемых новых материалов без их прямой привязки к конкретному виду сварных изделий.
В настоящее время получил широкое применение прикладной аспект понятия свариваемости материалов, учитывающий назначение изготовленных из них сварных конструкций. Соответствующее определение понятия свариваемости дано в ГОСТ 26001-84: «Свариваемость - свойство металлов или сочетания металлов образовывать при установленной технологии сварки соединение, отвечающее требованиям, обусловленным конструкцией и эксплуатацией изделий».
Согласно этому определению свариваемость зависит, с одной стороны, от материала, технологии сварки, конструктивного оформления соединения, с другой - от требуемых эксплуатационных свойств сварной конструкции, которые определяются предъявляемыми к ней техническими требованиями. Это может быть одно свойство или комплекс свойств в зависимости от назначения сварной конструкции.
Тема.17 Классификация сталей по свариваемости
Классификация сталей по свариваемости
По свариваемости стали подразделяют на четыре группы: первая группа - хорошо сваривающиеся; вторая группа - удовлетворительно сваривающиеся; третья группа - ограниченно сваривающиеся; четвертая группа - плохо сваривающиеся.
Основные признаки, характеризующие свариваемость сталей,- склонность к образованию трещин и механические свойства сварного соединения.
К первой группе относятся стали, сварка которых может быть выполнена по обычной технологии, т.е. без подогрева до сварки и в процессе сварки и без последующей термообработки. Однако применение термообработки для снятия внутренних напряжений не исключается.
Ко второй группе относят в основном стали, при сварке которых в нормальных производственных условиях трещин не образуется. В эту же группу входят стали, которые для предупреждения образования трещин нуждаются в предварительном нагреве, а также в предварительной и последующей термообработке.
К третьей группе относят стали, склонные в обычных условиях сварки к образованию трещин. При сварке их предварительно подвергают термообработке и подогревают. Кроме того, большинство сталей, входящих в эту группу, подвергают обработке после сварки.
К четвертой группе относят стали, наиболее трудно поддающиеся сварке и склонные к образованию трещин. Эти стали свариваются ограниченно, поэтому сварку их выполняют с обязательной предварительной термообработкой, с подогревом в процессе сварки и последующей термообработкой.
Хорошо сваривающиеся углеродистые, низко- и среднелегированные стали. Условия сварки нормальные. Литые детали с большим объемом наплавленного металла рекомендуется варить с промежуточной термообработкой (отжиг или высокий отпуск по режиму термообработки для данной стали). Для конструкций, работающих под статической нагрузкой, термообработку после сварки не производят.
Для ответственных конструкций, работающих под динамическими нагрузками или при высокой температуре, термообработка производится в соответствии с техническими условиями. Детали с большим объемом наплавленного металла подлежат отжигу или высокому отпуску.
При сварке электродами Э42, Э42А, Э50, Э50А, Э55 (ГОСТ 9467 - 75) сварное соединение обрабатывают нормальным режущим инструментом.
Свариваемость сталей по маркам приведена в табл. 1.
Удовлетворительно сваривающиеся углеродистые, низко- и средне-легированные стали. Термообработка стали до сварки различна в зависимости от марки стали и конструкции деталей. Для отливок из стали 30Л и 35Л обязателен отжиг. Детали машин из проката или из поковок, не имеющие жестких контуров, могут подвергаться сварке в термически обработанном состоянии (закалка и отпуск).
Сварка на морозе не допускается. Сварку деталей с большим объемом наплавленного металла, а также сварку усилительных вкладышей рекомендуется производить с промежуточной термообработкой (отжиг или высокий отпуск). При заварке мелких раковин на деталях и элементах из углеродистой стали, содержащей углерода 0,35%, и при невозможности последующего отпуска завариваемую деталь подвергают местному подогреву.
Тема.18 Понятия о металлургических процессах
Пирометаллургические процессы -это химические процессы, протекающие в металлургических агрегатах при высоких (700-2000°С) температурах. Это различные виды плавок и обжига.
Принцип гидрометаллургического способа переработки руд заключается в следующем: извлекаемый металл переводится в раствор, раствор отделяется от твердого остатка (пустой породы), а затем металл выделяется из раствора в форме элемента или химического соединения. Это процессы выщелачивания, сорбции, экстракции, цементации и т.д.
В металлургическую переработку, как правило, поступает не один металлосодержащий материал (напр., концентрат), а смесь разных сортов рудного сырья с флюсами и оборотами. Смесь поступающих в переработку материалов (без топлива) называется шихтой. Общие требования к качеству металлургических шихт сводятся к следующим:
1. Постоянство химического состава
2. Однородность по химическому, минералогическому и гранулометрическому составу,
3. Оптимальная крупность компонентов шихты,
4. Оптимальная влажность.
Кроме рудного сырья в металлургии широко используют другие полезные ископаемые, в первую очередь – флюсы и топливо.
Флюсаминазываются минеральные добавки, используемые в пирометаллургических процессах для корректирования состава получающихся шлаков. Как правило, в качестве флюсов используют кварц и известняк.
Кварцявляется кислым флюсом, состоящим в основном из кремнезема SiO2. Кроме SiO2 в кварце могут присутствовать в небольших количествах другие оксиды, например CaO, Al2O3, Fe2O3 и другие. Содержание SiO2 в кварцитах может меняться в широких пределах – от 60 до 95 %. Чем чище используемый кварц, тем меньше его расход, выход отвальных шлаков и потери ценных металлов.
Известняк, состоящий в основном из CaCO3, относится к основным флюсам. При нагревании до температур выше 900-1000 С, он разлагается по реакции
CaCO3 - CaO+CO2.
Образующийся при разложении известняка оксид кальция и является флюсующим реагентом. Содержание СаО в чистом СаСО3 равно 56%. На практике используют известняки, содержащие 45-52% СаО, остальное приходится на долю примесных оксидов: MgO, SiO2, Fe2O3 и другие. Известняк в больших количествах обычно применяют при переработке шихт с повышенным содержанием кремнезема.
Расходование больших количеств топлива в металлургических процессах обусловлено широким применением процессов, проводимых при высоких температурах.
Под топливом понимают вещества, имеющие в своём составе горючие компоненты, при химическом взаимодействии которых с кислородом выделяется большое количество тепла.
Топливом для металлургических печей, как правило, служат искусственно приготовленные виды топлив: кокс, мазут, коксовый и доменный газ - они лишены многих недостатков, присущих естественным видам топлив. В металлургической промышленности используют все виды топлива – твердое, жидкое и газообразное.
Кокс – наиболее широко используется как твердое топливо в металлургических (особенно шахтных и доменных) печах. Это продукт сухой перегонки без доступа воздуха специальных сортов каменного угля (т.н. «коксующиеся угли») при высоких температурах 1100-1200 С. Процесс идет 12-15 ч и из 1 т угольной шихты получается 700-750 кг кокса. Кокс содержит порядка 86-88 % углерода, 9-12 % золы, 0,5-2% серы, 0,8-1,5 % летучих веществ. Серьезные требования предъявляются к прочности кокса.
Мазут – жидкое топливо. Это остаток после крекинга (перегонки нефти). Он состоит из тяжелых фракций углеводородов. Содержание углерода в нем 83-85%, 10-11 % водорода. Остальное – зола, влага, сера. Сложность использования мазута в качестве топлива – необходимость его предварительного подогрева до 70-90 С для снижения вязкости. Только тогда возможно его распыление или сжигание.
Газообразные виды топлива – природный газ, доменный и коксовый газ и их смеси.
Горение топлива осуществляется за счет кислорода дутья: воздуха (21% кислорода), смеси воздуха с кислородом (обогащенное дутье) или технологического кислорода (95-98% кислорода). Эффективность сжигания топлива снижается при высокой его влажности и большом содержании золы. Влага требует затрат тепла на испарение и нагрев ее паров до температур горения, а зола ухудшает качество топлива и условия его сжигания. Для получения высоких температур в металлургии стремятся использовать топливо с высокой теплотворной способностью и низким содержанием золы.
Этим требованиям в наибольшей степени удовлетворяет природный газ (теплота сгорания 35000-37700 кДж/кг), мазут, кокс (26000-32000 кДж/кг) и высококалорийный каменный уголь (21000-29000 кДж/кг)
Тема.19 Основные реакции в сварочной ванне и сварочной дуге
ОСНОВНЫЕ ХИМИЧЕСКИЕ РЕАКЦИИ В СВАРОЧНОЙ ВАННЕ
1. ВЛИЯНИЕ КИСЛОРОДА.
Кислород попадает в сварочную ванну из воздуха и с железом образует три оксида Fe3O4; Fe2O3; FeO.
Самым нежелательным из них является FeO, который растворяется в расплавленном металле, а в процессе кристаллизации сварочной ванны, выделяется по границам столбчатых кристаллитов ( характерных для литой структуры) или зерен, нарушая и расслабляя связь между ними. В результате значительно снижается прочность, ударная вязкость, пластичность шва, т.е. основные механические свойства. Для уменьшения влияния кислорода:
— необходима надежная газовая и шлаковая защита сварочной ванны от воздуха, что и осуществляется за счет покрытия электрода;
— так же в покрытие вводятся раскислители, т.к. защита не гарантирует проникновение воздуха. Раскислителями называются химические элементы, обладающие большим сродством (активностью) к кислороду, чем железо. По этому признаку, наиболее встречаемые в сварочной ванне элементы, можно расположить в следующем порядке:
AL; Ti; V; Si; C; Mn; Cr; Fe; W; Co. . . .
Элементы, стоящие с ряду левее железа будут являться раскислителями. Из них AL не используют, т.к. образуются тугоплавкие, тяжелые и трудно выводимые из сварочной ванны оксиды. Наиболее широко применяются вводимые в виде ферросплавов Ѕi, Mn, Ti, которые восстанавливают железо из FeO и образуют нерастворимые, легко всплывающие и переходящие в шлак ЅiО2; MnO; TiO2.
2. Влияние углерода.
Углерод содержится, при сварке сталей, в основном металле, а так же в электроде. Является раскислителем и при чем его активность зависит от температуры. Например, от 1800 град, он своей активностью к кислороду превосходит титан, стоящий на втором месте, а от 2000 град. и алюминий. Температура сварочной ванны примерно в этих пределах и при восстановлении железа по реакции FeO + C = Fe + CO происходит его «выгорание», т.к. СО представляет собой газ. Пониженное содержание углерода повышает пластичность металла шва, но снижает его прочность. «Выгоранию» углерода препятствует кремний, при его содержании в основном металле 0,2 — 0,3 % и более.
3. Влияние азота.
Азот попадает в сварочную ванну из воздуха и образует с железом нитриды Fe2N; Fe3N, которые повышают прочность и твердость металла шва, но снижают его пластичность, что является нежелательным. Для уменьшения влияния азота достаточно надежной шлаковой и газовой защиты сварочной ванны от воздуха во время сварки.
4. Влияние водорода.
Причиной появления водорода в сварочной ванне является вода, которая при высокой температуре распадается на атомарный водород (+Н) и (-ОН). Атомарный водород, растворяясь в расплавленном металле, а при кристаллизации сварочной ванны, преобразуясь в молекулярный (Н2), скапливается в отдельных местах, образует поры (пузырьки) снижающие прочность шва. Кроме того, при усадке металла сварочной ванны, происходит сжатие водорода в пузырьках до десятков атмосфер в результате чего, при недостаточной пластичности металла возможно образование микротрещин, очень опасных для шва. Вода может попасть в сварочную ванну из — за:
—влаги на свариваемых кромках;
— ржавчины, окалины на кромках, т.к. они являются гидратами оксидов, например
Fe3O4 • 10H2O
— влажности покрытия электрода.
Для уменьшения влияния водорода следует:
— свариваемые кромки осушить;
— зачистить кромки до блеска стальной щеткой от ржавчины и окалины;
— влажное покрытие электрода просушить в сушильных шкафах или печах. Время просушки и допустимое содержание влаги в покрытии, указывается на бумажных ярлыках пачек электродов.
5. Влияние серы и фосфора.
Сера и фосфор могут попасть в сварочную ванну:
— из покрытия электрода. Чем меньше в нем их содержание, тем выше качество покрытия;
— из электродного (присадочного) и основного металла, в которых они являются вредными примесями и так же определяющими качество стали.
Сера придает металлу красноломкость, т.е. снижение прочности и явления ползучести при высоких температурах эксплуатации конструкции, а так же способствует появлению горячих трещин в шве. Это объясняется тем, что сера образует с железом сернистое железо Fe2S имеющее температуру плавления 1193 град, меньшую, чем у железа 1539 град. Оно расплавляется по границам кристаллитов (зерен) и при высокой температуре плавится в первую очередь. Уменьшает влияние серы марганец, содержащийся в покрытии, при этом MnS переходит в шлак.
Фосфор придает металлу хладноломкость, т.е. снижение прочности и пластичности при низких температурах эксплуатации конструкции, а так же способствует образованию холодных трещин в шве. Уменьшает влияние фосфора кальций, содержащийся в большом количестве в электродах с основным покрытием. Вот почему, сварку при низких температурах следует вести электродами с основным видом покрытия, во избежание появления холодных трещин.



Вебинар для учителей

🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨



