

Россия, Буйнакск


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Была в сети 21.10.2026 15:01

Атаева Шагризат Мухудиновна
учитель информатики
 42 126
 611

Местоположение
Группа 2-6 МДК.03.01
Категория:
Труд (технология)
24.03.2020 12:36

Просмотр содержимого документа
«Группа 2-6 МДК.03.01»
УРОК № ______
ПРЕДМЕТ: МДК.03.01 ТЕКУЩИЙ РЕМОНТ РАЗЛИЧНЫХ ТИПОВ АВТОМОБИЛЕЙ
ДАТА ПРОВЕДЕНИЯ: 23.03.2020 ГОД.
ПРЕПОДАВАТЕЛЬ: ГАЗАНАПОВ Н.А
ГРУППА: № 2-6
СПЕЦИАЛЬНОСТЬ: 23.01.17. «МАСТЕР ПО РЕМОНТУ И ОБСЛУЖИВАНИЮ АВТОМОБИЛЕЙ»
ТЕМА УРОКА: Ремонт газораспределительного механизма инжекторных двигателей.
Цель:
Вид урока: Комбинированный урок
Оснащение урока: ПК, проектор.
Литература:
План:
Ремонт газораспределительного механизма инжекторных двигателей
Разборочные работы:
При ремонте и замене изношенных деталей механизма газораспределения производится разборка в следующем порядке:
1. Снять крышку механизма газораспределения;
2. Повернуть коленчатый вал пусковой рукояткой до совмещения меток на шестерне и корпусе распределительного вала;
3. Ослабить натяжение цепи;
4. Расконтрить стопорную шайбу под болтом, крепящим шестерню, отвернуть болт и снять шестерню вместе с валом;
5. Ослабить гайки упорного фланца распределительного вала, отвернуть гайки, крепящие корпус подшипников и снять его вместе с валом;
6. Снять рычаги, нажав на его конец, опирающийся на стержень клапана, повернуть его вокруг регулировочного болта;
7. Снять головку цилиндров, для чего необходимо слить охлаждающую жидкость, отсоединить провода от аккумуляторной батареи, свечей зажигания и от датчика указателя температуры охлаждающей жидкости. Отсоединить трос привода воздушной заслонки от карбюратора, вывернуть свечи зажигания. Отсоединить шланги от карбюратора, впускного трубопровода и от выпускного патрубка охлаждающей жидкости рубашки головки цилиндров. Отсоединить от выпускного коллектора защитный щиток стартера и приемную трубу глушителей;
8. Установить головку цилиндров на доску;
9. Отсоединить выпускной коллектор и впускной трубопровод с карбюратором;
10. Отсоединить выпускной патрубок охлаждающей трубкой;
11. Отсоединить патрубок отвода жидкости к отопителю;
12. Ослабить контргайки и вывернуть регулировочные болты и втулки;
13. Специальным приспособлением сжать пружины клапанов и освободить сухари;
14. Снять пружины клапанов с тарелками и опорными шайбами. Повернуть головку цилиндров и вынуть с нижней стороны все клапаны. Снять масло отражательные колпачки с направляющих втулок.
Дефектация деталей ГРМ:
Газораспределительный механизм:
- износ толкателей;
- диаметры (износ) отверстий коромысел;
- диаметр (износ) оси коромысел;
- диаметр (износ) стержней клапанов;
- износ фасок клапанов
Привод распределительного вала:
- износ цепи (ремня) ГРМ;
- состояние подшипников роликов ремня;
- состояние (износ) зубьев звездочек (шкивов);
- состояние упорных поверхностей шкивов;
- состояние кожуха ремня;
- состояние натяжителя цепи (ремня) и успокоителей цепи.
Методы восстановления работоспособности ГРМ:
При ремонте газораспределительного механизма производиться проверка седел клапанов, ремонт клапанов, направляющих втулок клапанов, маслоотражательных колпачков направляющих втулок, рычагов клапанов, пружин, прокладки головки цилиндров, герметичности головки цилиндров, проверка и ремонт распределительного овала, корпуса подшипников распределительного вала, цепи привода распределительного вала. На рабочих фасках седел клапанов не должно быть раковин, коррозии и повреждений. Небольшие повреждения устраняются как шлифованием вручную, так и с помощью шлифовальной машинки. Клапаны не должны быть деформированы, иметь трещин; при повреждениях клапан меняется.
При износе рабочей фаски клапана производится шлифовка на станке. Проверяется зазор между направляющими втулками и стержнями клапанов при измерении диаметра клапана и отверстия втулки. Максимально допустимый предельный зазор не должен превышать 0,15 мм. Если увеличенный зазор между направляющей втулкой и клапаном не может быть устранен заменой клапана, то меняются втулки клапанов, пользуясь оправкой. Запрессовывать втулки с надетым стопорным кольцом до упора кольца в плоскость головки цилиндров. После запрессовки развернуть отверстия в направляющих втулках развертками. Затем прошлифовать седло клапана и довести ширину рабочей фаски до нужных размеров.
У маслоотражательных колпачков не допускаются отслоение резины от арматуры. Трещины и износ рабочей кромки. При ремонте колпачки всегда заменяются новыми. Для напрессовки колпачков пользуются оправкой.На рабочих поверхностях рычагов, сопрягающихся со стержнем клапана, с кулачком распределительного вала и со сферическим концом регулировочного болта не допускаются задиры и риски. В противном случае рычаг меняется на новый. Если обнаружена деформация и повреждения на втулке регулировочного болта или на самом болте, то детали меняются. Пружины клапанов и рычагов должны иметь достаточную упругость. Не иметь трещин. Для этого проверяется деформация пружин под нагрузкой. Поверхности прокладки головки цилиндров не должны иметь повреждений. Должны быть ровными, без вмятин, трещин, вздутий и изломов. На окантовке отверстий не должно быть трещин. Прогаров и отслоений. Для проверки герметичности головки цилиндров внутрь головки нагнетается насосом вода под давлением 5 кгс/кв.см. В течение 2 минут не должно наблюдаться утечки воды из головки. При обнаружении трещин головка заваривается или меняется.
На опорных шейках распределительного вала не допускаются задиры, забоины, царапины, наволакивание алюминия от корпусов подшипников. На рабочих поверхностях кулачков не допускается износ свыше 0,5 мм, а также задиры и износ кулачков в виде их огранки. Проверить его радиальное биение. Для этого надо распределительный вал опорными шейками (крайними) установить на две призмы и индикатором замерить радиальное биение средних шеек. Оно не должно превышать 0,02 мм. Зазор между шейками распределительного вала не должен иметь никаких повреждений. Если имеются повреждения, то необходимо заменить корпус подшипников распределительного вала.
На роликах и щечках привода распределительного вала не допускаются сколы, трещины и другие повреждения. При работе двигателя цепь вытягивается. Она считается работоспособной, если натяжитель обеспечивает её натяжение, т.е. цепь вытянулась не более чем на 4 м. Вытяжка цепи проверяется на приспособлении, имеющем два ступенчатых ролика, на которые одевается цепь. С помощью противовеса цепь растягивается усилием 30 кгс. Вытяжка цепи определяется по расстоянию между осями роликов. Если цепь вытянулась до 499,5 мм, то её заменяют.
Сборка ГРМ:
Установка зубчатых колес
1. Установить правую и левую задние (№ 2) крышки привода ГРМ. 2. Установить кронштейн натяжителя ремня.
3. Установить зубчатое колес коленчатого вала.
- Установить зубчатое колесо правого распределительного вала, - удерживать вал от проворачивания при помощи специального приспособления.
- Установить зубчатый шкив левого распределительного вала.
- Установить зубчатое колесо правого выпускного распределительного вала, - удерживать вал от проворачивания при помощи специального приспособления.
- Установить зубчатое колесо правого впускного распределительного вала. - Установить зубчатое колесо левого выпускного распределительного вала. Установка натяжителя ремня и промежуточных роликов
1. Установить натяжитель на свое штатное место, сдвинуть его вправо до упора и временно закрепить.
2. Установить натяжной ролик.
3. Установить промежуточный шкив.
4. На двигателях DOHC установить промежуточное зубчатое колесо № 2. газораспределительный ремонт неисправность механизм
Установка газораспределительного ремня
1. Помощи специального инструмента, развернуть зубчатые колеса коленчатого и обоих распределительных валов установочными метками вверх.
2. Добившись совмещения меток, нанесенных на тыльную сторону ремня с установочными метками, аккуратно надеть ремень на зубчатые колеса, - проследить за соблюдением первоначального направления вращения ремня. 3. Установить промежуточное зубчатое колесо № 2.
4. Установить промежуточный ролик.
5. Отпустить болты крепления натяжителя, сместить сборку последнего до упора влево, затем снова затяните болты.
6. Закончив установку ремня, снять крышки головки цилиндров и удостовериться в отсутствии воздуха в гидрокорректорах клапанных зазоров.
Произвести предварительную установку зубчатых колес:
- Добиться совмещения установочной метки зубчатого колеса коленчатого вала с ответной риской на крышке масляного насоса на блоке цилиндров;
- Добиться совмещения метки в виде одинарной полосы на зубчатом колесе правого выпускного распределительного вала с ответной риской на крышке привода ГРМ;
- Добиться совмещения метки в виде одинарной полосы на зубчатом колесе правого впускного распределительного вала с ответной риской на крышке ГРМ. Удостовериться в совмещении меток в виде двойной полосы зубчатых колес впускного и выпускного распределительных валов;
- Действуя в аналогичной манере, добиться совмещения установочных меток зубчатых колес левых распределительных валов;
- Проверить, чтобы зубчатые колеса всех валов были расположены как показано на иллюстрации.
1. Добившись совмещения меток, нанесенных на тыльную сторону ремня с установочными метками, надеть ремень на зубчатые колеса валов. Проследить за сохранением правильного направления вращения ремня.
2. Установить промежуточный ролик. Еще раз удостовериться в правильности совмещения всех меток.
3. Отпустить болты крепления натяжителя, сдвинуть последний влево до упора, затем вновь затянуть крепеж.
4. Еще раз удостовериться в правильности совмещения меток, затем извлечь стопорный стержень из корпуса натяжителя.
5. Закончив установку ремня, снять крышки головки цилиндров и удостовериться в отсутствии признаков попадания воздуха в гидрокорректоры клапанных зазоров.
Установка шкива коленчатого вала и крышек привода ГРМ
1. Установить центральную, левую и правую крышки привода ГРМ. 2. Установите шкив коленчатого вала.
3. Ввернуть крепежный и затянуть его с требуемым усилием.
4. Установить ремень привода генератора.
Послеремонтные испытания:
Притирку выполняют на специальных станках, которые полностью механизируют процесс и позволяют выполнять обработку всех клапанов одновременно. Для притирки применяют притирочную пасту или пасту ГОИ. Рекомендуется вначале притирку проводить более грубой пастой. Тонкая паста применяется для получения окончательной чистовой поверхности. Притирка должна обеспечивать плотное, герметичное соединение рабочих фасок клапана и седла, исключающее возможность проникновения газов. Притертые клапан и седло должны иметь по всей окружности фаски ровную матовую полоску «а» определенной ширины. Качество притирки проверяют прибором с помощью которого создают над клапаном избыточное давление воздуха 0,07 МПа. Давление устанавливают по манометру, и оно не должно заметно снижаться в течение одной минуты.
При ослаблении посадки седла клапана в гнезде его выпрессовывают, а отверстие растачивают для установки седла ремонтного размера. При выпрессовке применяют различные съемники.
УРОК № ______
ПРЕДМЕТ: МДК.03.01 ТЕКУЩИЙ РЕМОНТ РАЗЛИЧНЫХ ТИПОВ АВТОМОБИЛЕЙ
ДАТА ПРОВЕДЕНИЯ: 25.03.2020 ГОД.
ПРЕПОДАВАТЕЛЬ: ГАЗАНАПОВ Н.А
ГРУППА: № 2-6
СПЕЦИАЛЬНОСТЬ: 25.01.17. «МАСТЕР ПО РЕМОНТУ И ОБСЛУЖИВАНИЮ АВТОМОБИЛЕЙ»
ТЕМА УРОКА: Ремонт механической части двигателя внутреннего сгорания.
Цель:
Вид урока: Комбинированный урок
Оснащение урока: ПК, проектор.
Литература:
План:
Ремонт механической части двигателя внутреннего сгорания.
Ремонт блока и гильз цилиндров
Блок цилиндров является базовой деталью, которая служит для заданного расположения всех механизмов и деталей двигателя. У большинства дизелей блоки изготовлены из серого или специального легированного чугуна. Используют для изготовления этих деталей алюминиевый сплав AJT-4 (двигатель 3M3-53). Наиболее часто встречающимися дефектами блоков являются: трещины и пробоины в стенках рубашки охлаждения; износ гнезд под вкладыши коренных подшипников, нарушение соосности гнезд; износ отверстий во втулках и отверстий под втулки распределительного вала или нарушение их соосности; износ посадочных мест под гильзы, резьбовых отверстий и отверстий под толкатели; коробление поверхностей; трещины на перемычках между посадочными местами под гильзы цилиндров и др. Блок выбраковывают при трещинах или обломах в гнездах под вкладыши коренных подшипников, в отверстиях под втулки распределительного вала, в масляных каналах и в местах, недоступных для их устранения, а также в случаях, когда обнаружено более двух трещин в перемычках между посадочными местами под гильзы или клапанными гнездами, более четырех трещин в рубашке охлаждения или более двух трещин, выходящих на обработанные поверхности.
Техническое обслуживание и ремонт машин.
Трещины и пробоины устраняют с помощью сварочных процессов, наложением заплат и закреплением их винтами или сваркой, наложением заплат с применением эпоксидных композиций. В местах, не испытывающих больших нагрузок, трещины заделывают стягивающими или уплотняющими фигурными вставками. Изношенные резьбовые отверстия восстанавливают постановкой спиральных резьбовых вставок, нарезанием резьбы ремонтного (увеличенного) размера. Шпильки с изношенной резьбой выбраковывают; При наличии обломанных болтов и шпилек место облома зачищают заподлицо с поверхностью блока. В центре облома сверлят отверстие на всю длину обломанной части болта (шпильки). Затем забивают экстрактор соответствующего номера, на него надевают соответствующую гайку и вывинчивают обломанную часть из отверстия. При необходимости прогоняют резьбу метчиком. Посадочные места (гнезда) под вкладыши коренных подшипников восстанавливают растачиванием под вкладыши ремонтного размера с увеличенным наружным диаметром на станке РД-14. При отсутствии вкладышей ремонтного размера гнезда коренных подшипников восстанавливают путем фрезерования плоскостей разъема крышек коренных подшипников на 0,3-0,4 мм и последующего растачивания до номинального размера при условии сохранения допустимого расстояния от оси отверстия гнезд до верхней плоскости блока цилиндров. Перед фрезерованием плоскостей разъема комплект крышек устанавливают в специальное приспособление и фрезеруют сначала опорные поверхности под гайки. Затем переставляют крышки плоскостью разъема вверх и фрезеруют их. Паз под усик вкладыша углубляют фрезой. Разработан технологический процесс и оборудование для восстановления изношенных гнезд коренных подшипников с диаметром более 95 мм электро-контактной приваркой стальной ленты с последующим растачиванием приваренного слоя до номинального размера. При наличии повреждений отдельных гнезд коренных подшипников их восстанавливают газовой наплавкой латунью JI-63 с применением флюса, напаивают припоем ПМЦ-54. Перед наплавкой постели вкладыша в блоке растачивают на глубину 1,0—1,5 мм и подогревают до температуры 500-600°С.
Технология ремонта двигателей.
Наплавленный слой латуни легко обрабатывается, но его твердость ниже твердости чугуна. Отдельные изношенные гнезда восстанавливают эпоксидными композициями без последующей обработки. Изношенные поверхности шлифуют вручную, обезжиривают и наносят приготовленный состав слоем не менее 1 мм. Затем укладывают на все гнезда специальную скалку диаметром, равным номинальному размеру отверстий под коренные подшипники. Перед укладкой скалку смазывают минеральным маслом. Гнезда, не подлежащие восстановлению, служат для центрирования скалки. Зажимают скалку крышками и отверждают эпоксидный состав, после чего крышки и скалку снимают, а наплывы состава зачищают шабером. При несоосности опор коренных подшипников не более 0,07 мм и отсутствии других дефектов коренные вкладыши устанавливают в опоры и растачивают по антифрикционному слою под размеры имеющихся коленчатых валов. Не допускается раскомплектовывать вкладыши после расточки. Гнезда коренных подшипников в блоках автомобильных двигателей восстанавливают железнением в проточном электролите. Применяют специальные установки, позволяющие одновременно наращивать все гнезда подшипников. Коробление поверхности прилегания головки цилиндров, превышающее 0,15 мм, устраняют шлифованием на плоскошлифовальном станке или вертикально-сверлильном при помощи специального приспособления. В ЦРМ хозяйств допускается устранять коробление шлифованием вручную кругом диаметром 300-450 мм в зависимости от размеров блока или пришабриванием. Изношенные гнезда под втулки распределительного вала растачивают на горизонтально-расточных станках и запрессовывают новые втулки с последующей расточкой под номинальный или ремонтный размер шеек распределительного вала. Не параллельность оси отверстий под опоры распределительного вала с осью отверстий под вкладыши коренных подшипников коленчатого вала допускается не более 0,1 мм по всей длине. Износ нижнего посадочного пояска под гильзу цилиндров устраняют растачиванием на пояске новой уплотнительной канавки под резиновое кольцо номинального размера. Канавку формируют выше или ниже существующей.
Реже наблюдаются задиры на рабочей поверхности и кавитационный износ гильзы. Величину износа, овальность, конусообразность определяют с помощью индикаторного нутромера. При износе гильз цилиндров и увеличении зазора в сопряжении цилиндр — поршень выше допустимого значения их растачивают и хонингуют на следующий ремонтный размер, после чего комплектуют с поршнями соответствующего диаметра. Допустимый без ремонта зазор между гильзой и юбкой поршня двигателей Д-160 — 0,59 мм, для СМД-60 и СМД-62 — 0,44 мм, для остальных дизелей — 0,4 мм, для 3ИЛ- 130 и 3M3-53 — 0,2 при допускаемой конусообразности и овальности не более 0,02 мм для гильз 3M3-53 и 0,09 мм всех остальных двигателей. При овальности 0,1 симметричные гильзы рекомендуется повернуть на 90° по отношению к прежнему положению: Ремонтный размер гильз цилиндров большинства дизелей увеличен на 0,7 мм, а для А-01М, А-41 и дизелей ЯМЗ — на 0,5 мм. Для гильз и цилиндров двигателей ЗИЛ, ГАЗ и ЗМЗ предусмотрено три ремонтных размера с межремонтным интервалом 0,5 мм. Все цилиндры или гильзы одного блока обрабатывают под один ремонтный размер. Растачивают цилиндры и гильзы на вертикально-расточных станках. Блок для расточки цилиндров устанавливают на стол станка, а гильзы крепятся в специальных приспособлениях. Перед растачиванием гильзы (цилиндра) замеряют наибольший диаметр в зоне работы верхних компрессионных колец и определяют возможность ее расточки на ремонтный размер расчетный диаметр гильзы ; — наибольший замеренный диаметр изношенной гильзы; припуск на заглубление резца (0,02-0,03 мм); припуск на хонингование (0,02—0,05 мм). При растачивании цилиндров блока необходимо сохранить расстояние между осями цилиндров и перпендикулярность их осей к оси коленчатого вала. Для этого необходимо совместить оси растачиваемого цилиндра (гильзы) с осью шпинделя. Совмещение осей производит предварительно с помощью оправки с шариком, вставленной в шпиндель станка. При этом конец оправки должен находиться от оси шпинделя на расстоянии, равном
Техническое обслуживание и ремонт машин. 
Шлифование клапанного гнезда: / — головка цилиндров, 2 — шлифовальный круг. Вставные клапанные гнезда-седла при износе заменяют новыми. Изношенные гнезда выпрессовывают специальным съемником. Посадочное отверстие растачивают (зачищают торцовой фрезой) и запрессовывают новое гнездо с увеличенным наружным диаметром, обеспечивая требуемый натяг. Запрессованные кольца зенкуют или шлифуют до получения необходимой ширины рабочей фаски. На некоторых ремонтных предприятиях изношенные гнезда головок цилиндров дизелей наплавляют. Головку нагревают до температуры 650-680°С и в горячем состоянии наплавляют гнезда чугуном. Эту операцию совмещают с заваркой трещин, в том числе и в перемычках между клапанными гнездами.
Технология ремонта двигателей Обработка клапанных гнезд головок цилиндров.
Последовательность о заточки и обработки гнезд и углы, Впускные Выпускные.ЯМЗ-240Б, ЯМЗ-2Э8НБ ~60 75 15 — 45 75 — — А-41, А-01М 36 60 15 30 45 75 15 — СМД-60 30 75 15 30 45 75 15 45 Трещины в перемычках между клапанными гнездами можно устранять постановкой фигурных стягивающих вставок. Трещины в рубашке охлаждения, не проходящие через отверстия для шпилек, заваривают электродуговой сваркой проволокой ПАНЧ11. Для заделки таких трещин применяют также составы на основе эпоксидных смол. Трещины и коррозионные повреждения у головок цилиндров из алюминиевых сплавов заваривают аргонно-дуговой сваркой. Восстановление клапане. Впускные клапаны изготавливают из сталей 4Х9С2, Х10СГМ, 4QXH и др., подвергают закалке и отпуску до твердости HRC3 35-40. Конец стержня на длине 3- 5 мм от торца закаливают с нагревом ТВЧ до твердости HRC3 45— 60. Выпускные клапаны изготавливают из высоколегированных жаростойких сталей. Стержни выпускных клапанов двигателей ЗИЛ-130, 3M3-53 заполнены металлическим натрием для улучшения отвода теплоты от тарелки, а рабочие фаски тарелки клапана наплавлены износостойким сплавом ВХН-1.
Ремонт сцепления.
Основная неисправность в работе сцепления — нарушение надежной передачи крутящего момента от двигателя к трансмиссии в результате износа фрикционных накладок и поверхностей трения, ослабления нажимных пружин, износа и поломки отдельных деталей. Перед снятием сцепления с двигателя необходимо на маховике, кожухе сцепления и нажимном диске сделать метки для того, чтобы установить детали в прежнее положение при сборке. Это необходимо для сохранения сбалансированности коленчатого вала, маховика и сцепления. Корпус сцепления разбирают на универсальном стенде (рис. 6.16) для разборки, сборки и регулировки. При отсутствии стенда корпус сцепления разбирают с помощью приспособления, позволяющего сжимать пружины. Ремонт ведомых дисков. Ведомый диск может иметь дефекты: износ фрикционных накладок, ослабление заклепок крепления ступицы, коробление диска и износ шлицев ступицы. Диск выбраковывают при трещинах и изломах, предельном износе отверстий, а ступицу — при трещинах и предельном износе шлицев. Ослабленные заклепки удаляют. Отверстия рассверливают одновременно в ступице, диске и масло отражательной шайбе и приклепывают их заклепками в горячем состоянии.
Сборка двигателей.
Сборка двигателя фактически начинается на рабочих местах по ремонту его составных частей. Заканчивается этот процесс сборкой двигателя из отремонтированных сборочных единиц и деталей на универсальных стендах ОПР-989, ОПТ-5557М и других или на конвейерах (в зависимости от программы ремонта). Подбор комплектов деталей двигателя. Комплект поршней подбирают по массе и размерной группе. Значение массы поршня и маркировка размерной группы выбиты на днище поршня. Подобранный комплект поршней по массе должен быть одной группы. Соответствие диаметра контролируют измерением диаметра юбки в плоскости, перпендикулярной к оси отверстий бобышек. Комплектуют поршни с гильзами одной группы. Маркировка размерной группы гильзы выбита на верхнем торце. Проверяют зазор между юбкой поршня и гильзой по результатам измерений их диаметров или щупов. Комплект поршневых колец подбирают по размеру гильз и по зазору в канавке поршня. Коробление торцовых поверхностей поршневых колец допускается не более 0,06 мм. Допускается подгонка поршневых колец по высоте путем шлифования на плоскошлифовальном станке или вручную на плите, покрытой наждачной бумагой. Если окажется, что величина зазора в замке' кольца меньше допустимого, допускается подпиливание стыков. Зазор между кольцом и канавкой поршня и в замке поршневого кольца измеряют щупом (рис. 6.17). Проверяют упругость поршневых колец на приспособлении КИ-0507-В (рис. 6.18) или КИ- 20824 при номинальном зазоре в замке. Зазор между кольцом и канавкой поршня, в замке кольца и упругость колец должны соответствовать техническим условиям для данной марки двигателя (табл. 6.3, 6.4, 6.5). Поршневые кольца должны плотно прилегать к стенке гильзы. Плотность прилегания проверяют на просвет (рис. 6.19). - Кольцо 2 устанавливают в гильзу 3 или в контрольный калибр- кольцо 5, выравнивают поршнем, закрывают крышкой 1 и подсвечивают лампочкой 4. Просвет (радиальный зазор) между компрессионным кольцом и стенкой гильзы двигателей ЯМЗ-240Б, ЯМЭ-238НБ, А-01М, А-41, Д-160 не допускается. Радиальный зазор между маслосъемным кольцом и стенкой гильзы допускается не более 0,01 мм, но не ближе S мм от замка.
УРОК № ______
ПРЕДМЕТ: МДК.03.01 ТЕКУЩИЙ РЕМОНТ РАЗЛИЧНЫХ ТИПОВ АВТОМОБИЛЕЙ
ДАТА ПРОВЕДЕНИЯ: 30.03.2020 ГОД.
ПРЕПОДАВАТЕЛЬ: ГАЗАНАПОВ Н.А
ГРУППА: № 2-6
СПЕЦИАЛЬНОСТЬ: 23.01.17. «МАСТЕР ПО РЕМОНТУ И ОБСЛУЖИВАНИЮ АВТОМОБИЛЕЙ»
ТЕМА УРОКА: Ремонт системы охлаждения инжекторных двигателей.
Цель:
Вид урока: Комбинированный урок
Оснащение урока: ПК, проектор.
Литература:
План:
Ремонт системы охлаждения
Основные возможные дефекты деталей водяного насоса : сколы и трещины корпуса, срыв резьбы в отверстиях, износ посадочных мест под подшипники и упорную втулку; изгиб и износ посадочного места под крыльчатку на валике, под втулками, сальниками и шкивами вентиляторов; износ, трещины и коррозия поверхности лопаток крыльчатки; износы внутренней поверхности втулок и шпоночной канавки. Корпус насоса охлаждения изготавливают у ЗИЛ-130 из алюминиевого сплава АЛ4, корпус подшипников - из серого чугуна; у ЗМЗ-53 - из СЧ 18-36, у ЯМЗ КамАЗ - из СЧ 15-32. Основные дефекты корпуса подшипников водяного насоса двигателя ЗИЛ-130: износ торцевой поверхности под упорную шайбу; обломы торца гнезда и износ отверстия под задний подшипник; и износ отверстия под передний подшипник.
Трещины и обломы корпуса заваривают или заделывают синтетическими материалами. Сколы на фланце и трещины на корпусе устраняют сваркой. Деталь предварительно нагревают. Рекомендуется заварку производить ацетилено-кислородным нейтральным пламенем. Трещины можно заделывать эпоксидной смолой. Изношенные поверхности под подшипники при зазорах не более 0,25 мм следует восстанавливать герметиками "Унигерм-7" и "Унигерм-11". При зазоре более 0,25 мм для устранения дефекта требуется ставить тонкие (толщиной до 0,07 мм) стальные ленты.
Погнутый валик правят под прессом, а изношенный менее допустимого восстанавливают хромированием и последующим шлифованием до номинального размера. Изношенную шпоночную канавку на валу заваривают, а затем фрезеруют новую канавку под углом 90-180° к старой.
Крыльчатки можно изготавливать литьём из алюминиевого сплава или капрона. При этом ступица (втулка) должна быть стальной.
После восстановления корпус насоса охлаждения должен отвечать следующим техническим требованиям: торцевое биение поверхности корпуса подшипников под упорную шайбу крыльчатки относительно оси отверстий под подшипники не более 0,050 мм; биение торцевой поверхности бурта корпуса подшипников под корпус насоса относительно отверстий под подшипники не более 0,15 мм; шероховатость поверхности корпуса подшипников под упорную шайбу крыльчатки не более Rа=0,80 мкм, поверхностей отверстий под подшипники не более Rа=1,25 мкм.
Валики насосов охлаждения изготавливают у ЗИЛ и ЗМЗ из стали 45, HRC50-60; у ЯМЗ - из стали 35, HB241-286; у КамАЗ - из стали 45Х, HRC24-30. Основные дефекты валика: износы поверхности под подшипники; износ шейки под крыльчатку; износ паза; повреждение резьбы.
Изношенные поверхности восстанавливают наплавкой в среде углекислого газа с последующим хромированием или железнением с последующим шлифованием на бесцентрово-шлифовальном станке. На уплотнительной шайбе допускаются риски и износ на глубину не более 0,5 мм. При большем износе шайбу заменяют. При установке валика следует заложить 100 г смазки "Литол-24" в межподшипниковую полость. Уплотняющую шайбу и торец опорной втулки перед установкой следует покрыть тонким слоем герметика или смазкой, состоящей по массе из 60% дизельного масла и 40% графита.
Изношенную или повреждённую резьбу в отверстиях восстанавливают нарезанием резьбы ремонтного размера или заваркой с последующим нарезанием резьбы номинального размера.
После сборки зазор между корпусом водяного насоса и лопастями крыльчатки должен быть 0,1…1,5 мм и валик легко вращаться.
Водяные насосы обкатывают и испытывают на специальных стендах, например насосы двигателей ЯМЗ-240Б - на стенде ОР-8899, двигателей Д-50 и Д-240 - на КИ-1803, двигателя ЗМЗ-53 - на ОР-9822. Обкатку выполняют за 3 мин при температуре воды 85…90°С и испытывают по режиму.
Каждый отремонтированный насос проверяют на герметичность при давлении 0,12…0,15 МПа. Утечка воды через уплотнения и резьбу шпилек не допускается.
Возможные дефекты деталей вентиляторов следующие: износ посадочных мест в шкивах под наружные кольца подшипников качения, износ ручьев в шкивах под ремень, ослабление заклёпок на крестовине, изгиб крестовине и лопастей.
Изношенные посадочные места под подшипники восстанавливают железнением, хромированием. Изношенные ручьи шкивов (до 1мм) протачивают. Ослабленные заклёпки на крестовине лопастей подтягивают. Если отверстия под заклёпки изношены, их рассверливают и ставят заклёпки увеличенного диаметра. Передние кромки лопастей после переклёпки должны лежать в одной плоскости с отклонением не более 2 мм. Шаблоном проверяют форму лопастей вентиляторов и угол их наклона относительно плоскости вращения, который должен быть в пределах 30…35° (при необходимости правят).
Собранный со шкивом вентилятор статически балансируют. Для устранения дисбаланса сверлят углубления дисбаланса сверлят углубления в торце шкивов или утяжеляют лопасть с её выпуклой стороны приваркой или приклёпыванием пластинки.
Если в гидромуфте привода вентилятора подтекает масло через уплотнения, есть осевой зазор и заедание ведомого и ведущего валов при вращении лопастей крыльчатки и шкива от руки, необходим ремонт.
В деталях гидромуфты дефекты аналогичны дефектам деталей вентиляторов. Это обусловливает и подобные способы их устранения. Шариковые подшипники гидромуфты необходимо заменять при осевом и радиальном зазоре более 0,1 мм.
При сборке зазор между ведомым и ведущим колёсами гидромуфты должен быть 1,5…2 мм. Шкив привода гидромуфты при неподвижной ступице вентилятора и, наоборот, ступица при неподвижном шкиве должны вращаться свободно. Термосиловой датчик включателя гидромуфты регулируют постановкой регулировочных шайб на включение при температуре охлаждающей жидкости 90…95°С и на выключение при её температуре 75…80°С.
Радиаторы системы охлаждения изготавливают из: верхние и нижние бачки и трубки - латунь, охлаждающие пластины - медь, каркас и латунь; бачки масляных радиаторов - сталь.
Радиаторы могут иметь следующие основные дефекты: отложения накипи на внутренних стенках трубок и резервуаров, их повреждения и загрязнения наружных поверхностей трубок, сердцевины, охлаждающих пластин и пластин каркаса, течь трубок, пробоины, вмятины или трещины на бачках, нарушение герметичности в местах пайки. После снятия с автомобиля радиатор поступает на участок ремонта, где его моют снаружи и дефектуют внешним осмотром и проверкой на герметичность сжатым воздухом под давлением 0,15 МПа для масляных радиаторов в ванне с водой при температуре 30…50°С. При испытании, герметизируя резиновыми пробками, водяной радиатор заполняют водой и создают насосом избыточное давление: в течение 3…5 мин радиатор не должен давать утечек. При обнаружении подтеканий радиатор разбирают, помещают сердцевину в ванну с водой и, подавая воздух по шлангу от ручного насоса в каждую трубку, по пузырькам определяют место повреждения. Загрязнение и накипь удаляют в установках, обеспечивающих подогрев раствора до 60-80°С, его циркуляцию и последующую промывку радиатора водой. Отверстия закрывают резиновыми пробками, через одну из которых поступает по шлангу на наличие дефектов. Когда радиаторы ремонтируют без разборки (не снимая бочков), то испытание на герметичность осуществляют после удаления накипи.
Течь трубок устраняют пайкой. Повреждённые трубки, расположенные во внутренних рядах, запаивают (заглушают) с обоих концов. Допускается запаивать до 5% трубок, при большем их числе повреждённые трубки заменяют. Заменяют на новые заглушенные трубки и трубки, имеющие большие вмятины. Для этого через трубки продувают горячий воздух, нагретый до 500-600°С в змеевике, укреплённом на паяльной лампе. Когда припой расплавится, трубку извлекают специальными пассатижами с язычком с размерами и формой, соответствующей сечению отверстия трубки. Отпаивать трубки можно шомполом, нагретым до 700-800°С в горне, или пропускать по нему электрический ток от сварочного трансформатора. Старые трубки извлекают и вставляют новые или отремонтированные по направлению усиков охлаждающих пластин. Трубки припаивают к опорным пластинам припоем.
По другой технологии дефектную трубку развальцовывают на большой диаметр (используют шомпол квадратного сечения для круглых трубок или ножевидный с уширением на конце для плоских) и вставляют новую, припаивая её по концам к опорным пластинам.
Общее число вновь установленных или гильзованных трубок для дизелей не должно быть более 20% от общего их числа, а для карбюраторных двигателей - 25%.
При больших повреждениях после отпайки опорных пластин вырезают дефектную часть радиатора (используют ленточные пилы и вместо неё устанавливают такую же часть радиатора из другого выбракованного, припаивая все трубки к опорным пластинам.
Трещины в чугунных резервуарах устраняют сварочным способом. В резервуарах из латуни, трещины и разрывы устраняют пайкой.
Вмятины бачков устраняют рихтовкой, для чего бачок надевают на деревянную болванку и деревянным молотком выравнивают повреждения. Пробоины устраняют постановкой заплат из листовой латуни с последующей припайкой их. Трещины запаивают.
Повреждения пластин каркаса устраняют газовой сваркой. Помятые пластины радиатора выпрямляют при помощи гребёнки.
Отремонтированный радиатор проверяют в ванне, предварительно накачав в него воздух.
Операции по ремонту масляных радиаторов аналогичны операциям по ремонту водяных. Смолистые отражения в них удаляют в препарате АМ-15. Пайку трубок к бачкам выполняют медно-цинковым припоем ПМЦ газовой сваркой. Испытывают масляные радиаторы под давлением 0,3 МПа.
При ремонте термостатов - удаляют накипь. Повреждение места пружинной коробки запаивают припоем ПОС-40. Пружинные коробки заполняют 15% -ным раствором этилового спирта.
При испытании термостата в ванне с водой начала открытия клапана должно быть 70°С, а полное открытие - при 85°С. Высота полного подъёма клапана 9-9,5 мм. Её регулируют, вращая клапан на резьбовом конце хвостовика пружинной коробки.
УРОК № ______
ПРЕДМЕТ: МДК.03.01 ТЕКУЩИЙ РЕМОНТ РАЗЛИЧНЫХ ТИПОВ АВТОМОБИЛЕЙ
ДАТА ПРОВЕДЕНИЯ: 01.04.2020 ГОД.
ПРЕПОДАВАТЕЛЬ: ГАЗАНАПОВ Н.А
ГРУППА: № 2-6
СПЕЦИАЛЬНОСТЬ: 23.01.17. «МАСТЕР ПО РЕМОНТУ И ОБСЛУЖИВАНИЮ АВТОМОБИЛЕЙ»
ТЕМА УРОКА: Ремонт системы смазки двигателей.
Цель:
Вид урока: Комбинированный урок
Оснащение урока: ПК, проектор.
Литература:
План:
Ремонт системы смазывания двигателя
Основными неисправностями системы смазывания являются: подтекание масла
в соединениях; повышенное или пониженное давление масла или его полное отсутствие; повышенный расход масла; нарушение работы системы вентиляции картера двигателя.
Техническое обслуживание системы смазывания сводится к замене масла и промывке системы. Масло необходимо менять после пробега первых 5000 км и 15 000 км, а затем примерно через каждые 15 000 км пробега. При эксплуатации автомобиля в зонах с холодным климатом, в сельской и горной местностях, а также при плохих дорожных условиях масло меняют чаще. Замена масла производится на разогретом двигателе.
Для сбора отработанного масла нужно подставить емкость, открыть пробку заливного патрубка, вывернуть сливную пробку из поддона картера и полностью слить масло, завернуть пробку и установить новую прокладку. Через каждые 25 000–30 000 км пробега, если на корпусе подшипников распределительного вала появляются липкие смолистые отложения, надо систему смазки промыть маслом ВНИИНД-ФД. Для этого остановить двигатель, слить отработанное масло, не снимая масляного фильтра, и залить масло ВНИИНД-ФД до отметки «МИН» на указателе уровня масла, запустить двигатель и дать ему поработать на этом масле 10 мин на малых оборотах холостого хода. Затем промывочное масло полностью сливают, снимают грязный масляный фильтр, ставят новый масляный фильтр и заливают масло, соответствующее сезону.
При снятии фильтра вытекает масло, поэтому необходимо подставить емкость. Масляный фильтр при установке заворачивают вручную, руководствуясь указаниями по его сборке и разборке. Фланцы фильтра следует промыть бензином, а резиновое уплотнение слегка смазать маслом. После этого нужно залить чистое масло в картер двигателя. Моторные масла, предназначенные для дизельных двигателей, нельзя применять для двигателей бензиновых. Если масло пригодно как для бензиновых, так и для дизельных двигателей, оно имеет соответственные обозначения, например, SF/CD. От работы масляного фильтра зависит нормальная смазка двигателя. В случае неисправности в системе смазывания прежде всего проверяют уровень масла, затем его вязкость, правильность работы приборов контроля, исправность масляного насоса.
Устранение неисправностей.
При пониженном давлении масла в системе смазывания на холостом ходу при прогретом двигателе в первую очередь проверяют уровень масла в поддоне картера. Проверку выполняют щупом не ранее, чем через 10 мин после остановки двигателя. Для проверки необходимо вынуть щуп, протереть его, вставить в гнездо до отказа и вновь вынуть его. След масла на нем показывает уровень масла в поддоне. Нормальный уровень масла находится между верхней и нижней метками на щупе.
Пониженное давление масла может быть вызвано:
разжижением масла;
наличием большого износа коренных и шатунных подшипников коленчатого вала;
износом шестерен насоса;
неплотным закрытием редукционного клапана;
заеданием редукционного клапана в открытом положении.
При повышенном давлении масла появляется нагар на стенках головки цилиндров, днищах поршней и головках клапанов. Избыток масла приводит к его утечке через сальники и уплотнительные прокладки.
Повышенное давление масла может быть вызвано:
применением несоответствующего масла, имеющего большую, чем требуется, вязкость;
загрязнением маслопроводов;
заеданием редукционного клапана в закрытом положении.
Нормальное давление масла на прогретом двигателе (температура масла 80 °C) при максимальной частоте вращения коленчатого вала должно быть не более 0,35–0,45 МПа (3,5–4,5 кгс/см). Уровень давления масла контролируется по указателю на щитке приборов или красной контрольной лампочке, которая загорается при уменьшении давления ниже минимальной нормы.
Причинами повышенного расхода масла могут быть износ, пригорание или поломка поршневых колец, закоксование отверстий в кольцевых канавках поршня, износ канавок поршневых колец по высоте, царапины на цилиндрах, износ цилиндров. Изношенные поршневые кольца, поршни и гильзы цилиндров подлежат замене. Повышенный расход масла может быть также от засорения клапана или трубки вентиляции картера двигателя. В период обкатки нового автомобиля при пробеге до 5000 км также наблюдается повышенный расход масла.
Причинами полного отсутствия давления масла могут быть неисправности масляного насоса или его привода. В случае резкого падения давления или его отсутствия нужно немедленно остановить двигатель и проверить уровень масла.
Если уровень масла нормальный, нужно вывернуть датчик указателя давления и стартером вращать коленчатый вал. Сильная струя указывает на неисправность датчика, который необходимо заменить. Отсутствие струи масла говорит о полном прекращении его подачи. При этом проверяют исправность масляного насоса и его привода.
Подтекание масла, вызванное прокладками, можно обнаружить внешним осмотром. В этом случае необходимо осмотреть крышки привода распределительного вала, крышки клапанного механизма, блока цилиндров, фильтра очистки масла, а также пробку заливного отверстия, штуцер датчика указателя давления, крышку маслоотделителя, уплотнитель маслоизмерительного щупа. Обнаружение даже небольших подтеков масла указывает на нарушение герметичности системы смазывания двигателя из-за поврежденных прокладок, сальников, ослабления креплений. Необходимо подтянуть болты, винты и гайки крепления поддона картера и крышек.
Вязкость масла (т. е. годится ли оно для того или иного климата и времени года) обозначается цифрами после букв SAE на этикетке.
Вязкость масла снижается, если масло долго не менялось, а также в случае неисправностей в системе вентиляции. Нарушение работы системы вентиляции картера двигателя возникает при ее загрязнении: загрязнении маслоотражателя, трубок отсоса картерных газов, золотникового устройства карбюратора.
Загрязнение системы вентиляции картера двигателя приводит к повышению давления в системе смазывания, повышенному расходу масла, а также к попаданию масла в воздушный фильтр и карбюратор. Для устранения неисправностей системы вентиляции картера прочищают, промывают бензином и продувают сжатым воздухом маслоотделитель, трубки отсоса картерных газов и золотниковое устройство карбюратора.
Если уровень и качество масла проверены, приборы контроля исправны, причины неисправности системы смазывания следует искать в масляном насосе или загрязненном сетчатом фильтре маслоприемника. В этом случае необходимо снять масляный насос, разобрать его, промыть и очистить маслоприемник. Вывернуть пробку и вынуть пружину и плунжер редукционного клапана. Проверить, нет ли трещин на пружине, не потеряла ли она упругость, проверить свободу перемещения плунжера. Установить промытые или новые пружину, плунжер и медную прокладку под пробку. Разобрать насос, промыть все детали бензином, продуть их сжатым воздухом. Осмотреть корпус и крышку насоса. Их нужно заменить, если в них обнаружены трещины. Проверить, не засорены ли приемный и нагнетательный каналы, и продуть их. Перед установкой масляного насоса следует очистить стыковочные плоскости, а новую прокладку перед установкой смазать.
Масло в системе смазывания должно соответствовать климату и температуре. Чтобы не менять масло слишком часто рекомендуется применять всесезонные сорта.
Источник: https://avto-opel.com/remont-sistemy-smazyvaniya-dvigatelya/html
УРОК № ______
ПРЕДМЕТ: МДК.03.01 ТЕКУЩИЙ РЕМОНТ РАЗЛИЧНЫХ ТИПОВ АВТОМОБИЛЕЙ
ДАТА ПРОВЕДЕНИЯ: 06.04.2020 ГОД.
ПРЕПОДАВАТЕЛЬ: ГАЗАНАПОВ Н.А
ГРУППА: № 2-6
СПЕЦИАЛЬНОСТЬ: 23.01.17. «МАСТЕР ПО РЕМОНТУ И ОБСЛУЖИВАНИЮ АВТОМОБИЛЕЙ»
ТЕМА УРОКА: Ремонта топливной системы внешнего смесеобразования.
Цель:
Вид урока: Комбинированный урок
Оснащение урока: ПК, проектор.
Литература:
План:
Неполадки в работе автомобиля, связанные с топливной системой, как правило, возникают из-за использования некачественного бензина. Компоненты системы рассчитаны на длительный срок эксплуатации и требуют замены крайне редко, за исключением "расходников"- топливных фильтров. Единственный компонент, который имеет сниженый ресурс из-за некачественного бензина, это топливный насос. К сожалению, его приходится менять время от времени. В остальных случаях чаще всего ремонт сводится к выявлению и удалению загрязнений в системе топливоподачи и воздухоподачи. Что касается электронных компонентов, то выход их из строя крайне редкое явление. Серьёзные нарушения в работе электроники сопровождаются горящей лампой "Check engine" и диагностируются на компьютере. Поэтому ремонт, по существу, сводится к обслуживанию топливной системы.
Обслуживание топливной системы автомобиля.
Расход топлива, тяга двигателя, отсутствие провалов (мгновенный отклик на педаль газа), уверенный запуск-всё это зависит от работы топливной системы. К сожалению, подобные дефекты проявляются не вдруг, а постепенно, и до определённых границ мы их не замечаем. Среди наших водителей, как правило, нет понимания необходимости регулярного обслуживания топливной системы. Как показывает практика, 40-50 тыс. км предельный пробег, при котором воздействие нашего некачественного топлива на автомобиль не приводит к проблемам.
И так, какие работы мы рекомендуем выполнить при обслуживании? Разберемся подробнее.
Проверка топливного насоса.
Если на автомобиле двухконтурная система подачи топлива (как правило, на авто выпуска до 2000 года), то проверку максимального давления , рабочего давленияи производительность можно проверить на авто не снимая насос. На машинах более позднего выпуска применяется одноконтурная система подачи топлива. В этом случае насос приходится снимать и проверять на стенде. Иногда сделать это не просто, потому что не всегда есть люк в днище авто для доступа к топливному баку, где на современных машинах находится насос. В этом случае приходится снимать топливный бак. Насос-сердце топливной системы. Нарушения в его работе, прежде всего, приводят к снижению резвости автомобиля, нарушению запуска, снижению мощности и появлению провалов. Отслуживший свой срок насос можно заменить аналогами цена на которые последнее время снизилась до 900-1200 руб. По техническим характеристикам такие аналоги полностью соответствуют оригиналам, и не наносят никакого ущерба авто.
Проверка форсунок, очистка.
К форсункам предъявляются очень высокие требования. Снижение пропускной способности на 5% считается критическим. Выявить такие отклонения без проверки форсунок на стенде невозможно, поэтому их всегда приходится снимать. Для очистки форсунок в основном используем ультразвуковой стенд, в некоторых случаях применяем химическую очистку. Если форсунка не имеет коррозионных или механических повреждений,гарантируем полную очистку.
Очистка сетки заборника топливного насоса.
Сетка заборника это первая ступень очистки поплива. Устанавливается на всасывающий штуцер насоса. Очистка не вызывает затруднений, но встречаются повреждения фильтрующего полотна (протиры). В этом случае необходима замена заборника.
Замена топливного фильтра.
На автомобилях последних лет фильтр устанавливается в топливном баке вместе с насосом. На машинах предыдущих лет он может располагаться под капотом в моторном отсеке, либо под днищем. В первом случае при отсутствии люка в днище, приходится снимать бак.
Замена воздушного фильтра.
О перация выполняется чаще, через 7500-15000 км в зависимости от запылённости дорог.
Очистка датчика потока воздуха.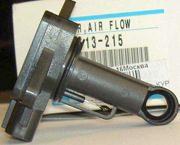
Относится к категории основных датчиков. Передаёт в блок управления информацию о количестве поступающего в двигатель воздуха. Запыленность измерительных поверхностей искажает информацию. Как следствие, ухудшение тяги, появление провалов, увеличение расхода топлива, нарушение холостого хода. Рекомендуется очистка через 7500-15000 км.
Промывка дроссельной заслонки и автомата холостого хода.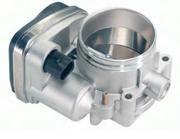
Загрязнение вызывает нарушение холостого хода, запуска и прогрева двигателя. На двигателях с большим пробегом требуется промывка чаще, чем через 40-50 тыс. км из-за отложений, вызванных картерными газами (через сапун).
Химическая очистка датчика кислорода.
И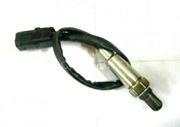 ногда удаётся восстановить нормальную работу датчика не имеющего механических или электрических повреждений за счёт стравливания отложений на активной поверхности.
Удаление катализатора, изготовление пламегасителя.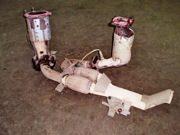
Ресурс этого компонента ограничен 70-100 тыс. км. Предназначен для защиты окружающей среды (евро2-3-4). Чрезвычайно чувствителен к качеству бензина. Нарушения при сгорании топлива могут "убить " катализатор за очень короткое время. Проблема возникает из-за отложений пепла и сажи в его структуре, что приводит к увеличению сопротивления при выходе выхлопных газов, нарушению вентиляции цилиндров, увеличению картерного давления. Как следствие, нарушение компрессии в двигателе и протекание масла в местах уплотнений (сальники, прокладки). По мере загрязнения увеличивается расход топлива, снижается мощность, ухудшается динамика и запуск. В крайних случаях, может быть причиной незапуска двигателя в сильные морозы. Возникающий вопрос о замене отпадает из- за высокой цены компонента (до 30-40 тыс. руб. за каждый катализатор, может быть установлено до четырёх штук).
Компьютерная диагностика топливной системы автомобиля.
Все автомобили оборудованные электронной системой впрыска топлива можно продиагностировать подключив компьютер или сканер к системе управления двигателем. Объём получаемой информации зависит от года выпуска: чем моложе автомобиль, тем больше информации доступно. Возникновение серьёзных нарушений сопровождается горящей лампой желтого цвета "СНЕСК ENGINE" или лампой с символом двигателя на панели приборов. При менее серьёзных неисправностях лампа "СНЕСК ENGINE" может не гореть, но коды неисправностей можно получить. Поступающая информация может быть представлена в виде цифровых значений определённых показателей, в виде графиков, либо в виде цифровых кодов неисправностей (Diagnostic Trouble Codes). Эти сведения в большинстве случаев не являются исчерпывающими и требуют квалифицированной интерпретации, и дополнительных проверок.
Наиболее часто встречающиеся неисправности среди автомобилей после 2000 года выпуска связаны с датчиками кислорода (лямбда зонды) и катализаторами.
УРОК № ______
ПРЕДМЕТ: МДК.03.01 ТЕКУЩИЙ РЕМОНТ РАЗЛИЧНЫХ ТИПОВ АВТОМОБИЛЕЙ
ДАТА ПРОВЕДЕНИЯ: 08.04.2020 ГОД.
ПРЕПОДАВАТЕЛЬ: ГАЗАНАПОВ Н.А
ГРУППА: № 2-6
СПЕЦИАЛЬНОСТЬ: 23.01.17. «МАСТЕР ПО РЕМОНТУ И ОБСЛУЖИВАНИЮ АВТОМОБИЛЕЙ»
ТЕМА УРОКА: Ремонт и чистка бензиновых форсунок
Цель:
Образовательная;
Знать устройство форсунок, дефекты и способы их устранения.
Воспитательная:
1.. Сформировать условия для активного применения знаний, полученных на теоретических занятиях, производственной практике.
2. Воспитать у студентов чувство ответственности за выполненную работу
3. Воспитать у студентов чувство требовательности к себе, т.к. от этого зависит качество выполненных работ.
Развивающая:
1. Сформировать умение распознавать поломки и дефекты форсунок.
2. Самостоятельно анализировать задание, правильность организации труда
Вид урока: Комбинированный урок
Оснащение урока:
Форсунки с механическим впрыском топлива.
Форсунки с электромагнитным впрыском.
Инструменты.
Стенд для промывки форсунок.
Промывочная жидкость
Ультрозвуковая ванна.
Литература:
План:
Ремонт и чистка бензиновых форсунок
ФОРСУНКА предназначен для подачи топлива в цилиндры в зависимости от режима работы двигателя. Для полного сгорания одного килограмма бензина необходимо 15 кг воздуха такая смесь называется нормальной. При недостатке воздуха смесь называют обогащенной или богатой. При избытке воздуха смесь называют обедненной или бедной при соотношении бензина и воздуха 1к 21 одному и более смесь не воспламеняется.
При снятии форсунок необходимо соблюдать осторожность чтобы не повредить прокладки и детали. Детали промывают чистым керосином или неэтилированным бензином после промывки продувают сжатым воздухом. Форсунки проверяют на пропускную способность, если она больше предусмотренной техническими условиями тоже форсунка изношена и подлежит замене. Из-за низкого качества топлива и патологичесой забывчивости о необходимости замене топливных фильтров технического обслуживания загрязнений топливной системы особенно форсунок является одним из найболее распространённых источников проблем в работе двигателя.
Очистка форсунок с помощью ультрозвука. Демонтированые форсунки, которые поданым диагностики необходима чистка помещают в ультрозвуковую ванну, заполненную подогретой промывочной жидкостью. Приведением в действие управляющими импульсами с переменной частотой их электромагнитных клапанов, что повышает эффективность для полной очистки. Выполняется обратная промывка форсунок – жидкостью через специальные переходники подаётся в обратном направлении в результате остатки загрязнении полностью удаляются из форсунок,
Промывка форсунок – способы устранения неполадок.
Топливная система при работающем двигателе подвергается загрязнению твердыми частицами, а также лаковыми и смолистыми отложениями. В основе этих отложений - химические элементы и их соединения, такие как сера, олефин и другие, содержащиеся в бензине. Наиболее уязвимыми к этим загрязнениям являются форсунки впрысковых систем. При использовании некачественного бензина ситуация усугубляется.
При загрязненных форсунках снижается мощность двигателя и приемистость, появляются детонационные стуки при разгоне автомобиля, работа двигателя в режиме холостого хода становится неустойчивой, затрудняется запуск двигателя (особенно при низких температурах), увеличивается расход топлива, повышается токсичность выхлопа. Все эти признаки могут свидетельствовать и о других неисправностях двигателя, это можно определить с помощью диагностики автомобиля.
Если диагностика показала, что причиной неисправностей являются засоренные форсунки, для их восстановления необходимо сделать промывку. Промывка форсунок может проводиться без демонтажа или при снятии их с двигателя. Промывка без демонтажа менее трудоемка, но осуществление контроля за качеством промывки является косвенным. При демонтаже форсунок операция рассматривается как ремонтная. При этом часто проводят замену уплотнений форсунок и топливной рампы, а также замену уплотнений впускного тракта двигателя. Это достаточно дорогая и трудоемкая процедура, которая компенсируется качественной диагностикой.
Чистка форсунок осуществляется разными способами, которые имеют преимущества и недостатки. Наиболее простым способом является добавление в топливный бак моющей присадки. Такие препараты выпускают почти все производители автохимии. Флакона присадки объемом от 200 до 500 мл хватает на 40 – 80 литров бензина. Промывке таким способом подвергаются все компоненты топливной системы, включая бензобак, бензопроводы, топливный насос, регулятор давления, топливную рампу и форсунки. При этом следует учитывать, что данный способ является рискованным по причине того, что отложения и грязь, отмытые из бензобака, бензофильтра и бензопровода, могут еще больше загрязнить клапан регулятора давления и форсунки. Поэтому промывка форсунок и топливной системы присадками целесообразна в качестве профилактики при относительно чистых деталях бензомагистрали.
Еще одним способом промывки и чистки форсунок без демонтажа является мойка с использованием одноконтурных и двухконтурных установок подачи моющего сольвента. Мойка производится при запуске мотора и работе его в разных режимах на моющем сольвенте. Использование специальных установок для промывки форсунок является эффективным способом, результат оценивается как положительный в 60% - 90% случаях. При промывке сольвентами могут выйти из строя свечи зажигания, поэтому промывку следует совместить со сменой свечей.
Демонтированную форсунку промывают с помощью высокоэффективных моющих составов, которые пропускаются через форсунку или в ультразвуковой ванне. Первый метод производится на специальных установках, имитирующих работу форсунки с заменой бензина на чистящий сольвент. Второй метод очистки в моющем сольвенте при воздействии ультразвуковых колебаний или в ультразвуковой ванне является самым востребованным. Этот способ отличается наибольшей стабильностью и возможностью применения менее токсичных сольвентов. Единственный недостаток этого способа – его стоимость, он из самых дорогостоящих.
Контроль за состоянием форсунок, которые были демонтированы с двигателя, осуществляется на стенде, являющемся частью установки. Следует помнить, что при демонтаже форсунок остальная часть бензомагистрали остается не тронутой, и если она загрязнена, то в скором времени форсунки снова засорятся. Во избежание этого рекомендуется одновременно проводить промывку бензопроводов, бензобака и топливной рейки.
При использи бензина хорошего европейского качества необходимость в промывке форсунок не возникает, тем не менее, производители автомобилей рекомендуют замену этих деталей после 120-140 тыс. км пробега. При использовании отечественного топлива чистка форсунок может понадобиться после 15-30 тыс. км., сервисные станции рекомендуют делать это через 20-40 тыс. км. пробега.
УРОК № ______
ПРЕДМЕТ: МДК.03.01 ТЕКУЩИЙ РЕМОНТ РАЗЛИЧНЫХ ТИПОВ АВТОМОБИЛЕЙ
ДАТА ПРОВЕДЕНИЯ: 10.04.2020 ГОД.
ПРЕПОДАВАТЕЛЬ: ГАЗАНАПОВ Н.А
ГРУППА: № 2-6
СПЕЦИАЛЬНОСТЬ: 23.01.17. «МАСТЕР ПО РЕМОНТУ И ОБСЛУЖИВАНИЮ АВТОМОБИЛЕЙ»
ТЕМА УРОКА: Ремонт и чистка форсунок дизельного двигателя
Цель:
Вид урока: Комбинированный урок
Оснащение урока: ПК, проектор.
Литература:
План:
Ремонт и чистка форсунок дизельного двигателя
Признаки неисправностей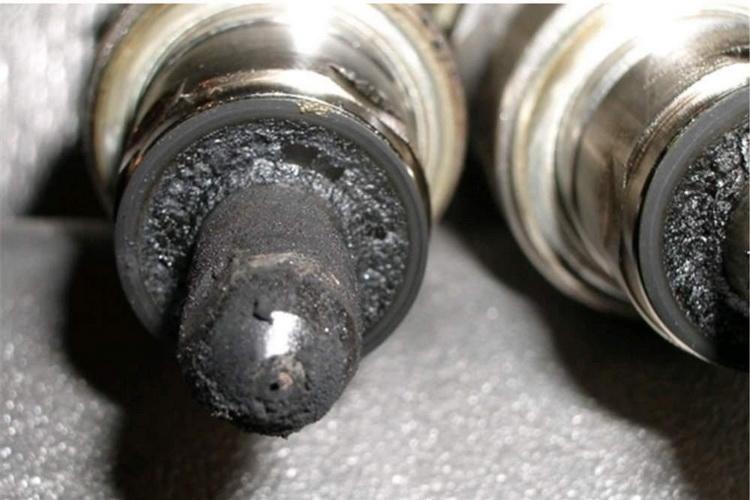
Общими причинами проявления неисправностей будут три фактора:
повышенный расход через инжектор (перелив);
снижение качества распыления топлива;
уменьшение производительности отдельных распылителей.
Внешне это будет проявляться примерно похоже, хотя более внимательное изучение каждого конкретного случая сможет указать на приблизительный характер проблемы.
Изменяется отдача двигателя, причём его мощность может как упасть, так и возрасти.
Двигатель будет нестабильно запускаться и неуверенно работать на режиме холостого хода.
В движении могут появиться хорошо различимые рывки и подхваты при неизменном положении педали акселератора.
Изменится звук работы двигателя, появится жёсткость, вибрации и даже стуки в цилиндрах.
Двигатель начнёт дымить, выхлоп окрасится в чёрный цвет, что свидетельствует о выделении сажи — несгоревших остатков углеводородного топлива.
Начнёт подниматься уровень масла в картере из-за попадания туда излишков солярки.
Современный ДВС заметит неисправность средствами внутренней диагностики и зажжёт контрольную лампу на панели приборов.
В любом случае уточнение причин потребует проведение индивидуальной диагностики инжекторов.
Диагностика форсунок в домашних условияхС определённой степенью точности вычислить неисправный прибор можно и в условиях гаража. Для начала надо определить конкретное местоположение подозрительной форсунки.
Обороты работающего на холостом ходу дизеля выставляются и фиксируются такими, чтобы его неравномерность работы проявлялась максимально отчётливо. Затем одним из подходящих способов с форсунки снимается давление топлива, для чего ослабляется крепление подводящего штуцера. Исправный инжектор вызовет при этом куда более заметную реакцию двигателя, чем имеющий отклонения в работе.
У электромагнитной форсунки можно измерить сопротивление обмотки соленоида с помощью мультиметра. Значение его может составлять от единиц Ом до двух десятков, более точно можно узнать из документации на конкретный прибор. В любом случае, обрыв будет означать полную неисправность катушки.
На простейших гидромеханических форсунках можно замерить давление начала открытия клапана при помощи тройника, манометра и контрольной заведомо исправной детали. Возможны изменения в калибровках пружины, что вызовет отклонение угла впрыска.
Проверка на перелив (слив в обратку)В системе Common Rail управление впрыском производится при помощи специального обратного клапана, открытие которого создаёт необходимый перепад давлений на штоке основного клапана, в результате чего он также открывается и производит подачу в цилиндр.
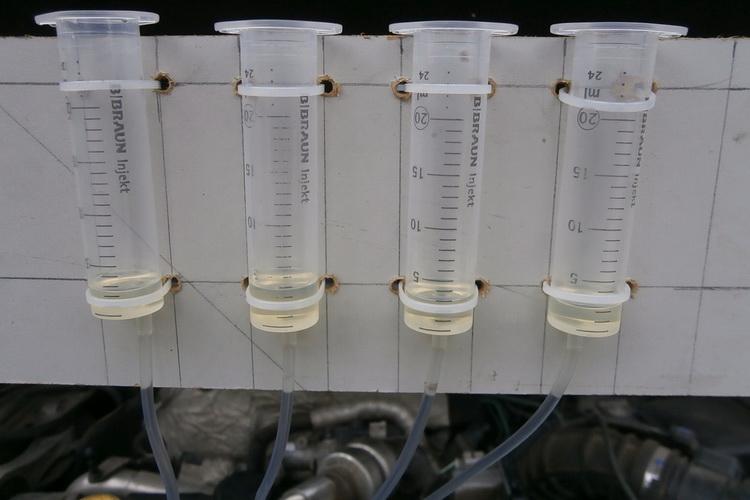
Износ и загрязнение приводит к тому, что в обратную магистраль поступает слишком много топлива, и давление в рампе падает. Мотор запускается с большим трудом.
Неисправная выдаст в разы больше, конкретное значение зависит от типа прибора и двигателя, но если хотя бы превышение над исправными будет трехкратным или более, форсунка подлежит ремонту или замене.
Диагностический стендХороший профессиональный стенд проверки инжекторов содержит набор плановых тестов, которые помимо экспресс-диагностики способны определить более тонкие неисправности.
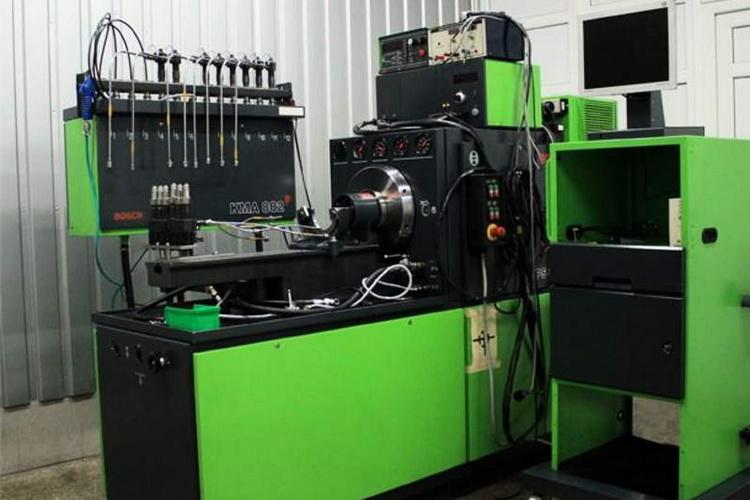
Простейшая стендовая проверка производится на удержание форсункой рабочего давления, а также на возможные её загрязнения и износы. Визуально оценивается форма факела при распылении калиброванной жидкости. Определяются базовые способности прибора, при невыполнении которых инжектор однозначно бракуется.
Более сложные тесты определяют соответствие проверяемой детали на работу во всех режимах от холостого хода до максимальной мощности, проверяют быстродействие клапанов в режимах предварительного впрыска, а также состояние обратных клапанов.
Только так можно оценить общее состояние и возможность уложиться в действующие нормы по экологичности выхлопа, а также предсказать остаточный ресурс. Результатом работы профессионального стенда станет кодирование условного состояния форсунки.
Специальные приборыОтдельные функции инжекторов можно проверять и специализированными установками.
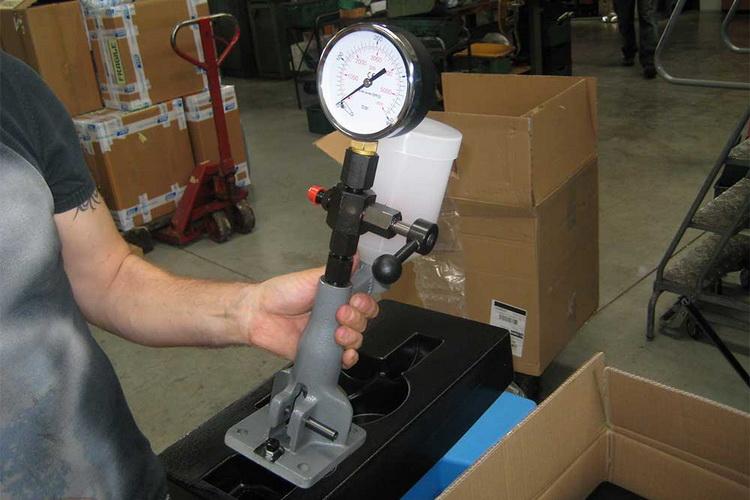
Например, гидромеханические форсунки можно протестировать прибором, создающим давление топлива, при котором клапан должен открываться, и убедиться, что оно находится в заданных рамках. Устройство содержит ручной насос и манометр.
Чистка форсунок дизельного ДВСОценив наличие проблемы, в ряде случаев восстановить работоспособность можно очисткой или промежуточным по сложности ремонтом. Убрать загрязнения допускается химическим и механическим способами.
Ультразвук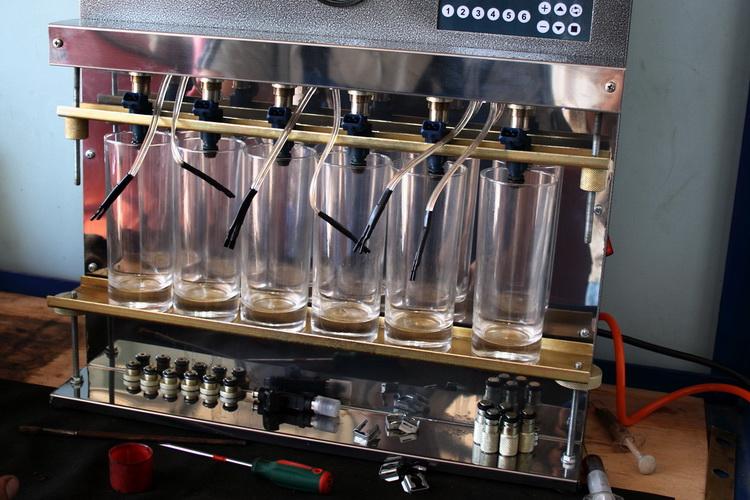
Воздействие акустическими колебаниями высокой частоты достаточно эффективно, часто с деталей смываются даже нанесённые на заводе надписи специальными красками.
Снятая форсунка помещается в ванну, наполненную чистящей жидкостью, к которой подключён мощный излучатель ультразвука. Процесс очистки продолжается около 20 минут, после чего результаты контролируются на стенде.
Наиболее современные форсунки, где содержится много нежных пластиковых деталей, могут начать работать ещё хуже, чем до очистки, поэтому проверять их надо по всем параметрам, а не только по виду факела.
Очистка на стенде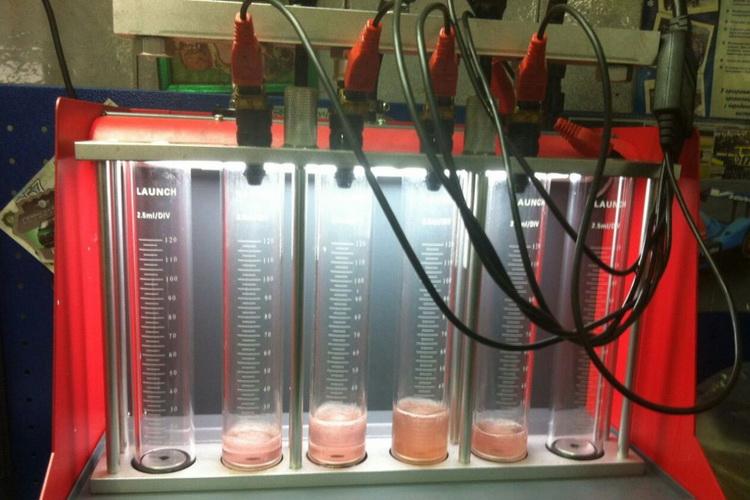
Через загрязнённый инжектор проливается под давлением специальная промывочная жидкость, представляющая собой очень эффективный растворитель.
Это самый надёжный способ чистки, поскольку деталь не подвергается никаким разрушительным воздействиям, а всё акцентировано именно на растворении отложений и загрязнений.
Одновременно с помощью того же стенда контролируются результаты работы, после чего можно будет принять максимально точное решение о возможности дальнейшего использования распылителей.
Использование присадокВ продаже имеется большое количество всевозможных моющих присадок для дизельной аппаратуры, работающих при простом добавлении их в топливо.
Эффективность подобного способа достаточно сомнительна, поскольку в качественном дизтопливе такого рода вещества уже присутствуют и при постоянном использовании не допускают появления отложений. А уже имеющиеся смывать затруднительно из-за низкой концентрации моющих компонент.
Ручной способМожет производиться, как с разборкой форсунки, так и методом проливания через неё чистящей жидкости. В последнем случае это ничем, кроме сложности, не отличается от промывки на стенде.
При разборке форсунки там, где это допускается конструктивно, можно очистить и притереть клапаны, снять загрязнения механически с доступных деталей, даже прочистить мягкой проволокой отверстия распылителей.
Главное проявлять достаточную осторожность с учётом прецизионной точности всех деталей. Для промывки используется всё та же жидкость для очистки инжекторов.

Вебинар для учителей

🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨



