


Россия,


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Был в сети 27.10.2026 08:02

Козинец Алексей Александрович
мастер производственного обучения
 1 288
 55 557

Местоположение
Электротехника для сварщиков
Категория:
Прочее
06.10.2020 21:41

Просмотр содержимого документа
«Электротехника для сварщиков»
Электротехника
Тема.2 Элементы техники безопасности
1.1. Работники не моложе 18 лет, прошедшие соответствующую подготовку, имеющие II группу по электробезопасности и профессиональные навыки для работы электросварщика, перед допуском к самостоятельной работе должны пройти: обязательные предварительные (при поступлении на работу) и периодические (в течение трудовой деятельности) медицинские осмотры (обследования) для признания годными к выполнению работ в порядке, установленным Минздравом России; обучение безопасным методам и приемам выполнения работ, инструктаж по охране труда, стажировку на рабочем месте и проверку знаний требований охраны труда.
1.2. Электросварщики обязаны соблюдать требования безопасности труда для обеспечения защиты от воздействия опасных и вредных производственных факторов, связанных с характером работы: повышенное напряжение в электрической цепи, замыкание которой может пройти через тело человека; расположение рабочего места на значительной высоте относительно земли (пола); вредные вещества; острые кромки, заусенцы и шероховатости на поверхности заготовок; повышенная запыленность и загазованность воздуха рабочей зоны.
1.3. Для защиты от механических воздействий электросварщики обязаны использовать предоставляемую работодателями бесплатно: костюмы брезентовые или костюмы для сварщика, ботинки кожаные, рукавицы брезентовые. На работах по сварке шинопровода: костюмы хлопчатобумажные с огнезащитной пропиткой, ботинки кожаные, рукавицы брезентовые. В зимнее время года костюмы на утепляющей прокладке и валенки.
При нахождении на территории стройплощадки электросварщики должны носить защитные каски.
1.4. Находясь на территории строительной (производственной) площадки, в производственных и бытовых помещениях, участках работ и рабочих местах электросварщики обязаны выполнять правила внутреннего трудового распорядка, принятые в данной организации.
Допуск посторонних лиц, а также работников в нетрезвом состоянии на указанные места запрещается.
1.5. В процессе повседневной деятельности электросварщики должны: применять в процессе работы сварочные аппараты, другое оборудование и средства малой механизации по назначению, в соответствии с инструкциями заводов-изготовителей; поддерживать порядок на рабочих местах, очищать их от мусора, снега, наледи, не допускать нарушений правил складирования материалов и конструкций; быть внимательными во время работы и не допускать нарушений требований безопасности труда.
1.6. Электросварщики обязаны немедленно извещать своего непосредственного или вышестоящего руководителя о любой ситуации, угрожающей жизни и здоровью людей, о каждом несчастном случае, происшедшем на производстве, или об ухудшении своего здоровья, в том числе о появлении острого профессионального заболевания (отравления).
Требования безопасности перед началом работы
1.7. Перед началом работы электросварщики обязаны:
а) предъявить руководителю работ удостоверение о проверке знаний безопасных методов работ;
б) надеть каску, спецодежду, спецобувь установленного образца;
в) получить задание на выполнение работы у бригадира или руководителя.
1.8. После получения задания у бригадира или руководителя работ электросварщики обязаны:
а) подготовить необходимые средства индивидуальной защиты (при выполнении потолочной сварки - асбестовые или брезентовые нарукавники; при работе лежа теплые подстилки; при производстве работ во влажных помещениях - диэлектрические перчатки, галоши или коврики; при сварке или резке цветных металлов и сплавов - шланговый противогаз);
б) проверить рабочее место и подходы к нему на соответствие требованиям безопасности;
в) подготовить инструмент, оборудование и технологическую оснастку, необходимые при выполнении работ, проверить их исправность и соответствие требованиям безопасности;
г) в случае производства сварочных работ в закрытых помещениях или на территории действующего предприятия проверить выполнение требований пожаровзрывобезопасности и вентиляции в зоне работы.
1.9. Электросварщики не должны приступать к работе при следующих нарушениях требований безопасности:
а) отсутствии или неисправности защитного щитка, сварочных проводов, электрододержателя, а также средств индивидуальной защиты;
б) отсутствии или неисправности заземления корпуса сварочного трансформатора, вторичной обмотки, свариваемой детали и кожуха рубильника;
в) недостаточной освещенности рабочих мест и подходов к ним;
г) отсутствии ограждений рабочих мест, расположенных на высоте 1,3 м и более, и оборудованных систем доступа к ним;
д) пожаровзрывоопасных условиях;
е) отсутствии вытяжной вентиляции в случае работы в закрытых помещениях. Обнаруженные неисправности и нарушения требований безопасности должны быть устранены собственными силами до начала работ, а при невозможности сделать это электросварщики обязаны сообщить о них бригадиру или руководителю работ.
Требования безопасноти во время работы
1.10. Электросварщики обязаны выполнять работы при соблюдении следующих требований безопасности:
а) место производства работ, а также нижерасположенные места должны быть освобождены от горючих материалов в радиусе не менее 5 м, а от взрывоопасных материалов и установок - 10 м;
б) при производстве электросварочных работ вне помещений (во время дождя или снегопада) над рабочим местом сварщика и местом нахождения сварочного аппарата должен быть установлен навес;
в) электросварочные работы на высоте должны выполняться с лесов или подмостей с ограждениями. Запрещается производить работы с приставных лестниц;
г) сварка должна осуществляться с применением двух проводов, один из которых присоединяется к электрододержателю, а другой (обратный) - к свариваемой детали. Запрещается использовать в качестве обратного провода сети заземления металлические конструкции зданий, технологическое оборудование, трубы санитарно-технических сетей (водопровод, газопровод и т.п.);
д) сварочные провода должны соединяться способом горячей пайки, сварки или при помощи соединительных муфт с изолирующей оболочкой. Места соединений должны быть заизолированы; соединение сварочных проводов методом скрутки не допускается;
е) сварочные провода должны прокладывать так, чтобы их не могли повредить машины и механизмы. Запрещается прокладка проводов радом с газосварочными шлангами и трубопроводами, расстояние между сварочным проводом и трубопроводом кислорода должно быть не менее 0,5 м, а трубопроводом ацетилена и других горючих газов - 1 м.
1.11. Перед сваркой электросварщик должен убедиться, что кромки свариваемого изделия и прилегающая к ним зона (20-30 мм) очищены от ржавчины, шлака и т.п. При очистке необходимо пользоваться защитными очками.
Свариваемые детали до начала сварки должны быть надежно закреплены. При резке элементов конструкций электросварщик обязан применять меры против случайного падения отрезаемых элементов.
1.12. Емкости, в которых находились горючие жидкости или кислоты, до начала электросварочных работ должны быть очищены, промыты, просушены с целью устранения опасной концентрации вредных веществ.
Запрещается производить сварку на сосудах, находящихся под давлением. Сварку (резку) свежеокрашенных конструкций и деталей следует производить только после полного высыхания краски.
1.13. При выполнении электросварочных работ в закрытых емкостях или полостях конструкций электросварщик обязан соблюдать следующие требования безопасности:
а) рабочее место должно быть обеспечено вытяжной вентиляцией, а в особых случаях сварку следует производить в шланговом противогазе;
б) применять освещение напряжением не выше 12 В, устанавливая трансформатор вне емкости;
в) работы необходимо осуществлять с применением предохранительного пояса с креплением его к веревке, другой конец которой должен держать страхующий снаружи емкости;
г) электросварочный аппарат должен иметь электроблокировку, обеспечивающую автоматическое отключение напряжения холостого хода или ограничение его до напряжения 12 В с выдержкой времени не более 0,5 с;
д) электросварщик при работе должен пользоваться диэлектрическими перчатками, галошами, ковриком, а также изолирующим шлемом.
1.14. При работе в одном месте нескольких электросварщиков их рабочие места необходимо ограждать светонепроницаемыми щитами из несгораемого материала. Запрещается одновременная работа электросварщика и газосварщика (газорезчика) внутри закрытой емкости или резервуара.
1.15. Во время перерывов в работе электросварщику запрещается оставлять на рабочем месте электрододержатель, находящийся под напряжением, сварочный аппарат необходимо отключать, а электрододержатель закреплять на специальной подставке или подвеске. Подключение и отключение сварочных аппаратов, а также их ремонт должны осуществляться специальным персоналом через индивидуальный рубильник.
1.16. При выполнении работ на действующих объектах с установленным режимом проведения огневых работ электросварщик обязан выполнять дополнительные требования инструкций, утвержденных Госгортехнадзором России.
Требования безопасности в аварийных ситуациях
1.17. При обнаружении в процессе работы загораний необходимо работу приостановить и принять меры к их тушению. В случае невозможности ликвидировать загорание собственными силами необходимо сообщить бригадиру или руководителю работ.
1.18. В случае возникновения неисправности сварочного агрегата, сварочных проводов, электрододержателей, защитного щитка или шлема - маски необходимо прекратить работу и сообщить об этом бригадиру или руководителю работ. Возобновить работу можно только после устранения всех неисправностей соответствующим персоналом.
1.19. В случае возникновения загазованности помещений при отсутствии вытяжной вентиляции работы необходимо приостановить и проветрить помещение. Работы также должны быть прекращены при выполнении их вне помещений (при возникновении дождя или снегопада). Работы могут быть возобновлены только после прекращения дождя или снегопада или устройства навеса над местом работы электросварщика.
Требования безопасности по окончанию работы
1.20. По окончании работы электросварщик обязан:
а) отключить электросварочный аппарат;
б) привести в порядок рабочее место, собрать инструмент, смотать в бухты сварочные провода и убрать в отведенные для их хранения места;
в) убедиться в отсутствии очагов загорания, при их наличии залить водой;
г) обо всех нарушениях требований безопасности, имевших место в процессе выполнения работы, сообщить бригадиру или руководителю работ;
д) убедиться в отсутствии очагов загорания; при их наличии - залить водой;
е) обо всех нарушениях требований безопасности, имевших место в процессе работы, сообщить бригадиру или руководителю.
Тема3.Постоянный ток
ЭЛЕКТРОДУГОВАЯ СВАРКА ПОСТОЯННЫМ ТОКОМ
На переменном токе возможно выполнять только сварку обычной низкоуглеродистой стали (кроме сварки с осциллятором). В практике же много случаев сварки деталей из чугуна, средне- и высокоуглеродистой стали, цветных металлов, легированной стали. Здесь необходим постоянный ток. Дело в том, что электроды для вышеуказанных металлов устойчиво горят в основном на постоянном токе. Кроме этого, использование дуги прямой или обратной полярности дает дополнительные технологические преимущества.
Профессиональная сварка емкостей, работающих под давлением, также выполняется на постоянном токе.
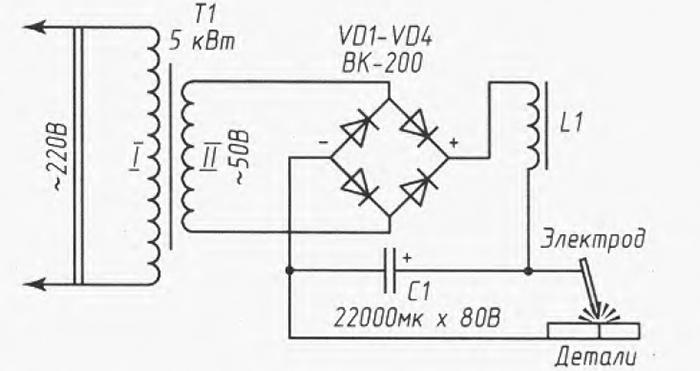
Трансформатор Тр 1 – обычный сварочный, без каких-либо переделок. Лучше, если он будет иметь жесткую характеристику, то есть вторичная обмотка намотана поверх первичной. Диоды D 1 – D 4 – любые, рассчитанные на ток не менее 100 А.
Радиаторы диодов подбирают такой площади, чтобы нагрев диодов в процессе работы не превышал 100°С. Для дополнительного охлаждения можно использовать вентилятор.
Конденсатор С1 – составной из оксидных конденсаторов общей емкостью не менее 40 000 мкФ. Конденсаторы можно использовать любой марки емкостью по 100 мкФ каждый, включая их параллельно. Рабочее напряжение не менее 100 В. Если в работе такие конденсаторы перегреваются, то их рабочее напряжение следует брать не менее 150 В. Возможно использование конденсаторов и других номиналов.
Если планируется работать только на больших токах, то конденсаторы можно вообще не ставить. Дроссель Др 1 – обычная вторичная обмотка сварочного трансформатора. Желательно, чтобы сердечник был набран из прямоугольных пластин. Через него не течет ток подмагничивания. Если используется тороидальный сердечник, то в нем необходимо ножовкой по металлу пропилить магнитный зазор.
Резистор R 1 – проволочный. Можно использовать стальную проволоку диаметром 6 – 8 мм и длиной несколько метров. Длина зависит от напряжения вторичной обмотки вашего трансформатора и от тока, который вы хотите получить. Чем длиннее проволока, тем меньше ток. Для удобства ее лучше намотать в виде спирали.
Получившийся у вас сварочный выпрямитель допускает сварку прямой и обратной полярности.
Сварка прямой полярности – на электрод подается «минус», на изделие «плюс».
Сварка обратной полярности – на электрод подается «плюс», на изделие – «минус» (показано на рис. 4. 1.).
Если трансформатор Тр 1 имеет свою регулировку тока, то лучше всего установить на нем максимальный ток, а избыток тока гасить сопротивлением R 1.
Тема.4 Источники тока
Источники питания для сварки представляют собой различные преобразователи тока промышленной частоты либо генераторы, самостоятельно вырабатывающие электроэнергию необходимых параметров.
По причине того, что для электродуговой сварки требуются особые параметры питающего тока и напряжения (приводя усредненный пример — напряжение низкое, а ток очень большой), стандартное напряжение бытовой или промышленной сети требуется, как минимум, понизить.
Как максимум — привести рабочие характеристики питания в соответствие с заданной потребностью. Поэтому к источникам питания сварочной дуги выдвигаются особые требования.
Четыре вида преобразователей
Основное различие между источниками питания сварочной дуги, определяющее их технические характеристики, массу, габариты и сферу применения — это различия по принципу преобразования электротока.
Существуют следующие виды источников:
трансформаторы;
выпрямители;
преобразователи;
инверторы.
Особняком стоят генераторы, так называемые агрегаты. Эти машины — не вторичные, а первичные источники энергии, они не преобразуют тем или иным способом питание от городской или промышленной сети, а вырабатывают его сами.
Как правило, агрегаты строятся на базе двигателя внутреннего сгорания — бензинового или дизельного. Первые — дешевле, вторые имеют большую мощность и моторесурс.
Трансформатор
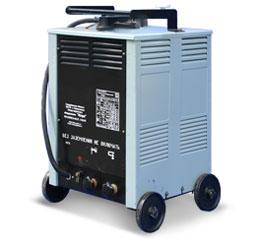 Это самый простой тип сварочного аппарата. Основой ему служит дроссель — реактивная катушка индуктивности.
Простой понижающий трансформатор понижает вольтаж сети до величины холостого хода — 60…80 В. В дальнейшем при работе поддерживается напряжение сварки в 20 В.
Трансформатор варит только переменным током. Его достоинство состоит в простоте конструкции (можно изготовить своими руками, рассчитав число витков обеих намоток).
Он имеет высокий КПД, сравнительно небольшой расход энергии, отличается надежностью в сочетании с ремонтопригодностью. Трансформаторный источник питания дуги бесшумно работает, относительно немного стоит.
Но использование для сварки переменного тока имеет и определенные недостатки. У такого источника питания сварочной дуги большие габариты и очень большая масса.
Дуга горит нестабильно, и сильно зависит от скачков питающего напряжения. Возникает необходимости в использовании специальных покрытых электродов. Перечень металлов и сплавов, которые можно варить переменным током (в основном это низкоуглеродистые стали), ограничен.
Выпрямитель
 Как следует из названия, это устройство, выпрямляющее переменный ток, то есть преобразующее его в постоянный. Для этого используются полупроводниковые элементы на основе селена либо кремния.
Выпрямители могут быть однофазные и трехфазные, стационарные или мобильные, иметь любую вольт-амперную характеристику — либо жестко заданную производителем, либо изменяемую пользователем согласно его нуждам.
У выпрямителей есть много достоинств. Это бесшумная работа, высокий КПД (выше, чем у трансформаторов), широкий диапазон использования (можно варить любые металлы и сплавы). У такого источника питания малые потери на холостом ходу, сравнительно небольшие габариты и вес и малое потребление энергии.
Недостатков у них немного, но, к сожалению, они довольно существенные. Выпрямители, как источники питания сварочной дуги, очень сильно нагреваются во время рабочего процесса, поэтому нуждаются в хорошей системе охлаждения, за которой надо тщательно следить.
Кроме того, они очень чувствительны к скачкам напряжения, не любят пыли, которая может вывести из строя систему охлаждения, и достаточно дороги.
Преобразователи
Преобразователь — устройство, механическим способом превращающее переменный ток в постоянный. По сути своей это электродвигатель, который вращает вал генератора постоянного тока. Когда-то это были первые устройства, способные производить сварку постоянным током.

По похожему принципу работают и генераторы, питающиеся от бензинового или дизельного мотора.
Несмотря на кажущуюся нелогичность конструкции, преобразователи также имеют свои плюсы и минусы. Основное их достоинство в том, что эти аппараты нечувствительны к перепадам напряжения — ток на выходе всегда имеет стабильную характеристику.
Кроме того, они могут выдавать очень большой ток — 300, 500, некоторые модели 1000 А. В некоторых видах работ, например, при сварке толстых металлических плит, это принципиально.
Их недостатки заключаются в большой массе (до 500 кг), а также в необходимости регулярного ТО из-за наличия вращающихся с высокой скоростью деталей. КПД преобразователей невысок из-за трат энергии на раскрутку вала двигателя.
Инверторы
Инверторы — особый класс источников питания сварочной дуги. Это сварочные аппараты, которые оптимально подходят для бытовых нужд.

Благодаря малым размерам и удобству в обращении они активно используются там, где нужна мобильность, а также есть ограничения по мощности, которую можно взять от сети.
Большинство инверторных источников питания сварочной дуги можно включать в обычную розетку, не боясь перегруза сети.
Принцип действия этих устройств заключается в инверсии — зеркальном превращении одного состояния энергии в другое. Инверторный аппарат осуществляет сварку переменным током высокой частоты, который он получает из постоянного тока, а его, в свою очередь — из промышленного переменного.
Инверсия позволяет увеличить частоту тока в 1000 раз — до 50 кГц. За счет этого удалось добиться существенного снижения размеров и веса аппарата.
Благодаря некоторым инверторным источникам питания сварочной дуги можно производить сварку и постоянным, и переменным током, в зависимости от режима.
К их достоинствам, кроме габаритов, относится малое энергопотребление, высокий уровень безопасности, плавная регулировка выходного тока и малое разбрызгивание расплава при сварке.
Список недостатков невелик. Аппарат нуждается в тщательном уходе и защите от пыли, не любит морозов, и не очень дешев в ремонте. Инвертор можно назвать оптимальным аппаратом для ручной сварки.
Тема5. Сложные электрические схемы
Электрический ток в металлических проводниках представляет собой направленное движение свободных электронов вдоль проводника, включенного в электрическую цепь. Движение электронов в электрической цепи происходит благодаря разности потенциалов на зажимах источника (т.е. его выходного напряжения).
Электрический ток может существовать только в замкнутой электрической цепи, которая должна состоять из:
- источника тока (аккумулятор, генератор, …);
- потребителя (лампа накаливания, нагревательные приборы, сварочная дуга и т.д.);
- проводников, соединяющих источник питания с потребителем электрической энергии.
Электрический ток обычно обозначается латинской прописной или строчной буквой I (i).
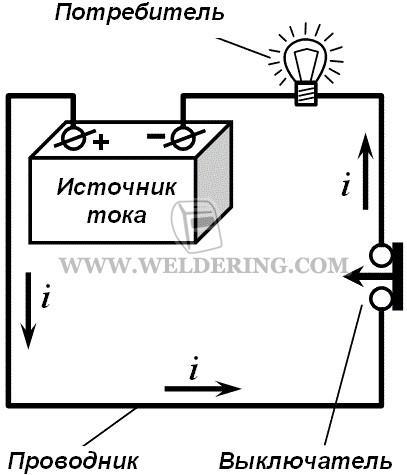
Единица измерения силы электрического тока – ампер (обозначается А).
Сила тока измеряется при помощи амперметра, который включается в разрыв электрической цепи.
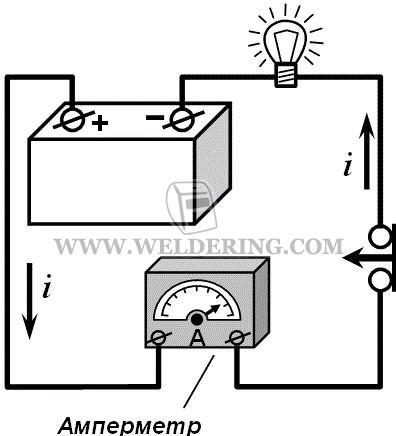
В отличие от электрического тока, напряжение на зажимах источника питания или элементах цепи существует независимо от того, замкнута электрическая цепь или нет.
Напряжение обычно обозначается латинской прописной или строчной буквой U (u).
Единица измерения величины напряжения – вольт (обозначается В).
Величина напряжения измеряется при помощи вольтметра, который подключается параллельно к участку электрической цепи, на котором производится измерение.

Провода и токоприемники, включенные в электрическую цепь, оказывают сопротивление прохождению тока.
Электрическое сопротивление обычно обозначается латинской прописной буквой R.
Единица измерения сопротивления электрической цепи – ом (обозначается Ом).
Величина электрического сопротивления измеряется омметром, который подключается к концам измеряемого участка цепи, при этом по измеряемому участку цепи не должен протекать ток.
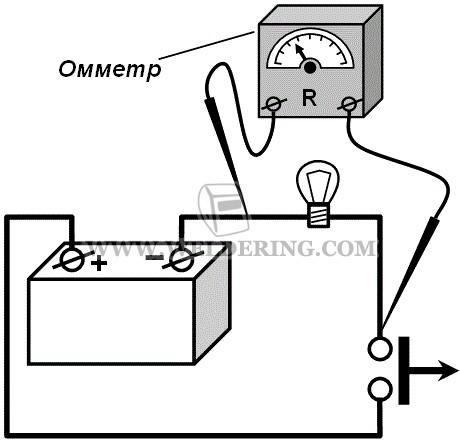
Электрическая цепь может быть составлена так, что начало одного сопротивления соединяется с концом другого. Такое соединение называется последовательным.
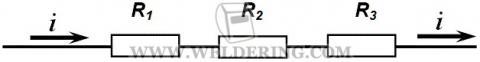
В электрической цепи с последовательным подключением сопротивлений (потребителей), существуют следующие зависимости.
Общее сопротивление такой цепи равно сумме всех этих отдельных сопротивлений:
R = R1 + R2 + R3
Так как ток проходит последовательно одно за другим все сопротивления, его величина на всех участках цепи одинакова.
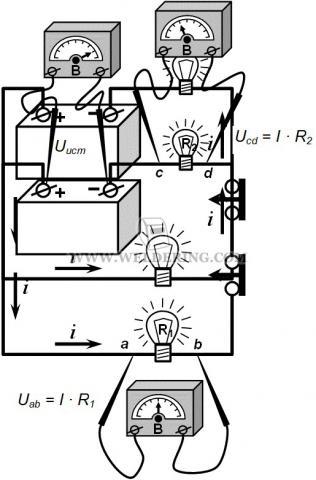
Сумма падений напряжений на всех участках электрической цепи равна напряжению на клеммах источника:
Uист = Uab + Ucd
Величина падения напряжения на отдельном участке электрической цепи равна произведению величины тока в цепи на электрическое сопротивление этого участка.
Если в электрической цепи с одной стороны соединены все начала сопротивлений, а с другой – все их концы, то такое соединение называется параллельным.
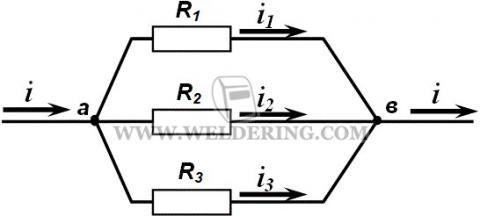
Общее сопротивление такой цепи меньше сопротивления любой из составляющих ее ветвей.
Для цепи с двумя параллельно подключенными сопротивлениями общее сопротивление вычисляется по формуле:
R=R1 * R2 / (R1 + R2)
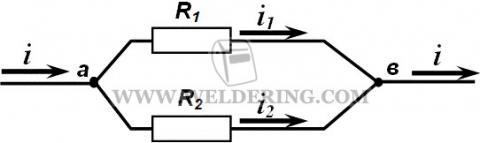
Каждое дополнительное сопротивление при параллельном подключении снижает общее сопротивление такой цепи. В балластном реостате используется схема параллельного подключения сопротивлений. Поэтому при включении каждого дополнительного "ножа" общее сопротивление балластного реостата снижается, а ток в цепи возрастает.
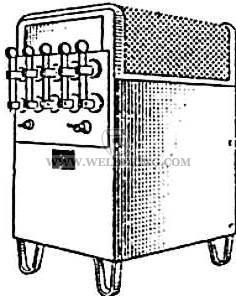
На участке цепи с параллельным подключением ток разветвляется, проходя одновременно по всем сопротивлениям:
i = i1 + i2 + i3
Все сопротивления параллельной цепи находятся под одинаковым напряжением:
Uab = U1 = U2 = U3
Постоянный ток
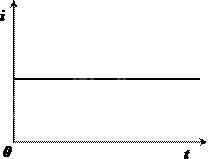
Электрический ток может быть постоянным или переменным.
Постоянный электрический ток протекает по замкнутой цепи всегда только в одном направлении.
Условно принято:
- внутри источника постоянного тока ток направлен от зажима со знаком минус (–) к зажиму со знаком (+);
- во внешней цепи ток направлен от плюса к минусу.
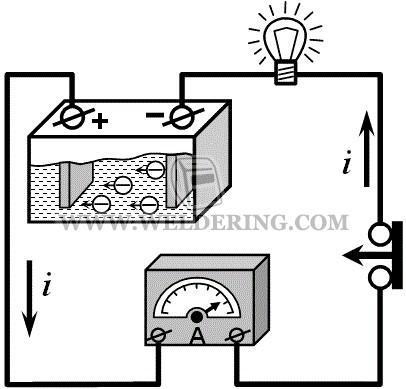
Постоянный ток получают при помощи аккумуляторов, генераторов, выпрямителей.
В соответствии с законом Ома для цепи постоянного тока: сила тока I прямо пропорциональна напряжению U и обратно пропорциональна сопротивлению R:
I = U / R
Таким образом:
- если напряжение в цепи увеличится (уменьшится) в несколько раз, а сопротивление останется неизменным, то во столько же раз увеличится (уменьшится) сила тока;
- если сопротивление в цепи увеличится (уменьшится) в несколько раз, то при постоянном напряжении во столько же раз уменьшится (увеличится) сила тока.
Переменный ток
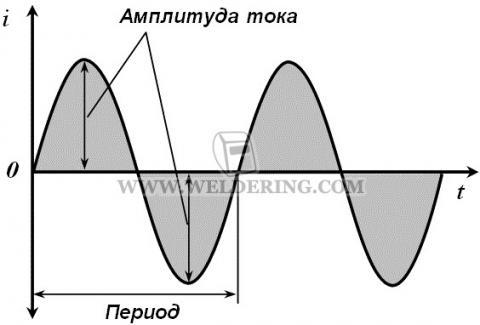
Переменный ток меняет направление протекания по замкнутой цепи с определенной периодичностью. Переменный электрический ток получают при помощи генераторов переменного тока. Основными параметрами, характеризующими переменный ток являются:
- период - время, за которое происходит полный цикл изменений переменного тока по величине и направлению; измеряется в миллисекундах;
- частота - число периодов, совершаемых переменным током в одну секунду; измеряется в герцах (Гц);
- амплитуда тока - максимальное значение тока в течение периода, независимо от направления тока; измеряется в амперах (А)
- эффективное значение тока - величина переменного тока, при котором на определенном активном сопротивлении выделяется столько же тепла, как и при такой же величине постоянного тока; измеряется в амперах (А)
В Украине и странах СНГ все электростанции вырабатывают переменный ток стандартной частоты - 50 Гц. Такой переменный ток называют током промышленной частоты.
Трехфазный переменный ток
В промышленности, как правило, используется трехфазный переменный ток. Такой ток получают при помощи трехфазных генераторов переменного тока. Упрощенное устройство трехфазного генератора показано на рисунке ниже.
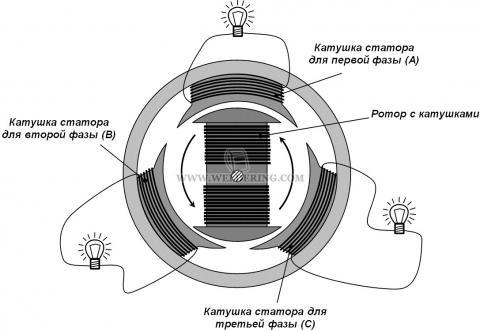
Фазы трехфазного тока принято обозначать тремя первыми буквами латинского алфавита: A, B и C.
Схематично рисунок выше можно представить так:
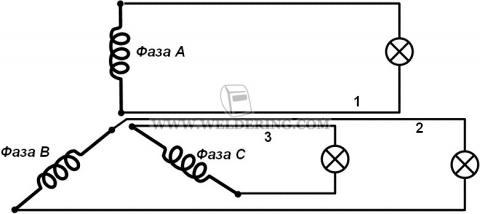
В трехфазных цепях переменного тока провода, отмеченные цифрами 1, 2 и 3, объединяют в один провод, называемый нулевым или нейтральным.
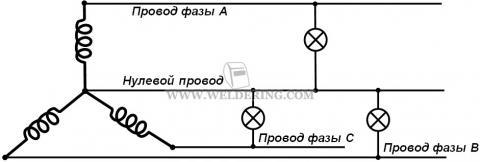
В полном виде схема питающей сети трехфазного тока и ее параметры представлены ниже.
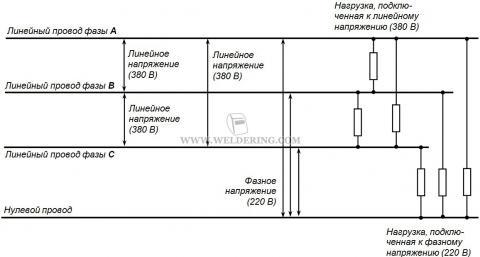
Как это видно из рисунка, показанного выше, ротор во время вращения наводит электродвижущую силу (ЭДС) сначала в катушке фазы А, затем в катушке фазы В, а затем в катушке фазы С. Таким образом кривые напряжения на выходных клеммах этих катушек как бы сдвинуты между собой на угол 120º.
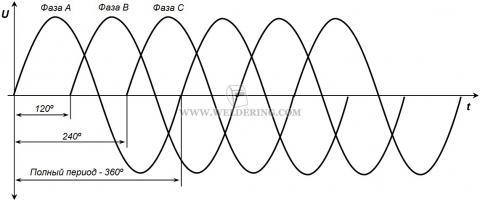
Электрическое сопротивление проводников
Сопротивление проводника зависит:
- от длины проводника – с увеличением длины проводника его электрическое сопротивление возрастает;
- от площади поперечного сечения проводника – с уменьшением площади поперечного сечения сопротивление увеличивается;
- от температуры проводника – с увеличением температуры сопротивление увеличивается;
- от коэффициента удельного сопротивления материала проводника.
Чем больше сопротивление проводника прохождению электрического тока, тем больше энергии теряют свободные электроны, и тем сильнее нагревается проводник (которым обычно является электрический провод).
Для каждой площади сечения провода существует допустимая величина тока. Если сила тока окажется больше этой величины, то провода могут нагреться до высокой температуры, что, в свою очередь, может вызвать воспламенение изоляционного покрытия.
Максимальные допустимые значения силы тока для различных сечений медных изолированных сварочных проводов приведены ниже в таблице:
| Поперечное сечение провода, мм2 | 16 | 25 | 35 | 50 | 70 |
| Предельно допустимый ток, А | 90 | 125 | 150 | 190 | 240 |
Запомните! Величина тока в амперах (I), приходящаяся на один квадратный миллиметр площади поперечного сечения провода (S), называется плотностью тока (j):
j (А/мм2) = I (А) / S (мм2)
Энергия и мощность электрического тока
Электрический ток, протекая по проводникам, совершает работу, которая оценивается путем вычисления энергии электрического тока (Q), которая была при этом потрачена. Она равна произведению силы тока (I) на напряжение (U) и на время (t), в течение которого проходит ток:
Q = I * U * t
Способность тока совершать работу оценивается мощностью, которая является энергией, получаемой приемником или отдаваемой источником тока в единицу времени (в 1 секунду) и вычисляется как произведение силы тока (I) на напряжение (U):
P = I * U
Единица измерения мощности ватт (Вт) - работа, совершаемая в электрической цепи при силе тока 1 А и напряжении 1 В в течение 1 с.
В технике мощность измеряется более крупными единицами: киловаттами (кВт) и мегаваттами (МВт): 1 кВт = 1 000 Вт; 1 МВт = 1 000 000 Вт.
Электрическая проводимость веществ
По способности проводить ток твердые вещества делятся на:
- проводники;
- изоляторы;
- полупроводники.
Газы, в том числе и воздух при обычных условиях не проводят электрический ток. Газы становятся проводниками электрического тока в том случае, если они ионизированы. Одним из видов прохождения электрического тока через газ является электрический разряд, т.е. электрическая дуга, которая используется при электродуговой сварке.
Источник: https://weldering.com/elektrotehnika-svarke
Тема6. Электромагнитная индукция
Важнейшим законом электротехники является закон электромагнитной индукции. Этот закон определяет величину и направление электродвижущей силы, возникающей в проводнике при пересечении им магнитного потока и при изменении магнитного потока, сцепленного с контуром, образуемым проводником.
Если в магнитное поле поместить проводник и перемещать его так, чтобы он пересекал магнитный поток, то в проводнике возникает электродвижущая сила. Это явление называется электромагнитной индукцией (электромагнитным влиянием или наведением), А ЭДС, возникшая в проводнике — индуктированной ЭДС. Если замкнуть проводник, движущийся в магнитном поле, на резистор, то индуктированная ЭДС создаст в контуре индуктированный ток.
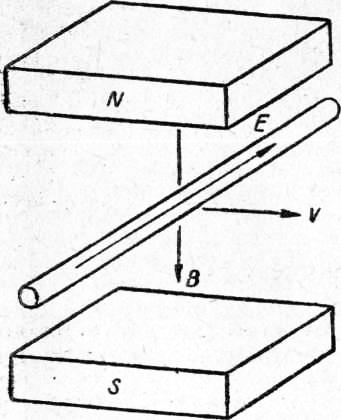
Рис. 1. Электромагнитная индукция
Для определения направления индуктированной ЭДС можно применять правило Ленца: индуктированная ЭДС (ток) противодействует причине, вызвавшей ее (его). Индуктированный ток, взаимодействуя с внешним магнитным полем, вызывает появление электромагнитной силы, противодействующей причине, вызвавшей его.
Индуктированная ЭДС пропорциональна магнитной индукции В, активной длине проводника, скорости перемещения проводника в магнитном поле. Явление электромагнитной индукции наиболее наглядно реализуется в таком практическом устройстве, как электрический генератор.
Тема.7 Самоиндукция
Взаимоиндукция. Электромагнитная индукция - явление, заключающееся в том, что в замкнутом проводящем контуре при изменении потока магнитной индукции, охватываемого этим контуром, возникает электрический ток, получившего название индукционного. Закон электромагнитной индукции (закон Фарадея) ЭДС электомагнитной индукции в контуре численно равна и противоположна по знаку скорости изменения магнитного потока сквозь поверхность, ограниченную этим контуром.
Самоиндукция - возникновение ЭДС индукции в проводящем контуре при изменении в нем силы тока. Взаимоиндукция - возникновение ЭДС в одном из контуров при изменении силы тока в другом (контуры находятся вблизи друг от друга).
Схема разложения карбида кальция
Карбид кальция получают путем сплавления кокса и негашеной извести в электрических дуговых печах при температуре 1900-23000С., при которой протекает реакция
СаО+3С=СаС2 = СО.
Расплавленный карбид кальция сливают из печи в формы, где он остывает. Далее дробят и сортируют на куски размером от 2 до 80 мм. Готовый карбид кальция упаковывают в герметически закрываемые барабаны или банки из кровельной жести по 30, 100, 130 кг. При взаимодействии с водой карбид кальция выделяет газообразный ацетилен и образует в остатке гашеную известь, являющуюся отходом. Реакция разложения карбида кальция водой происходит по схеме
СаС2 + 2Н2О = С2Н2 +Са(ОН)2. (Карбид кальция 1 кг + вода 0,562 кг = ацетилен 0,406 кг + гашеная известь 1,156 кг
Тема.8 Переменный ток
Переменное напряжение получило свое название, так как поток электронов непрерывно меняет направление своего движения. Во время сварочного процесса с потреблением переменного тока дуга непрерывно «скачет». Происходит это из-за регулярного отклонения от оси сварочной дуги. Конечно, это сказывается на качестве получившегося шва. В итоге, рубец широкий, а в месте соединения образуются капельки металла. Если дуга погаснет, то возобновить зажигание можно с помощью повышения напряжения.
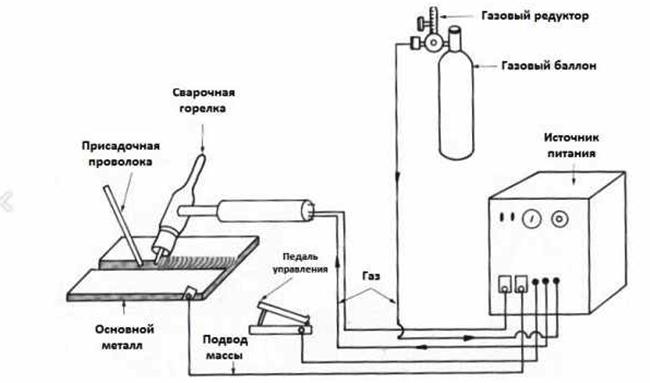
При всем этом оборудование для электросварки переменкой, имеет свои плюсы:
Простая конструкция.
Большой рабочий ресурс.
Можно регулировать силу сварного тока.
Трансформаторы, по-прежнему пользуются своей популярностью.
Сварка с применением постоянного тока
Сварочные аппараты на постоянке поддерживает 2 режима работы — процесс соединения с прямой и обратной полярностью. Пользуясь такими установками необходимо регулярно следить за их режимом работы, так как одни металлы схватываются на прямой, а другие на обратной полярности.
Наиболее широко применяется прямая полярность. Сварной кратер получается глубоким и узким. Подача тепла уменьшается, скорость прохода увеличивается. Применяется для нарезки металла, имеет стабильную дугу, в результате образуется качественное соединение. Используется во время работы со сталью, толщиной от 4 мм. Большинство материалов свариваются именно на прямой полярности.
Обратная полярность применяется для соединения тонких металлов средней толщины. Электросварочный шов не глубокий, но достаточно широкий. При этой полярности нельзя пользоваться электродами, которые чувствительны к перегреву.
Основными достоинствами сварки с постоянным напряжением является:
Отсутствие брызг расплавленного металла.
Устойчивость дуги электрического тока.
Отличия электродов постоянного тока и переменного
Электроды условно не различаются. Но постоянный поток энергии не подходит для соединения переменным током. Электросварочные материалы, которые рассчитаны для переменки, успешно применяются и для электросварки с помощью постоянного электричества. Образующиеся электроды эксперты называют универсальными.
Универсальные электроды характеризуются:
Хорошей и стабильной дугой, которая даже повторно легко зажигается.
Объемной выработкой работы.
Высокой рентабельностью.
Небольшой степенью разбрызгивания.
Хорошим отделением примесей.
Возможностью доброкачественно сварить загрязненные, окисленные, ржавые и влажные материалы.
Простейшими требованиями к устройству и работнику.
Особенностью универсальных электросварочных электродов является, возможность изготавливать соединение металлических изделий, даже если присутствует большое расстояние между частями металлов. Они отлично подходят для электросварки коротких швов и точечного прихвата.
Сравнивая сварку на постоянном и переменном напряжении, преимуществ больше у аппаратов с постоянным потоком энергии. Экономятся сварные материалы, так как разбрызгивание минимальное. Постоянку просто и легко использовать в работе, применяется для тонкостенных изделий. Воздействие погодных условий не влияет на устойчивость дуги, обеспечивая высокую производительность. Все участки на сооружении провариваются, в итоге специалист получает качественный и аккуратный рубец.
Устройство с переменкой обеспечивает хорошее качество соединения, простоту и удобство сварочного процесса. Оборудование, которое работает на данном виде напряжения стоит намного дешевле.
Основным различием переменного и постоянного электричества является то, что на электрод во время работы подается ток или переменно с частотой 50 Гц или постоянно. В конструкции сварочного аппарата постоянного потока есть выпрямители в виде диодов, которые выпрямляют электричество на выходе и создают знакопостоянное пульсирующее значение. Современные полупроводниковые выпрямители гарантируют высокую результативность и высокий показатель полезного действия. Следовательно, более качественная сварка получится с применением постоянного потока. Как показала практика, электроды переменки — прошлый век.
Тема.9 Цепи переменного тока
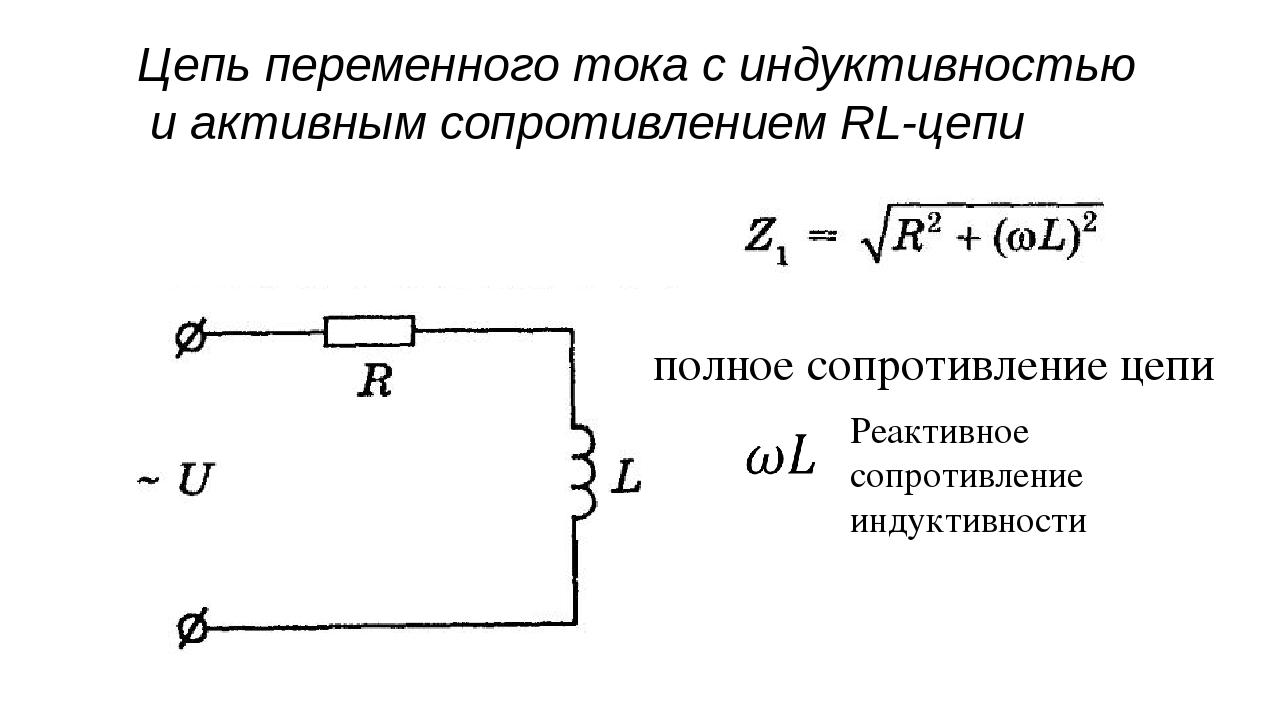
Тема.10 Трёхфазный ток
Сварочные аппараты на 380 вольт распространены в производстве и строительстве из-за мощности и неприхотливости. Использование трехфазных устройств позволяет работать с электродами больших диаметров и металлами максимальной толщины.
Сварка по сравнению с однофазными аппаратами получается более мягкой. При работе в составе производственных линий также используется трехфазное оборудование.
Виды трехфазных устройств
Трехфазные сварочные аппараты бывают трех видов:
трансформаторные;
выпрямительные;
инверторные.
Сварочное оборудование первого вида в основе имеет трехфазный трансформатор. Первичная обмотка состоит из трех обмоток соединенных звездой, а вторичная понижающая обмотка соединяется треугольником.
Если для сварки используется переменный ток, то с каждой фазы вторичной обмотки отдельным проводом к электроду через дроссель подается пониженное напряжение. По сравнению с однофазным сварочным трансформатором сварка получается более мягкой, электрическая дуга становится стабильней, просадка напряжения меньше.
Выпрямительные аппараты на выходе вторичной обмотки имеют три полумостовые схемы собранные из мощных диодов. Как и в первом случае с каждого выпрямителя ток подается на сварочный электрод.
Пульсации по сравнению с выпрямителем на одной фазе значительно меньше, соответственно сварочный ток более стабилен, что сказывается на качестве сварки.
В инверторах на три фазы при одинаковой мощности сварки можно использовать менее мощные диоды и транзисторы, но это практически так не делают. Наоборот применение трехфазного напряжения позволяет получать аппараты большой мощности при малых габаритах и массе.
Преимущества и недостатки
Все трехфазное оборудование для сварки относится к категории профессиональных устройств. Многие из них способны производить сварку в непрерывном режиме, то есть ПВ равно 100%. На строительстве трехфазные трансформаторные и выпрямительные сварочные аппараты до сих пор не имеют альтернатив.
Они не боятся пыли, грязи, работают при низких температурах, что противопоказано инверторам. Однофазные приборы трансформаторного типа тоже могут работать в таких же условиях, но у них мощность меньше и пульсации тока больше.
Соответственно, они не могут сравниться с трехфазными устройствами по качеству сварки, диаметру электродов и толщине свариваемого металла.
Использование трехфазного тока в инверторах, тоже имеет свои преимущества. Применяя одинаковую элементную базу, получают более мощный прибор с большими сварочными токами, что позволяет работать практически с любыми изделиями.
Схема прибора отличается незначительно. Используется тот же широтно-импульсный модулятор. Преобразование высокого в пониженное напряжение происходит на частоте порядка 40-100 кГц.
Популярные модели
Сварочный инвертор полуавтомат 380 В – это наиболее распространенный прибор среди профессиональных аппаратов. В отличие от трансформаторных приборов они имеют небольшие габариты и массу.
Сварочный полуавтомат TESLA MIG 350 чешского производства хорошо зарекомендовал себя при работе в тяжелых условиях. При нестабильном или пониженном питающем напряжении обеспечивает стабильную сварочную дугу, работает от напряжения 380 В, а максимальный сварочный ток составляет 350 А.
Механизм подачи сварочной проволоки аппарата имеет два ролика, потребляемая мощность составляет 11,9 кВт. Запас мощности позволяет использовать длинные кабели до 20 м. Байонетные штекеры обеспечивают надежное и быстрое подключение горелки к аппарату. Производитель дает на оборудование трехгодичную гарантию.
Еще один пример профессионального трехфазного инвертора – это Сварог ARCTIC ARC 315 (R14). Он работает в жестких условиях, позволяет варить в интенсивном ручном режиме, выполнять наплавку. Благодаря использованию новейшей инверторной технологии аппарат может работать при температурах до -30 ⁰С. Имеется функция «горячий старт».
Раздельный монтаж силовых транзисторов повышает ремонтопригодность аппарата. При максимальном сварочном токе 315 А инвертор может использовать электроды диаметром 6 мм. Это позволяет сваривать металлы толщиной до 17 мм. При мощности 12 кВт имеет массу 22 кг.
Трехфазный инверторный сварочный аппарат «Ресанта САИ-315 380В» имеет примерно те же характеристики, что и «Сварог», но меньше дополнительных функций. Он более прост, поэтому дешевле и весит всего 10 кг.
Подключение
В отличие от однофазных, оборудование для сварки с использованием трех фаз на конце питающего кабеля имеют четырех или пяти штырьковую вилку. Если в помещении имеется соответствующая розетка, нужно просто подключить сварочный аппарат через нее.
Но, иногда, особенно в условиях строительства, когда нет соответствующих розеток, концы кабеля через болтовое соединение подключаются к фазам дизельного генератора или трансформаторной подстанции.
При выборе оборудования для сварки в условиях домашней мастерской и наличии на участке трехфазного электроснабжения стоит остановиться на трехфазном сварочном аппарате. При этом он должен обеспечивать режимы ручной дуговой сварки и в среде защитных газов (MMA, MAG/MIG).
Тогда он даст практически неограниченные возможности в сварочном деле. Так как они предусмотрены для профессионалов, то имеют много дополнительных функций и настроек.
По мере приобретения навыков можно осваивать новые возможности устройства, что, несомненно, окажется очень полезным для хозяина. В отличие от однофазного аппарата он не будет просаживать напряжение во время работы, распределяя нагрузку по всем фазам, и соответственно не будет жалоб от соседей.
Тема.11-12 Электрические измерения и приборы
Измерение – процесс определения значений переменной, выраженных соответствующей физической величиной. Переменными процесса сварки являются: электрические параметры (напряжение дуги, ток сварки, мощность дуги, электрическое сопротивление дуги, …), скорость подачи электродной проволоки, скорость сварки, температура в заданной точке основного металла, и др. Могут определяться средние значения параметров или их эффективные значения, а также пиковые значения параметра, его частотные характеристики и т.п.
Контроль – сравнение измеряемого значения искомого параметра сварки с заданными пределами (верхним и нижним).
Измерение основных параметров сварки
Из всех параметров режима сварки только напряжение дуги не требует использования специальных датчиков и может быть определено прямым измерением с использованием вольтметра. Для того, чтобы измерить скорость подачи электродной проволоки, ток сварки, температуру основного металла, расход защитного газа и т.п. требуется применение соответствующих датчиков.
Измерение тока сварки
Имеется большое разнообразие датчиков тока: трансформаторы тока, токовые шунты и датчики тока на основе преобразователей Холла.
Трансформатор тока – это измерительный трансформатор, ток во вторичной обмотке которого пропорционален току в первичной обмотке. Этим измерительным прибором можно измерять значения только переменного тока.
Первичная обмотка трансформатора тока включается в электрическую цепь последовательно с потребителем, ток которого необходимо определить. К выводам вторичной обмотки подключается амперметр с диапазоном измерения тока 1 – 5 ампер (таким образом, трансформатор тока работает в режиме короткого замыкания).
Внешний вид некоторых типов трансформаторов тока
Трансформаторы тока выпускаются на разные диапазоны измерения тока (0 – 300 А, 0 – 600 А и т.д.). Причем диапазон тока во вторичной обмотке сохраняется постоянным: 1 – 5 ампер.
При измерении сварочных токов роль первичной обмотки выполняет сам сварочный кабель, пропущенный в центральное отверстие трансформатора тока. При этом необходимо помнить простое правило: сколько раз сварочный кабель пропущен через центральное отверстие трансформатора тока, во столько раз уменьшается диапазон измерения тока, а также снижается погрешность измерения, что является желательным при измерении малых сварочных токов.
Принцип измерения тока сварки с помощью трансформатора тока.
Для удобства пользования, а именно, для подключения трансформатора тока без разрыва сварочной цепи, трансформаторы тока изготавливают в виде измерительных клещей.
Внешний вид трансформатора тока, выполненного в виде измерительных клещей
Токовым шунтом является низкое активное сопротивление, которое устанавливается в разрыв цепи. Значение тока определяется через падение напряжения на шунте, которое он вызывает.
|
|
|
| Внешний вид токовых шунтов (на переднем плане - на 500 А; на заднем - на 300 А) | Схема подключения токовых шунтов в измерительную (сварочную) цепь. |
Электрическое сопротивление токовых шунтов подбирается таким образом, чтобы при его номинальном токе (например, 300 или 500 А) на нём падало строго определённое напряжение. Обычно оно составляет 75 мВ, но может быть и другим (например, 45 или 60 мВ). Падение напряжения на шунте измеряется милливольтметром. Для удобства пользования шкала милливольтметров, предназначенных для подключения к токовому шунту, градуируется в амперах, что исключает необходимость пересчета показаний пользователем.
Милливольтметр с диапазоном измерения
Токовый шунт не рекомендуется использовать для измерения переменного тока, так как собственная индуктивность шунта может влиять на скорость изменения тока и искажать форму его кривой. Однако уместно заметить, что такое влияние шунта проявляется только при частотах переменного тока выше 10 кГц. Таким образом, токовый шунт вполне может быть использован в условиях дуговой сварки переменным током при использовании тока промышленной частоты (50 или 60 Гц). Основным недостатком токовых шунтов является необходимость разрыва цепи, в которой измеряется ток.
В настоящее время вместо токовых шунтов всё чаще используются датчики тока на основе преобразователей Холла. Их основным компонентом является полупроводниковый элемент, который реагирует на магнитное поле, создаваемое током в цепи, т.е. током, значение которого требуется определить. Выходным сигналом такого датчика является напряжение, причём довольно высокое (обычно от 1 до 10 В в зависимости от модели датчика).
Датчики Холла по сравнению с токовыми шунтами имеют следующие важные достоинства:
Выходной сигнал датчика Холла примерно в 100 раз выше, чем у токового шунта. Более мощный выходной сигнал датчика Холла менее подвержен влиянию шумов. Поэтому датчик Холла обеспечивает более низкую погрешность измерения.
Датчик Холла относится к измерительным устройствам, которые не оказывают влияние на измеряемый сигнал. В то время как электрическое сопротивление токового шунта, пусть даже и незначительное, влияет на параметры сварочной цепи.
Токовый шунт, будучи включённым непосредственно в разрыв сварочной цепи, находится под напряжением, что требует особого внимания для исключения случайных контактов с другими электрическими цепями. Кроме этого, при одновременном измерении тока сварки и напряжения дуги возможно ошибочное подключение измерительных кабелей таким образом, что произойдёт короткое замыкание сварочного источника питания. Датчик Холла в этом смысле обладает очень важным преимуществом, так как не имеет прямого электрического контакта с компонентами сварочной цепи.
Токовый шунт требует больше затрат времени на установку, так как для этого необходимо разорвать цепь. Датчик Холла, выполненный в виде клещей, устанавливается в считанные секунды.
Внешний вид измерительных клещей, в которых используется датчик Холла и принцип его действия.
Для того, чтобы проведенное сравнение этих двух типов датчиков было полным необходимо также указать, что токовый шунт в 2 – 3 раза дешевле датчика Холла, и значительно более долговечнее и надёжнее последнего.
Измерение напряжения дуги
Определение значения напряжения дуги производится непосредственно вольтметром без применения каких-либо датчиков. Однако и в этом случае необходимо учитывать некоторые особенности измерения этого параметра процесса сварки для того, чтобы выполнить его должным образом. Главная из них заключается в том, что для снижения погрешности измерения напряжения дуги необходимо избегать включения в цепь измерения падений напряжения на сварочных кабелях и на электрических контактах в сварочной цепи. Справедливости ради следует сказать, что падение напряжения на переходном контакте мундштук – проволока не велико и не превышает 0,1…0,2 В при токах сварки 100 … 300 А.
Наиболее часто используемая схема подключения вольтметра при определении напряжения на дуге в условиях сварки МИГ/МАГ
Измерение скорости подачи электродной проволоки
Для измерения скорости подачи электродной проволоки обычно используется два типа тахогенераторов; оптический тахогенератор и тахогенератор электромагнитной системы.
Параметры выходного сигнала тахогенератора первого типа позволяют использовать его с измерительными устройствами с цифровым входом, в то время как тахогенератор второго типа должен подключаться к аналоговому входу измерительного устройства.
При отсутствии соответствующих тахогенераторов скорость подачи электродной проволоки можно измерить при настройке сварочной установки путем замера длины куска проволоки и времени, в течение которого он был подан подающим механизмом.
Внешний вид одного из тахогенераторов для измерения скорости подачи электродной проволоки
Измерение скорости сварки
Скорость сварки, как правило, определяют по длине выполненного сварного шва и времени, затраченного на его выполнение.
Измерение расхода газа
В сварочных установках используют расходомеры газа поплавкового и дроссельного типа.
Регистрирующие устройства
Для измерения параметров сварки и, в первую очередь, для регистрации результатов измерений используются самопишущие приборы измерения различных типов, а также системы на базе персональных компьютеров и другие электронные измерительные системы.
Одна из портативных систем для измерения и регистрации (на бумажном носителе) параметров сварки
Один из типов самопишущих приборов
Тема.13 Трансформаторы: типы и назначения
ЭЛЕКТРИЧЕСКИЕ ТРАНСФОРМАТОРЫ
ВИДЫ И ТИПЫ
ХАРАКТЕРИСТИКИ
ПРИМЕНЕНИЕ
Трансформаторы — это устройства предназначенные для преобразования электроэнергии. Их основная задача — изменение значения переменного напряжения.
Трансформаторы используются как в виде самостоятельных приборов, так и в качестве составных элементов других электротехнических устройств.
Достаточно часто трансформаторы используются при передаче электроэнергии на дальние расстояния. Непосредственно на электрогенерирующих предприятиях они позволяют существенно повысить напряжение, которое вырабатывается источником переменного тока.
Повышая напряжение до 1150 кВт, трансформаторы обеспечивают более экономную передачу электроэнергии: значительно снижаются потери электричества в проводах и появляется возможность уменьшить площадь сечения кабелей, используемых в линиях электропередач.
Принцип работы трансформатора основан на эффекте электромагнитной индукции. Классическая конструкция состоит из металлического магнитопровода и электрически не связанных обмоток выполненных из изолированного провода. Та обмотка, на которую подается электроэнергия, называется первичной. Вторая — подсоединённая к устройствам, потребляющим ток, называется вторичной.
После того как трансформатор подсоединяют к источнику переменного тока в его первичная обмотка формирует переменный магнитный поток. По магнитопроводу он передается на витки вторичной обмотки, индуцируя в них переменную ЭДС (электродвижущую силу). При наличии устройства потребления в цепи вторичной обмотки возникает электрический ток.
Соотношение между входным и выходным напряжением трансформатора прямо пропорционально отношению количества витков соответствующих обмоток.
Эта величина называется коэффициентом трансформации: Ктр=W1/W2=U1/U2, где:
W1, W2 — количество витков первичной и вторичной обмоток соответственно;
U1,U2 — входное и выходное напряжения соответственно.
Обмотки могут быть расположены либо в виде отдельных катушек либо одна поверх другой. У маломощных устройств обмотки выполняются из провода с хлопчатобумажной или эмалевой изоляцией. Микро трансформатор имеет обмотки из алюминиевой фольги толщиной не более 20—30 мкм. В качестве изолирующего материала выступает оксидная пленка, полученная естественным окислением фольги.
ВИДЫ И ТИПЫ ТРАНСФОРМАТОРОВ
Трансформаторы — это достаточно широко распространенные устройства, поэтому существует множество их разновидностей. По конструктивному исполнению и назначению они делятся на:
Автотрансформаторы.
Они имеют одну обмотку с несколькими отводами. За счет переключения между этими отводами можно получить разные показатели напряжения. К недостаткам следует отнести отсутствие гальванической развязки между входом и выходом.
Импульсные трансформаторы.
Предназначены для преобразования импульсного сигнала незначительной продолжительности (около десятка микросекунд). При этом форма импульса искажается минимально. Обычно используется в цепях обработки видеосигнала.
Разделительный трансформатор.
Конструкция этого устройства предусматривает полное отсутствие электрической связи между первичной и вторичными обмотками, то есть обеспечивает гальваническую развязку между входными и выходными цепями. Используется для повышения электробезопасности и, как правило, имеет коэффициент трансформации равный единице.
Пик—трансформатор.
Используется для управления полупроводниковыми электрическими устройствами типа тиристоров. Преобразует синусоидальное напряжение переменного тока в пикообразные импульсы.
Стоит выделить способ классификации трансформаторов по способу их охлаждения.
Различают сухие устройства с естественным воздушным охлаждением в открытом, защищенном и герметичном исполнении корпуса и с принудительным воздушным охлаждением.
Устройства с жидкостным охлаждением могут использовать различные типы теплообменной жидкости. Чаще всего это масло, однако встречаются модели где в качестве теплообменного вещества используется вода или жидкий диэлектрик.
Кроме того производят трансформаторы с комбинированным охлаждением жидкостно-воздушным. При этом каждый из способов охлаждения может быть как естественным, так и с принудительной циркуляцией.
ХАРАКТЕРИСТИКИ ТРАНСФОРМАТОРОВ
К основным техническим характеристиками трансформаторов можно отнести:
уровень напряжения: высоковольтный, низковольтный, высоко потенциальный;
способ преобразования: повышающий, понижающий;
количество фаз: одно- или трехфазный;
число обмоток: двух- и многообмоточный;
форму магнитопровода: стержневой, тороидальный, броневой.
Один из основных параметров — это номинальная мощность устройства, выраженная в вольт-амперах. Точные граничные показатели могут несколько различаться в зависимости от количества фаз и других характеристик. Однако, как правило, маломощными считаются устройства, преобразовывающие до нескольких десятков вольт-ампер.
Приборами средней мощности считаются устройства от нескольких десятков до нескольких сотен, а трансформаторы большой мощности работают с показателями от нескольких сотен до нескольких тысяч вольт-ампер.
Рабочая частота – различают устройства с пониженной частотой (менее стандартной 50 Гц), промышленной частоты – ровно 50 Гц, повышенной промышленной частоты (от 400 до 2000 Гц) и повышенной частоты (до 1000 Гц).
ОБЛАСТЬ ПРИМЕНЕНИЯ
Трансформаторы получили широкое распространение, как в промышленности, так и в быту. Одной из основных областей их промышленного применения является передача электроэнергии на дальние расстояния и ее перераспределение.
Не менее известны сварочные (электротермические) трансформаторы. Как видно из названия, данный тип устройств применяется в электросварке и для подачи питания на электротермические установки. Также достаточно широкой областью применения трансформаторов является обеспечение электропитания различного оборудования.
В зависимости от назначения трансформаторы делят на:
Силовые.
Являются наиболее распространенным типом промышленного трансформатора. Применяются для повышения и понижения напряжения. Используется в линиях электропередач. По пути от электрогенерирующих мощностей до потребителя электроэнергия может несколько раз проходить через повышающие силовые трансформаторы, в зависимости от удалённости конкретного потребителя.
Перед подачей непосредственно на приборы потребления (станки, бытовые и осветительные приборы) электроэнергия претерпевает обратные преобразования, проходя через силовые понижающие трансформаторы.
Тока.
Выносные измерительные трансформаторы тока используются для обеспечения работоспособности цепей учета электроэнергии защиты энергетических линий и силовых автотрансформаторов. Они имеют различные размеры и эксплуатационные показатели. Могут размещаться в корпусах небольших приборов или являться отдельными, габаритными устройствами.
В зависимости от выполняемых функций различают следующие виды:
измерительные — подающее ток на приборы измерения и контроля;
защитные — подключаемые к защитным цепям;
промежуточные — используется для повторного преобразования.
Напряжения.
Они применяются для преобразования напряжения до нужных величин. Кроме того, такие устройства используются в цепях гальванической развязки и электро- радио- измерениях.
Тема.14-15 Электрические машины и двигателя
Сварочные машины и аппараты. При сварке постоянным током электрическая дуга питается от сварочных машин, имёющих в качестве источника тока сварочные генераторы или выпрямители, а при переменном токе от сварочных трансформаторов.
Сварочная машина для дуговой сварки на постоянном токе в качестве источника тока имеет сварочный генератор и электродвигатель, приводящий генератор во вращение, а также регулятор тока и другие механизмы. В ряде случаев генератор приводится во вращение двигателем внутреннего сгорания.
Сварочные генераторы по устройству и характеристикам отличаются от обычных генераторов, применяемых для силовых установок и освещения. Сварочный генератор должен обладать хорошими динамическими свойствами, т. е. обеспечивать получение крутопадающей характеристики (см. кривые 1 и 2, рис. 1). Такая форма внешней характеристики генератора обеспечивает взаимосвязь со статической характеристикой дуги (кривая 3, рис. 1). Кривая 2 в двух точках пересекает характеристику электрической дуги (кривая 3); в точке А происходит возбуждение дуги, а в точке А1 обеспечивается устойчивое горение дуги.
Длина дуги в процессе сварки не постоянна; постоянство силы тока обеспечивается источником с крутопадающей характеристикой.
Рис. 1. Внешняя характеристика генераторов и электрической дуги: 1 — генератора обычного тока; 2— сварочного генератора; 3— электрической дуги статическая; 4— электрической дуги падающая
При изменении длины дуги с L1 до L2 сила тока изменяется на величину ΔI1, при характеристике 2 и на ΔI2ΔI1 при падающей характеристике 4. Следовательно, устойчивость дуги будет меньше.
Большое распространение получили однопостовые сварочные генераторы с внешней падающей характеристикой. Наилучшими свойствами обладают генераторы с самовозбуждением, имеющие намагничивающую параллельную и размагничивающую последовательную обмотку.
Рис, 2. Схема (а) и общий вид (б) сварочного генератора: 1 — Корпус агрегата, 2 — пусковая кнопка: 3 — якорь; 4 — шейки; 5 — коллектор; 6 — рукоятка; 7 — башмак; 8 — подача тока во внешнюю цепь.
Принципиальная схема генератора приведена на рис. 2. В этом генераторе магнитный поток создается за счет двух обмоток возбуждения, из которых намагничивающая обмотка питается от главной и вспомогательной щеток генератора, а размагничивающая включена последовательно в сварочную цепь. Генератор можно включать на малые (120—350 А) и большие (320—600 А) токи.
Сварочный преобразователь ПС-500 состоит из сварочного генератора постоянного тока и трехфазного асинхронного электродвигателя А-72/4, соединенных между собой эластичной муфтой. Мощность генератора 28 кВт, величина тока 500 А, рабочее напряжение 40 В. Агрегат предназначен для питания одной дуги. При выполнении сварочных работ на новостройках, при монтаже или в полевых условиях, где нет электроэнергии, применяют передвижные сварочные агрегаты, состоящие из сварочного генератора постоянного тока и двигателя внутреннего сгорания. Генератор и двигатель устанавливают на общей раме и соединяют эластичной муфтой (рис. 2, б).
В больших сварочных цехах применяют централизованную многопостовую систему питания электрическим током.
При сварке переменным током в качестве сварочной машины применяют сварочные трансформаторы. Для регулирования сварочного тока л улучшения устойчивости горения дуги в цепь последовательно включают индуктивное сопротивление, называемое регулятором, реактивной катушкой или дросселем. Главное назначение регулятора — обеспечить получение падающей внешней характеристики сварочного аппарата и возможность регулировки силы сварочного тока.
В настоящее время выпускают сварочные аппараты переменного тока различных типов.
Рис. 3. Схема сварочных трансформаторов типа СТЭ-34: 1 — первичная обмотка; 2 — магнитопровод трансформатора; 3 — вторичная обмотка; I — регулируемый зазор; 5 — ярмо; 6 — обмотка дросселя; 7 — магнитопровод дросселя; 8 — электрическая дуга
Аппараты типа СТЭ-34 (рис. 3) состоят из понижающего трансформатора и отдельного регулятора тока. Первичная- обмотка трансформатора включается в сеть переменного тока (220, 380 и 500 В), а во вторичной обмотке индуктируется ток напряжением 55—60 В. Регулятор тока представляет собой катушку самоиндукции с железным сердечником, состоящим из неподвижной и подвижной частей. Обмотка включена последовательно в сварочную цепь. Между подвижными частями сердечника имеется воздушный зазор, который устанавливается вращением рукоятки регулятора.
Трансформаторы типа СТН со встроенными регуляторами состоят из общего магнитопровода с тремя обмотками: первичной, вторичной и реактивной. Взаимодействием обмоток создается основной магнитный поток. Магнитный поток, создаваемый реактивной обмоткой, имеет противоположное основному потоку направление, вследствие чего при сварке напряжение на дуге представляет собой разность напряжений вторичной обмотки трансформатора и реактивной катушки. Сварочный ток регулируется перемещением пакета, набранного из листового железа.
Трансформаторы типа СТН применяют для тока 500, 1000, 2000 А и используют для питания дуги при ручной или автоматической сварке. Трансформаторы со встроенными регуляторами применяют только как однопостовые электросварочные машины. В качестве многопостовых сварочных трансформаторов обычно используют трехфазные трансформаторы с вторичным фазовым напряжением при соединении вторичной обмотки звездой на 65—70 В. В этом случае каждый сварочный пост снабжают отдельным регулятором силы тока.
Мощность трансформатора должна соответствовать суммарной мощности сварочных постов с учетом коэффициента одновременности их работы.
Тема.16 Полупроводники: понятие и типы проводимости
По своей способности проводить электрический ток, полупроводники занимают промежуточное место между хорошими проводниками и диэлектриками. Проводимость этих материалов существенно меняется под влиянием внешних факторов. Такими факторами могут быть, например, температура или количество примесей. В данной статье мы будем рассматривать влияние примесей на проводимость кремния(Si), самого популярного полупроводника в производстве электронных компонентов.
Кристаллическая решетка кремния
В обычном состоянии, атомы кремния образуют кристаллическую решетку. На внешней электронной оболочке атома находятся четыре электрона. С их помощью, устанавливается ковалентная связь с четырьмя соседними атомами. Каждый электрон в такой связи принадлежит двум атомам одновременно. Таким образом, у каждого атома на внешней электронной оболочке находиться восемь электронов. В результате, поскольку последний уровень электронной оболочки оказывается завершенным, у атома очень трудно забрать его электроны и материал ведет себя как диэлектрик (не проводит электрический ток).
Легирование полупроводников
Для того чтобы повысить проводимость полупроводников, их специально загрязняют примесями – атомами химических элементов с другим значением валентности. Примеси с меньшим количеством валентных электронов, чем у полупроводника, называются акцепторами. Примеси с большей валентностью – донорами. Сам этот процесс называется легированиемполупроводников. Примерное соотношение — один атом примеси на миллион атомов полупроводника.
Типы проводимости полупроводников
1. Электронная проводимость
Добавим в полупроводник кремния пятивалентный атом мышьяка (As). Посредством четырех валентных электронов, мышьяк установит ковалентные связи c четырьмя соседними атомами кремния. Для пятого валентного электрона не останется пары, и он станет слабо связанным с атомом.
Под действием электромагнитного поля, такой электрон легко отрывается, и вовлекается в упорядоченное движение заряженных частиц (электрический ток). Атом, потерявший электрон, превращается в положительно заряженный ион с наличием свободной вакансии — дырки.
Несмотря на присутствие дырок в полупроводнике кремния с примесью мышьяка, основными носителями свободного заряда являются электроны. Такая проводимость называется электронной, а полупроводник с электронной проводимостью — полупроводником N-типа.
2. Дырочная проводимость
Введем в кристалл кремния трехвалентный атом индия (In). Индий установит ковалентные связи лишь с тремя соседними атомами кремния. Для четвертого «соседа», у индия не хватает одного электрона. Этот недостающий электрон может быть захвачен атомом индия из ковалентной связи соседних атомов кремния.
Атом индия превратиться в негативно заряженный ион, а в ковалентной связи соседних атомов образуется вакансия (дырка). В свою очередь, на это место может перескочить электрон из соседней ковалентной связи. В результате получается хаотическое блуждание дырок по кристаллу.
Если поместить полупроводник в электромагнитное поле, движение дырок станет упорядоченным, т.е. возникнет электрический ток. Таким образом, обеспечивается дырочная проводимость. Полупроводник с дырочной проводимостью называется полупроводником P-типа.
PN–переход
Соединив вместе материалы P-типа и N-типа, на их стыке мы получим область электронно-дырочного перехода (PN -перехода). Происходящие внутри PN-перехода физические процессы между электронами дырками, легли в основу принципа работы полупроводниковых приборов
Тема.17 Электрические станции
Сварочная электростанция - это генератор электрического тока и сварочный аппарат в одном устройстве. Совмещенные генератор и сварочный аппарат уже сопряжены по необходимым параметрам и обеспечивают бесперебойную работу. Кроме того, такая мини электростанция, в основном, имеет в конструкции дополнительную розетку для параллельного электропитания.
Параметры рабочих характеристик определяют типы сварочных генераторов. Количество таких характеристик велико, но есть несколько основных. Разделение происходит по потребляемому топливу и его расходу, типу и методу сварки, вырабатываемой мощности, весу и габаритам, времени бесперебойной работы, уровню шума и типу запуска.
Давайте рассмотрим более детально классификацию сварочных генераторов.
Классификация по типу двигателя
Бензиновые электрогенераторы относят к недорогим агрегатам с невысокой мощностью и предназначенных, как правило, для работы при незначительных нагрузках. Они имеют более качественные показатели электротока, что соответственно в результате влияет качество сварочных работ.
Дизельные генераторы обладают повышенной мощностью, повышенной производительностью и выносливостью, но в тоже время имеют большие габаритные размеры и массу. К слову дизельные сварочные электростанции менее затратны при эксплуатации. Дизельные двигатели в свою очередь делятся на четырех- и двухтактные. Первые более шумные и менее выносливые, в то врем как вторые имеют большой ресурс и увеличенную мощность.
Классификация по типу сварки
Генераторы с трансформатором, у которых на выходе переменный ток сварки. Данные агрегаты наиболее дешевые и доступны в работе. Такие сварочные электростанции дают не самые высокие показатели качества сварки, а потому ограничивают область их применения.
Генераторы с выпрямителем, у которых на выходе постоянный ток сварки. Отличное качество сварки, а также возможность осуществлять соединение не только металлов черных марок, но и легированные, дает особую популярность и распространенность таких агрегатов.
Инверторные сварочные электростанции имеют микропроцессорное управление и электронную схему, что позволяет выполнять практически любые виды сварки. А небольшой вес и комфортность работы делают такие аппараты популярными, даже несмотря на высокую цену.
Бензиновые сварочные электростанции
Классификация по методам сварки
Обычная сварка электрической дугой с использованием электродов необходимого диаметра.
Ручная аргонодуговая сварка в среде инертного газа различными электродами.
Механизированная сварка специальными электродами в среде инертного газа.
Автоматизированная сварка специальными электродами и применением специального флюса.
Классификация по силе сварочного тока
до 200 А (обычно бытовые агрегаты).
до 300 А (полупрофессиональные агрегаты).
300 А и более (профессиональные сварочные агрегаты).
Классификация по габаритам и транспортабельности
Малогабаритные переносные.
Среднегабаритные на специальных лафетах.
Крупногабаритные на лафетах или стационарные.
Классификация по типу запусков
Ручной — используется на сварных электростанциях малой мощности.
Электрический — от аккумулятора, как правило дублируется более надежным ручным. Устанавливается на среднемощных агрегатах.
Дизельные сварочные электростанции
Для сравнения приведем разброс основных характеристик сварочных электростанций.
Бензиновые имеют массу от 50 до 100 кг, в то врем как дизельные от 100 до тонны. Мощность первых в пределах 4-12 кВт, а вторых 6-16 кВт, некоторые стационарные имеют мощность до 80 кВт. Соответственно и объем топливного бака у первых всего 4-25 литров, в то врем как у дизельных 12-65 литров. Связано это с особенностью работы, так как на холостом ходу они работаю на уровне 40% своей мощности. Максимальная сила сварочного тока у бензиновых генераторов составляет 160-300 А, дизельные вырабатывают значительно больший ток: 160-520 А. Это в свою очередь обуславливает и выбор диаметра используемых электродов. Бензиновые агрегаты работают с электродами максимального диаметра 3-5 мм, а дизельные – 4-8 мм.
Делаем выбор
Сварочная электростанция – это в первую очередь это бескомпромиссное решение задач связанных с проведением сварочных работ на местности с отсутствием полного доступа к источникам электропитания или с непостоянным, или некачественным электроснабжением. Мобильность, комфортность и моментальную готовность агрегата к работе тоже дают преимущество перед обычным комплектом из миниэлектростанции и сварочного аппарата. Выбрав необходимый тип сварочного генератора, вы обретете огромную широту его применения от машиностроения, вагоностроения, судостроения, автосервисов, выполнения всевозможных ремонтных и строительных работ и для бытовых нужд.
Компания «Город Инструмента» предлагает сбалансированный выбор производителей, а наши консультанты помогут остановиться на определенной марке и выбрать подходящую модель сварочной электростанции, учитывая ваши критерии, пожелания, условия эксплуатации и производственные потребности.
Тема18 Электроэнергия: влияние на среду
Энергетика – один из источников неблагоприятного воздействия на окружающую среду и человека. Краткая экологическая характеристика основных объектов электроэнергетики, на базе которых может осуществляться ее развитие, свидетельствует о том, что все они оказывают то или иное отрицательное воздействие на окружающую среду. Практически нет объектов, которые совсем не влияют на окружающую среду.
Энергетика влияет на атмосферу (потребление кислорода, выбросы газов, влаги и твердых частиц), гидросферу (потребление воды, создание искусственных водохранилищ, сбросы загрязненных и нагретых вод, жидких отходов) и на литосферу (потребление ископаемых топлив, изменение ландшафта, выбросы токсичных веществ).
В то же время ни в коем случае нельзя считать все объекты электроэнергетики экологически равноценными. Наибольшее число отрицательных воздействий связано с развитием и эксплуатацией ТЭС.
Тепловые электростанции, сжигающие органические виды топлива, неблагоприятно влияют практически на все сферы окружающей среды и подвергают природу всем рассмотренным видам воздействий, включая выбросы радиоактивных веществ в составе летучей золы дымовых газов, которые по оценкам ряда специалистов превышают объем радиационных выбросов АЭС при их нормальной эксплуатации. Радиоактивные вещества, содержащиеся в первичном топливе, выносятся за пределы ТЭС с твердыми частицами (золой) и рассеиваются с дымовыми газами на огромной территории.
Отрицательное воздействие ТЭС усугубляется тем, что их работа должна обеспечиваться постоянной добычей топлива (топливная база), сопровождаемой дополнительными отрицательными воздействиями на окружающую среду: загрязнением воздушного бассейна, воды и земли; расходом земельных и водных ресурсов, истощением невозобновляемых запасов топлива (природных ископаемых ресурсов).
Загрязнение природной среды происходит также при транспортировании топлива, как в виде его прямых потерь, так и в результате расхода энергоресурсов на его перевозку, которая в среднем по территории России производится на расстоянии около 800 км.
Общая сумма позиций, по которым определяется отрицательное воздействие объектов электроэнергетики на окружающую среду, оказалась наибольшей для ТЭС, использующих органическое топливо.
По такой качественной оценке воздействия на окружающую среду на втором месте находятся атомные электростанции с их топливной базой. Среди факторов неблагоприятного воздействия АЭС такие грозные, как радиационная опасность.
Среди большого числа загрязнителей воздуха (более 200) выделяются пять основных, на долю которых приходится 90-95 % валового выброса вредных веществ в различных регионах страны. К ним относятся: твердые частицы (пыль, зола); оксиды серы; оксиды азота; оксиды углерода; углеводороды. В электроэнергетике к основным загрязняющим атмосферу веществам относятся три первых. Выбросы электроэнергетики достигают 1/3 общего количества вредных веществ, поступающих в атмосферу от стационарных источников.
Количество вредных веществ, выбрасываемых в атмосферу электростанциями за 10-летний период заметно снизилось, хотя выработка электроэнергии за тот же период возросла на 27 %. Это снижение обеспечено за счет изменения структуры генерирующих мощностей, совершенствования систем золоочистки, увеличения доли используемого природного газа, уменьшения количества сжигаемого на электростанциях высокосернистого мазута и снижения средней сернистости углей.
По уровню опасности основные выбросы электростанций относятся к III классу, т.е. не являются самыми опасными. Наряду с рассмотренными выше основными загрязняющими атмосферу веществами в дымовых газах электростанций имеется некоторое количество еще более вредных, в том числе канцерогенных, веществ, относящихся к I классу опасности. Установлено, что существенные количества канцерогенных веществ образуются при слоевом сжигании топлива. Сжигание же топлива в пылеугольных топках снижает количество выбросов канцерогенных веществ на четыре порядка. Бензапирен и другие канцерогенные вещества хоть и присутствуют в продуктах сгорания электростанций, но в таких небольших дозах, что определяют не более 3-4 % токсичности продуктов сгорания мощных ГРЭС.
Строительство крупных ТЭС, сжигающих твердое топливо в пылеугольных топках или природный газ, способно существенным образом улучшить канцерогенную обстановку в населенных пунктах за счет отказа от большого числа мелких котельных, в выбросах которых на четыре порядка больше канцерогенных веществ, чем у крупных электростанций. Тем более что и осуществляются эти выбросы через низкие трубы, не способствующие их достаточному рассеиванию.
При сгорании в топках котлов электростанций органического топлива образуются твердые и газообразные вредные вещества (так называемые «отходящие»), транспортируемые в составе дымовых газов по газоходам котла в дымовую трубу. Часть «отходящих» вредных компонентов поглощается другими составляющими дымовых газов (например, оксиды серы частично поглощаются золой) в котле и в процессе движения по газоходам. На выходе из дымовой трубы они улавливаются специальными устройствами, например золоуловителями. Все, что не поглощено и не уловлено, выбрасывается в атмосферу. Эти не уловленные и не поглощенные вредные вещества называются «вредными выбросами» или просто «выбросами».
С дымовыми газами ТЭС в атмосферу поступает большое количество различных вредных веществ. Самая большая доля их приходится на золу (твердые частицы), оксиды серы и азота, выбросы которых нормируются и рассчитываются на перспективу.
Другие выбросы (СО и СО2) не учитываются и не контролируются, т. к. в условиях нормальной эксплуатации монооксид углерода в выбросах ТЭС отсутствует. В связи с этим выбросы монооксида углерода не учитываются, как и выбросы диоксида СО2, объем которого очень велик. Этот газ не токсичен и в природном цикле служит источником получения кислорода в процессе фотосинтеза растений.
Ученые ряда стран отмечают нарастание концентрации СО2 в атмосферном воздухе, что, по-видимому, является результатом увеличения его выброса в связи с сжиганием все возрастающего количества органического топлива в мире, в том числе и на электростанциях, а также сокращения площади лесных массивов из-за интенсивной вырубки лесов во всех регионах Земли, и особенно в бассейне р. Амазонки, леса которого по праву считаются легкими планеты. Повышение концентрации СО2 в атмосфере планеты способно оказать глобальное влияние на климат планеты, создавая так называемый «парниковый эффект», ведущий к увеличению средней температуры воздуха, таянию ледников, повышению уровня мирового океана, затоплению обширных прибрежных районов Земли и другим неблагоприятным воздействиям.

Вебинар для учителей

🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨



