


Россия,


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Была в сети 07.01.2026 04:02

Петрова Екатерина Александровна
 2 615
 27 848

Местоположение
Специализация
Дипломная работа
Категория:
Прочее
16.05.2018 11:41

Просмотр содержимого документа
«Дипломная работа»
ДИПЛОМНАЯ РАБОТА
Тема: технологический процесс сварки опоры из стали Ст3 покрытыми электродами, полуавтоматической и газовой сваркой.
Профессия:электрогазосварщик; сварщик на автоматических и полуавтоматических машинах.
Феодосия 2011 г.
СОДЕРЖАНИЕ
Введение.
Раздел I. Общая часть.
1.1.Характеристика материала конструкци
1.2.Требования к сборке конструкции под сварку.
Раздел II. Специальная часть.
2.1.1.Технология ручной дуговой сварки покрытыми
электродами данной конструкции.
2.1.2.Основные характеристики сварочных материалов,
оборудования и приспособлений.
2.1.3.Выбор режима сварки.
2.1.4.Техника ручной дуговой сварки покрытыми электродами.
2.2.1.Технология газовой сварки данной конструкции.
2.2.2.Основные характеристики сварочных материалов,
оборудования и приспособлений.
2.2.3.Выбор режима сварки.
2.2.4. Техника газовой сварки.
2.3.1.Технология полуавтоматической сварки в защитном
газе данной конструкции.
2.3.2.Основные характеристики сварочных материалов,
оборудования и приспособлений.
2.3.3.Выбор режима сварки.
2.3.4.Техника полуавтоматической сварки в защитном газе.
2.4.Визуальный контроль качества, возможные дефекты и
способы их исправления.
Раздел III . Охрана труда.
Мероприятия по технике безопасности, электробезопасости и
пожаробезопасности на рабочем месте сварщика.
Введение
История развития сварки.
Электрическая дуга впервые была открыта в 1802 г. профессором физики Санкт-Петербургской медико-хирургической академии В.В.Петровым. Описывая явления электрической дуги в книге под названием «Известия о гальвани-вольтовских опытах», профессор В.В. Петров указал на возможность использования электрической дуги для электроосвещения и плавления металлов. А в 1882 г. русский изобретатель Н. Н. Бенардос применил электрическую дугу для соединения металлов, в 1885 г. он получил патент под названием «Способ соединения и разъединения металлов непосредственным действием электрического тока», используя для этого дугу, горящую между угольным электродом и металлом и питаемую электрической энергией от аккумуляторной батареи. Русский инженер-металлург и изобретатель Н. Г. Славянов в 1888 г. разработал способ сварки металлическим электродом, в 1891 г. он получил два патента под названием «Способ и аппараты для электрической отливки металлов» и «Способ электрического уплотнения металлических отливок». Н. Н. Бенардос предложил различные способы сварки наклонными металлическими электродами и устройства, в которых подача электрода в зону дуги выполнялась за счет давления пружины. Он также разработал разнообразные виды автоматических устройств для сварки угольным и металлическим электродами, являющимися прообразами современных сварочных автоматов и полуавтоматов. Оригинальное приспособление для автоматического регулирования длины дуги с помощью соленоида, предложенное Н. Н. Бенардосом, в 1900 г. экспонировалось на Парижской всемирной выставке. Однако низкий уровень развития техники в России тех лет не позволял использовать и широко развивать столь гениальные идеи В. В. Петрова, Н. Н. Бенардоса и Н. Г. Славянова.
В 20-х годах нашего столетия дуговую сварку начинают внедрять при ремонте локомобилей и котлов. Например, дуговая сварка в это время применялась в Московских, Ленинградских, Ярославских, Читинских и других железнодорожных мастерских при использовании импортного и собственного сварочного оборудования, однако собственное оборудование было кустарного изготовления, а присадочным материалом служили голые электроды с ионизирующим покрытием.
В годы первых пятилеток разработка сварочного оборудования и передовой по тому времени технологии сварки способствовали успешному строительству гигантских строек: Днепрогэса, Магнитки, Уралмашзавода и других важнейших объектов страны. Развитие сварки позволило в годы Великой Отечественной войны быстро организовать производство самолетов, танков, орудий и других видов вооружения на заводах Урала и Сибири.
В настоящее время сварочное производство является самостоятельной отраслью машиностроительной промышленности и для его дальнейшего развития требуется решение целого ряда вопросов, таких, как разработка новых сварочных машин, аппаратов и материалов.
Выдающуюся роль в теоретической разработке сварочных процессов сыграли видные советские ученые К. В. Любавский, К. К. Хренов, Г. А. Николаев, Н. О. Окерблом, Н. Н. Рыкалин, Е. О. Патон, В. П. Никитин и др. Головной организацией в СССР по сварке является институт электросварки им. Е. О. Патона, который координирует деятельность всех институтов и промышленных предприятий нашей страны в области сварочного производства.
Раздел I
Общая часть
1.1Характеристика материала конструкции
Сталь — это сплав железа с углеродом и другими элементами. В зависимости от химического состава сталь бывает углеродистая и легированная. Углеродистая сталь делится на низкоуглеродистую (содержание углерода до 0,25%), среднеуглеродистую (от 0,25 до 0,6%С) и высокоуглеродистую (от 0,6 до 2,0%С). Сталь, в составе которой кроме углерода имеются легирующие компоненты (хром, никель, вольфрам, ванадий и т. д.), называется легированной. Различают легированные стали: низколегированные (суммарное содержание легирующих компонентов, кроме углерода, менее 2,5%), среднелегированные (от 2,5 до 10%), высоколегированные (более 10%). Легирующие компоненты, вводимые в состав сталей, улучшают их качество: повышаются механические свойства, снижается порог хладноломкости, в результате чего создается возможность снизить массу конструкций.
По микроструктуре различают стали перлитного, мартенситного, аустенитного, ферритного и карбидного классов.
По способу производства различают стали:
А) обыкновенного качества;
Б) качественная;
В) высококачественная.
По назначению стали бывают строительные, машиностроительные (конструкционные), инструментальные и стали с особыми физическими свойствами.
Свариваемость сталей.
Рассмотренные выше стали имеют хорошую свариваемость. Технология ручной дуговой сварки таких сталей должна обеспечивать конкретный комплекс требований, к которым прежде всего относятся:
-обеспечение надежности и долговечности конструкций и особенно из термически упрочняемых сталей, как правило, используемых при изготовлении ответственных конструкций;
-обеспечение равнопрочное™ сварного соединения с основным металлом и отсутствие дефектов в сварном шве, поэтому механические свойства металла шва и околошовной зоны должны быть не ниже нижнего предела соответствующих свойств основного металла.
Химический состав основного металла
| Металл | Содержание элементов, % | ||
| С | Si | Мп | |
| Основной типа СтЗ
| 0,14—0,22
| 0,05—0,30
| 0,40—0,45
|
Сталь Ст3 относится к 1-ой группе свариваемости, поэтому опору можно изготавливать без ограничений различными видами сварки.
1.2Требования к сборке под сварку
Подготовка металла под сварку.
Подготовка металла под сварку заключается в правке, очистке, разметке, резке и сборке.
Правкой устраняют деформацию прокатной стали. Листовой и сортовой металл правят в холодном состоянии на листоправйльных и углоправйльных вальцах и прессах. Сильно деформированный металл правят в горячем состоянии.
Перенос размеров детали в натуральную величину с чертежа на металл называют разметкой. При этом пользуются инструментом: рулеткой, линейкой, угольником и чертилкой. Проще и быстрее разметка выполняется шаблоном, изготовляемым из тонкого металлического листа. При разметке заготовок учитывается укорачивание их в процессе сварки конструкции. Поэтому предусматривается припуск из расчета 1 мм на каждый поперечный стык и 0,1—0,2 мм на 1 м продольного шва.
При подготовке деталей к сварке применяют преимущественно термическую резку. Механическую резку целесообразно выполнять при заготовке однотипных деталей, главным образом с прямоугольным сечением. Часто кислородную резку, особенно машинную, сочетают со снятием угла скоса кромок. После термической резки иногда проводят механическую обработку по кромкам для удаления науглероженного металла.
При зготовлении опоры лучше использовать механическую разделку, так как при ней не будет необходимости в дополнительной зачистки кромок и последующей их обработки.
Подготовка кромок под сварку.
Перед сборкой под сварку требуется в соответствии с ГОСТом подготовить кромки свариваемых деталей.
При сварке покрытыми электродами форма подготовка кромок выполняется ГОСТ 5264-80. При полуавтоматической сварке в защитном газе плавящимся электродом разделка кромок производится в соответствии с ГОСТ 14771-76.
Исходя из особенностей сварки конструкции обозначение сварного соединения по ГОСТу принимаем Т7 с катетом 4мм для всех швов изготовляемой конструкции (тавровое соединение шов двусторонний со скосом одной кромки).
К элементам геометрической формы подготовки кромок под сварку {см. карт.) относятся угол разделки кромок a, притупление кромок S, длина скоса листа L при наличии разности толщин металла, смещение кромок относительно друг друга б, зазор между стыкуемыми кромками а; геометрические размеры шва: в-ширина шва,
h-высота шва, К-катет шва.


Угол разделки кромок выполняется при толщине металла более 3 мм (при сварке алюминия и его сплавов более 4мм), поскольку ее отсутствие (разделки кромок) может привести к непровару по сечению сварного соединения, а также к перегреву и пережогу металла; при отсутствии разделки кромок для обеспечения провара электросварщик должен увеличивать величину сварочного тока.
Сборка деталей под сварку.
Трудоемкость сборки деталей под сварку составляет около 30% от общей трудоемкости изготовления изделия. Она зависит от ряда условий (серийности производства, типа изделий и др.). Для уменьшения времени сборки, а также для повышения ее точности применяют различные приспособления. Приспособления могут быть предназначены только для сборки деталей под сварку или только для сварки уже собранного изделия (например, для выполнения швов в изделии только в нижнем положении) или пользуются комбинированными сборочно-сварочными приспособлениями.
Основным назначением сборочного оборудования является фиксация и закрепление собираемого сварного узла в заданном положении. Для этой цели применяются специальные узлы и установки. Установочные и закрепляющие элементы сборочного оборудования. К первым относятся упоры, опоры, призмы, фиксаторы, шаблоны и домкраты.Закрепляющими элементами являются прижимы, которые могут быть ручными и механизированными. В качестве привода механизированных прижимов чаще всего применяются пневматические и гидравлические системы. В некоторых случаях прижим объединяют с упором или фиксатором и выполняют в виде комплексного узла. Установочные и зажимные элементы могут быть съемными и регулируемыми. Из отдельных элементов могут быть собраны приспособления и установки, в частности кондукторы и стенды. Указанные установки применяют для сборки плосколистовых и коробчатых конструкций, а также цилиндрических обечаек. При сборке осуществляют следующие операции; устанавливают все необходимые элементы конструкции на соответствующих местах с заданными зазорами и закрепляют их, совмещают кромки свариваемых элементов, при необходимости производят прихватки. В результате получают конструкцию, готовую для сварки. Для обеспечения необходимой точности сборки, сокращения времени на разметку и проверку собранной конструкции, а также облегчения процесса сварки (возможность выполнения швов в нижнем положении) целесообразно использовать при изготовлении фундамента под механизм специального кондуктора.
На рисунке показаны различные виды сборочно-сварочных приспособлений.
 Рис. 1. Упоры и опоры: а - постоянный упор; б - съемный упор; в - откидной упор, г - поворотный упор; д - регулируемая опора; е - регулируемая призма.
Изделия чаще всего собирают на сварочных прихватках. Сварочные прихватки представляют собой неполноценные короткие швы с поперечным сечением до 1/3 сечения полного шва. Длина прихватки от 20 до 100 мм в зависимости от толщины свариваемых листов и длины шва; расстояние между прихватками в зависимости от различных условий достигает 1м. Прихватки придают изделию жесткость и препятствуют перемещению деталей, что может привести к трещинам в прихватках при их охлаждении. Чем больше толщина свариваемых листов, тем больше растягивающая усадочная сила в прихватках и больше возможность образования трещин. Поэтому сборку на сварочных прихватках применяют для конструкций из листов небольшой толщины (до 6 — 8 мм). При значительной толщине листов необходимо обеспечить податливость деталей и сборку изделия выполняют на механических приспособлениях. После того как фундамент собран его надо установить в кантователь (устройство, облегчающее установку собранной конструкции в удобноу для сварки положение) для последующей обварки.Точность сборки проверяют с помощью специального инструмента.
.
 Рис.Инструмент для проверки качества сборки: а-угла разделки кромки, б-прямого угла, в-смещения листов, г-зазора между листами при сварке внахлестку, д-зазора при сварке втавр и встык.
Сборка опоры будет выполняться на прихватках.
Раздел II
Специальная часть
2.1.1.Технология ручной дуговой сварки покрытыми электродами
При ручной дуговой сварке покрытыми металлическими электродами, сварочная дуга горит с электрода на изделие, оплавляя кромки свариваемого изделия и расплавляя металл электродного стержня и покрытие электрода (рисунок). Кристаллизация основного металла и металла электродного стержня образует сварной шов.

Достоинства способа:
Простота оборудования;
Возможность сварки во всех пространственных положениях;
Возможность сварки в труднодоступных местах;
Быстрый, по времени переход от одного вида материала к другому;
Большая номенклатура свариваемых металлов.
Недостатки способа:
Большие материальные и временные затраты на подготовку сварщика;
Качество сварного соединения и его свойства во многом определяются субъективным фактором; низкая производительность (пропорциональна сварочному току, увеличение сварочного тока приводит к разрушению электродного покрытия); Вредные и тяжёлые условия труда.
Рациональные области применения:
Сварка на монтаже; Сварка непротяжённых швов.
2.1.2.Основные характеристики сварочных материалов, оборудования и приспособлений.
Электроды для ручной дуговой сварки.
В настоящее время в нашей стране для сварки углеродистых и легированных конструкционных сталей применяют электроды по ГОСТу 9467-60, в основу которого положены механические свойства наплавленного металла или сварного соединения, выполняемых электродом. Кроме того, ограничивается содержание серы и фосфора в наплавленном металле.
Тип электрода обозначается буквой Э; следующее за буквой число обозначает нижнее значение предела прочности. ГОСТ предусматривает типы электродов от Э34 до Э145; если после числа следует буква А, то это означает, что электрод обеспечивает повышенные значения пластических свойств наплавленного металла или сварного соединения.Электрод типа Э34 дает наименьшую прочность и малую пластичность металла и относится к электродам с тонким стабилизирующим покрытием, допускается только в производстве менее ответственных сварных конструкций; Э42 и Э46 пригодны для ответственных конструкций из углеродистых сталей, Э50 и Э55 - для среднеуглеродистых и низколегированных сталей; Э60, Э70, Э85, Э100, Э125 и Э145 - для легированных сталей повышенной прочности, причем для типов Э85-Э145 сварное соединение после сварки проходит термическую обработку. Типы Э34-Э70 имеют стержень из проволоки Св-08; Э85-Э145 - из легированной проволоки.Электрод одного и того же типа можно получить с различными покрытиями, придающими электроду существенные технологические особенности, не отмеченные в ГОСТе, поэтому сохраняется еще марка электродов, устанавливаемая изготовителем электродов и вносимая в паспорт электрода. Обозначения марок совершенно произвольны, и марка может отличаться, например, лишь количеством наносимого покрытия при том же составе.
Все электроды для ручной сварки можно разделить на следующие группы:
«В» - для сварки высоколегированных сталей с особыми свойствами - 49 типов;
«Л» - для сварки легированных конструкционных сталей с временным сопротивлением разрыву свыше 600 МПа - пять типов (Э70, Э85, Э100, Э125, Э150);
«Т» - для сварки легированных теплоустойчивых сталей - девять типов;
«У» - для сварки углеродистых и низколегированных конструкционных сталей с временным сопротивлением разрыву до 600 МПа
«Н» - для наплавки поверхностных слоев с особыми свойствами — 44 типа.
Цифры в обозначениях электродов для сварки конструкционных сталей означают гарантируемый предел прочности металла шва.
Выпускаемые промышленным способом электроды в зависимости от допустимого пространственного положения сварки могут делиться на четыре группы:
электроды, которыми можно варить во всех положениях шва;
электроды, предназначенные для всех положений, кроме вертикального сверху вниз; для нижнего, горизонтального на вертикальной плоскости и вертикального снизу вверх;
для нижнего и нижнего в лодочку.
На основе химического состава покрытия проведена классификация качественных электродных покрытий:рутиловые, основные, целлюлозные, кислые и со смешанным покрытием.
Электроды для ручной дуговой сварки изготавливают в виде стержней, выполненных из холоднотянутой калиброванной сварочной проволоки, на которую методом опрессовки под давлением наносят слой защитного покрытия. Роль покрытия заключается в металлургической обработке сварочной ванны, защите ее от атмосферного воздействия и обеспечении более устойчивого горения дуги.
В состав покрытия входят следующие элементы:
-стабилизирующие- вещества обеспечивающие устойчивый процесс горения дуги; шлакообразующие- вокруг сварочной ванны создается защитная шлаковая пленка, препятствующая окислительным процессам;
-газообразующие- дополнительная защита сварочной ванны за счет выделенных газов, образующих защитную оболочку;
-легирующие элементы и раскислители- наполнение сварочной ванны легирующими элементами, придавая металлу нужный состав и восстанавление металлов из образовавшихся в сварочной ванне окислов;
-связующие-придание покрытию, созданному из порошковых материалов монолитность;
-формовочные добавки — вещества, придающие покрытию лучшие пластические свойства.
С целью повышения производительности сварки в покрытия добавляют железный порошок, содержание которого может достигать до 60% массы покрытия.
Для сварки нашей конструкции возьмем электроды марки МР-3, так как они позволяют вести сварку на постоянном и переменном токе, что облегчает выбор сварочного оборудования.
| Электроды МР–3. Технические характеристики. | |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| |||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

Сварочное оборудование.
Устройство сварочного трансформатора.
Сварочный трансформатор преобразует переменный ток одного напряжения в переменный ток другого напряжения той же частоты и служит для питания сварочной дуги. Трансформатор имеет стальной сердечник (магнитопровод) и две изолированные обмотки. Обмотка, подключенная к сети, называется первичной, а обмотка, подключенная к электрододержателю и свариваемому изделию – вторичной-2. Для надежного зажигания дуги вторичное напряжение сварочных трансформаторов должно быть не менее 60 — 65 В; напряжение дуги при ручной сварке обычно не превышает 20 — 30 В.Трансформатор имеет винт с рукояткою для перемещения подвижной обмотки (см.рисунок).Сварочный ток регулируют изменением расстояния между первичной и вторичной обмотками.
Устройство сварочного выпрямителя.
Свойство некоторых материалов пропускать электрический ток в одном направлении используется в сварочной технике для преобразования переменного тока в пульсирующий постоянный ток. Материалами выпрямительного элемента (вентиля) служат селен и кремний. Сварочные выпрямители выполняют в большинстве случаев по трехфазной схеме, преимущества которой заключаются в большом числе пульсаций напряжения более равномерной загрузке трехфазной сети.
Одним из распространенных является сварочный выпрямитель ВД-306. Он состоит из понижающего трехфазного трансформатора с подвижной обмоткой, блока вентилей и устройства, регулирующего сварочный ток. Трансформатор выпрямителя имеет два диапазона регулирования сварочного тока: малых токов — при включении обмоток трансформатора звездой и больших токов — при включении треугольником. Первичная обмотка сварочного трансформатора выпрямителя ВД-306 подвижная, катушки вторичной обмотки закреплены в верхней части сердечника. Сварочный выпрямитель имеет три панели с зажимами для присоединения к ним электрических проводов. Две из них предназначены для подключения проводов сети и сварочных проводов, третья — для переключения диапазонов сварочного тока.
Сварка пульсирующим постоянным током может производиться на прямой и обратной полярности. При прямой полярности изделие присоединяется к зажиму «+» выпрямителя, а электрод — к зажиму «-»; при обратной полярности и наоборот.
Включение сварочного выпрямителя ВД-306 осуществляется пакетным выключателем ПВ.
На рисунке показана типовая схема выпрямителя.
 1,2,3,4,5,6-выпрямительные элементы.
Устройство сварочного преобразователя
Сварочный преобразователь состоит из сварочного генератора постоянного тока и приводного электродвигателя, размещенных обычно в общем корпусе и на общем валу. Приводной электродвигатель преобразует электрическую энергию переменного тока в механическую, а сварочный генератор преобразует механическую энергию постоянного тока в электрическую энергию постоянного тока, питающую сварочную дугу. Для вращения генератора в сварочных генераторах применяется трехфазный асинхронный электродвигатель. Сварочный генератор постоянного тока состоит из статора с магнитными полюсами и якоря с обмоткой и коллектором. Регулирование сварочного тока производится реостатом, включенным в обмотку магнитных полюсов.
Принадлежности и инструмент сварщика.
Для зажатия электрода и подвода к нему сварочного тока служит электрододержатель. Более совершенными являются электрододержатели с пружинами; применяют также винтовые, пластинчатые, вилочные и другие типы электрододержателей.
Согласно ГОСТ 14651—78Е, электрододержатели выпускают трех типов в зависимости от силы сварочного тока: I типа—для тока 125 А; II типа—125 —315 А; III типа — 315 —500 А. Во всех типах электрододержатель должен выдерживать без ремонта 8000 зажимов электродов. Время смены электрода не должно превышать 4 с.
Щитки изготовляют согласно ГОСТ 12.4.035 — 78 из легких и несгораемых материалов (спецпластмасс). Масса ручного щитка не должна превышать 0,48 кг, на-головного — 0,50 кг.
Защитные стекла (светофильтры) предназначены для защиты глаз и кожи лица от лучей дуги, брызг металла и шлака. ГОСТ 12.4.080-79 предусматривает 13 классов (номеров) светофильтров при сварке на токах от 5 до 1000 А..Номер светофильтра подбирают в зависимости от тока, состава свариваемого металла, вида дуговой сварки, различаемой способом защиты сварочной ванны от действия газов воздуха и индивидуальных особенностей зрения сварщика. Сварка покрытыми электродами при токе 100 А выполняется со светофильтром С5; 200 А-С6; 300 А-С7; 400 А-С8; 500-600 А-С9 и т. д. При сварке плавящимся электродом тяжелых металлов в инертном газе пользуются светофильтром на номер меньше, а легких металлов — на номер больше по сравнению со светофильтром при сварке покрытыми электродами. Шланговая сварка в СО2 при токе 50 — 100 А выполняется со светофильтром С1; 100—150 А— С2; 150-250 А-СЗ; 250-300 А-С4; 300-400 А-С5 и т. д.
Размер светофильтра 52 х 102 мм. Светофильтр вставляют в рамку щитка, защищают от брызг снару жи обычным оконным стеклом. Прозрачное стекло меняют по мере загрязнения.
Кабели и сварочные провода служат для подвода тока от источника питания к электрододержателю и изделию. Электро до держатели присоединяют к гибкому с медными жилами кабелю ПРГД или ПРГДО (ГОСТ 6731-77 Е).
Сечения медных проводов (жил) выбирают по установленным нормативам для электротехнических установок 5 — 2 А/мм2 при токах 100-300 А.
Одежда сварщика (костюм и халат) шьется из брезентовой парусины, иногда из специальной (пленочной) ткани. Брюки надевают поверх обуви для предохранения ног от ожогов горячими огарками, образующимися при смене электродов, и брызгами металла. Одежда из прорезиненного материала не применяется, так как легко прожигается нагретыми частицами металла. Все сварщики должны пользоваться брезентовыми рукавицами. При выполнении сварочных работ внутри замкнутых сосудов (котлов, емкостей, резервуаров и др.) сварщиков обеспечивают резиновыми ковриками, галошами, особыми наколенниками, подлокотниками и деревянными подставками.
Инструмент сварщика: стальная щетка для зачистки кромок перед сваркой- и для удаления с поверхности швов остатков шлака; молоток-шлакоотделитель для удаления шлаковой корки, особенно с угловых швов или швов, расположенных в узкой, глубокой разделке между кромками, зубило, набор шаблонов для проверки размеров швов или для этой же цели универсальный измеритель швов (см. рис.); стальное клеймо для швов; стальная линейка; отвес; угольник; чертилка, а также ящик для хранения и переноски инструмента.
Сварку покрытыми электродами можно производить на постоянном и переменном токе. Использование выпрямителей предпочтительней из-за их более высокого КПД, меньших потерь энергии при холостом ходе, бесшумности работы, более широких пределах регулирования сварочного тока и напряжения, меньшей массы чем у преобразователя, а горение дуги на постоянном токе стабильнее чем на переменном. Поэтому в качестве источника питания для сварки опоры берем универсальный сварочный выпрямитель с жесткой и крутопадающей вольтамперной характеристикой, позволяющий производить сварку как покрытыми электродами, так и полуавтоматом.
Сварочный аппарат постоянного тока ВДУ-506С.
| Характеристики | ММА | МИГ/МАГ |
| Напряжение | 3x380 В | |
| Частота | 50 Гц | |
| Номинальный сварочный ток | 390 А (100%) 500 А (60%) | |
| Пределы регулирования сварочного тока | 50-500 А | 60-500 А |
| Напряжение холостого хода | 85 В | |
| Номинальное рабочее напряжение | 46 В | 50 В |
| Потребляемая мощность | 40 кВА | |
| Габаритные размеры | 600х740х920 мм | |
| Масса | 260 кг | |
Назначение.
Сварочный универсальный выпрямитель ВДУ-506С предназначен для ручной дуговой сварки покрытыми электродами на постоянном токе, комплектации сварочных полуавтоматов и автоматов для сварки изделий из стали в среде защитных газов на постоянном токе.
Преимущества:
Плавное регулирование сварочного тока в режиме ММА и сварочного напряжения в режиме МIG/MAG;
Специальная комбинированная внешняя вольтамперная характеристика;
Возможность предустановки напряжения на дуге при полуавтоматической сварке;
Наличие розетки 36 В для питания подогревателя газа;
Защита от тепловой перегрузки;
Быстросъемные, безопасные токовые разъемы;
Класс изоляции Н;
Принудительное охлаждение.
2.1.3Выбор режима сварки.
Под режимом сварки понимают совокупность условий, создающих устойчивое протекание процесса сварки. Параметры режима сварки подразделяют на основные и дополнительные. К основным параметрам режима сварки при ручной сварке относят величину, род и полярность тока, диаметр электрода, напряжение, скорость сварки и величину поперечного колебания конца электрода, а дополнительным — величину вылета электрода, состав и толщину покрытия электрода, начальную температуру основного металла, положение электрода в пространстве (вертикальное, наклонное) и положение изделия в процессе сварки.
Выбор диаметра электрода. Диаметр электрода выбирают в зависимости от толщины свариваемого металла, положения, в котором выполняется сварка, а также в зависимости от характера соединения и формы подготовленных кромок под сварку и марки самого электрода. Экспериментально установлена следующая зависимость:
Толщина металла, мм 1,5 2 3 4—5 6—8 9—12 13—15 16—20
Диаметр электрода, мм 1,6 2 3 3—4 4 4—5 5 5 и более
Для сварки в нижнем положении при выборе диаметра электрода можно руководствоваться приведенной выше зависимостью. При выполнении сварных швов в вертикальном и потолочном положениях применяют электроды диаметром 3—4 мм. Если имеется разделка кромок, то корневой слой шва выполняется электродами диаметром 2—4 мм.
Выбор силы сварочного тока.
Для сварки в нижнем положении силу сварочного тока подбирают по формуле I = K*d, где I — сила сварочного тока, А; К — коэффициент, А/мм; d — диаметр электрода, мм.
При сварке в вертикальном положении в вышеприведенную формулу вводится коэффициент 0,9, учитывающий снижение силы сварочного тока 7=0,9 *К *d.
При сварке в потолочном положении в связи с трудностью формирования шва вводят коэффициент 0,8 для получения меньшего объема расплавленного металла сварочной ванны, что способствует быстрой кристаллизации металла и нормальному формированию сварного шва в потолочном положении I=0,8*K*d. Коэффициент К выбирают в зависимости от диаметра электрода:
Диаметр электрода, мм 1—2 3—4 5—6
К, А/мм. 25—30 35—40 45—60
Выбор диаметра электрода при угловых и тавровых соединений
| Катет шва | 3,0 | 4,0-5,0 | 6,0-9,0 |
| Диаметр электрода | 3,0 | 4,0 | 5,0 |
Обычно длина дуги составляет 0,5-1,1 диаметра электрода. Скорость сварки должна обеспечивать хорошее формирование шва (определяется сварщиком).
Для сварки опоры диаметр электрода-4мм; сила тока будет составлять- I=35* 4=140А; длина дуги-3мм; постоянный ток прямой полярности.
Примечание. Ориентировочные режимы сварки написаны на пачке электродов.
2.1.4.Техника ручной дуговой сварки покрытыми электродами
Зажигание сварочной дуги Перед зажиганием (возбуждением) дуги следует установить необходимую силу сварочного тока, которая зависит от марки электрода, типа сварного соединения, положения шва в пространстве и др.Зажигание (возбуждение) производиться двумя способами. При первом способе электрод подводят перпендикулярно к месту начала сварки и после сравнительно легкого прикосновения к изделию отводят верх на расстояние 25 мм. Второй способ напоминает процесс, зажигая спички. При обрыве дуги повторное зажигание ее осуществляется впереди кратера на основном металле с возвратом к наплавленному металлу для вывода на поверхность загрязнений, скопившихся в кратере. После этого сварку ведут в нужном направлении.Способы наложения валиков и техника выполнения швов.
Техника манипулирования электродом. Во время сварки электросварщик сообщает концу электрода движение в трех направления.
Первое движениепоступательное,по направлению оси электрода, для поддержания не обходимой длины дуги L, которая должна быть L =(0,5-г-1,1), где d — диаметр электрода, мм.
Второе движение вдоль оси валика для образования сварного шва. Скорость движения электрода зависит от величины тока, диаметра электрода, типа и пространственного положения шва.
Сварной шов, образованный в результате первого и второго движений электрода, называют ниточным. Его применяют при сварке металла небольшой толщины, наплавочных работах и подварке подрезов.
Траектория движения конца электрода при наплавке уширенных валиков.

Третье движение — колебание концов электрода поперек шва для образования уширенного валика, который применяется чаще, чем ниточный.
0
а — вертикальное, б — углом вперед, в — углом назад (стрелкой указано направление сварки)
Обычно сварку выполняют вертикально расположенным электродом или при его наклоне относительно шва, углом вперед или назад. При сварке углом назад обеспечивается более полный провар и меньшая ширина шва.Электродом, расположенным углом назад, сваривают нахлесточные, угловые и тавровые соединения, а высококвалифицированные сварщики сваривают и стыковые соединения.
Способы получения сварных соединений различной протяженности.
Все сварные соединения по протяженности разделяют на три группы: от 250 до 300 мм — короткие; от 300 до 1000 мм — средней длины; от 1000 мм и более — длинные.
Короткие соединения сваривают от начала к концу выполняемого шва в одном направлении.
Соединения средней длины сваривают участками. Длину участка выбирают такой, чтобы его можно было сварить целым числом электродов (двумя, тремя и т. д.). Сварку участков начинают в центре будущего шва и ведут от середины к концам или обратноступенчатым способом от одного края к другому.
Длинные соединения, широко применяемые при изготовлении резервуаров и различных емкостей, чаще всего сваривают вразбивку обратноступенчатым способом.
Сварка металла большой толщины.
Многослойные швы рекомендуется выполнять методом «горки» или каскадным методом.
Конструкция опоры предусматривает использование только угловых швов, причем использование кантователя позволяет производить сварку в положении в «лодочку», что значительно облегчает работу сварщика.
Сварка тавровых, угловых и нахлесточных соединений в различных пространственных положениях.
Сварка угловых, тавровых и нахлесточных соединений бывает однослойной и многослойной (однослойная применяется для швов с катетом до 10 мм). Угловые, тавровые и нахле-сточные соединения можно сваривать и без колебаний элект рода ниточным и уширенным валиками. Колебания концом электрода производят тогда, когда необходимо наложить шов с большим катетом. При выполнении сварных соединений возможно образование непровара в одной из сторон, а также непровар угла и подрез верхней и нижней кромок. Лучше всего сварку угловых, тавровых и нахлесточных соединений вести в положении «в лодочку». При сварке наклонным электродом или с оплавлением верхней кромки процесс сварки целесообразнее вести электродом, расположенным углом назад.
 Рис. Способы выполнения угловых, тавровых и нахлесточных соединений:
а - сварка в симметричную и несимметричную «лодочку», б- сварка наклонным электродом» в- сварка с опалением кромки.
Для удобства сварщика используем положение « в лодочку», поперечные движения электрода-треугольником(для хорошего провара корня шва).
2.2.1.Технология газовой сварки
Газовая сварка относится к сварке плавлением. Процесс газовой сварки состоит в нагревании кромок деталей в месте их соединения до расплавленного состояния пламенем сварочной горелки. Для нагревания и расплавления металла используется высокотемпературное пламя, получаемое при сжигании горючего газа в смеси с технически чистым кислородом. Зазор между кромками заполняется расплавленным металлом присадочной проволоки.
Газовая сварка используется для нагрева металла высокотемпературным пламенем, образующимся в результате сгорания газа ацетилена в смеси с кислородом. В некоторых случаях вместо ацетилена могут использоваться его заменители: пропан-бутан, метан, пары бензина или керосина, МАФ (метилацетилен-алленовая фракция). В последнее время увеличивается объем использования в качестве горючего газа водорода, получаемого электролизом воды.
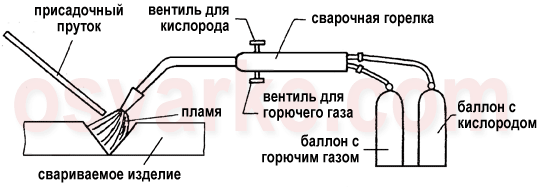
Рис. Газовая сварка, схема процесса.
Горючий газ из баллона или специального газового генератора поступает в сварочную горелку. Из баллона в горелку поступает кислород. В горелке они смешиваются в определенном соотношении и на выходе из сопла поджигаются. Пламя расплавляет кромки свариваемого изделия, присадочный приток, а также выполняет функции защиты расплавленного металла от атмосферы. Регулировка расхода кислорода и горючего газа осуществляется соответствующими вентилями.
Применение газовой сварки.
Газовая сварка применяется при ремонте литых изделий из чугуна и иногда цветных металлов, исправления дефектов литья, при монтаже сантехнических стальных узлов, наплавке, сварке легкоплавких металлов и др., при пайке для подогрева металла и тер- мической обработке, очистке металла.
Преимущества газовой сварки.
Основным преимуществом газовой сварки является ее независимость от электрических источников питания. Это делает удобным ее применение в строительных и монтажных условиях, где не всегда имеется силовая электрическая сеть. При газовой сварке легко изменяется тепловложение в металл за счет изменения угла наклона горелки и ее расстояния до изделия, что позволяет избегать прожогов даже при сварке тонкого металла. Типичным примером является сварка водопроводных труб малого диаметра, когда отсутствует доступ к обратной стороне шва для размещения подкладок или подварки корня.Оборудование для газовой сварки достаточно мобильно и транспортабельно.
Недостатки газовой сварки.
Недостатками газовой сварки являются ее низкая производительность, большая зона термического влияния, высокие требования к квалификации сварщика. В связи с этим на машиностроительных предприятиях при стабильной программе выпуска продукции газовая сварка не может конкурировать с дуговой и практически не применяется.

Максимальное значение температуры пламя имеет после ядра, в восстановительной зоне. В связи с этим именно в этой зоне должны находиться присадочный пруток и расплавляемые кромки металла. При использовании вместо ацетилена других горючих газов температура пламени снижается. Температура пламени зависит также от пропорции, в которой смешиваются кислород и горючий газ.
Для изготовления опоры необходимо применять номальное пламя.
2.2.2Основные характеристики сварочных материалов,оборудования и приспособлений.
Ацетилен – бесцветный горючий газ C2H2 с атомной массой 26,04, немного легче воздуха. Обладает резким запахом.
Ацетилен – основной горючий газ, используемый при газовой сварке, а также широко применяется для газовой резки (кислородной резки). Температура ацетилено-кислородного пламени может достигать 3300°C. Благодаря этому ацетилен по сравнению с более доступными горючими газами (пропан-бутаном,природным газом и др.).Получают ацетилен разложением карбида кальция водой, термоокислительным пиролизом нагретого природного газа, разложением углеводородов.
Кислород при атмосферном давлении и обычной температуре газ без цвета и запаха, несколько тяжелее воздуха. При атмосферном давлении и температуре 20 гр. масса 1м3 кислород равен 1.33 кг. Сгорание горючих газов и паров горючих жидкостей в чистом виде кислороде происходит очень энергично с большой скоростью, а возникновение в зоне горения возникает высокая температура.
Для получения сварочного пламени с высокой температурой, необходимо для быстрого расплавления металла в месте сварки, горючий газ или пары горючей жидкости сжигают в смеси с чистым кислородом.
Технический кислород добывают из атмосферного воздуха который подвергают обработке в воздухоразделительных установках, где он очищается от углекислоты и осушается от влаги.
Для сварки выпускают технический кислород трех сортов: высшего, чистотой не ниже 99.5% , 1-ого сорта чистотой 99.2%, 2-ого сорта чистотой 98.5% по объему.
Газы хранят и транспортируют в баллонах. Для регурировки и измерения давления газа на баллоны устанавливают редуктор с манометрами.
Рис.Ацетиленовый(белый) и кислородный(синий) баллоны с редукторами и манометрами.
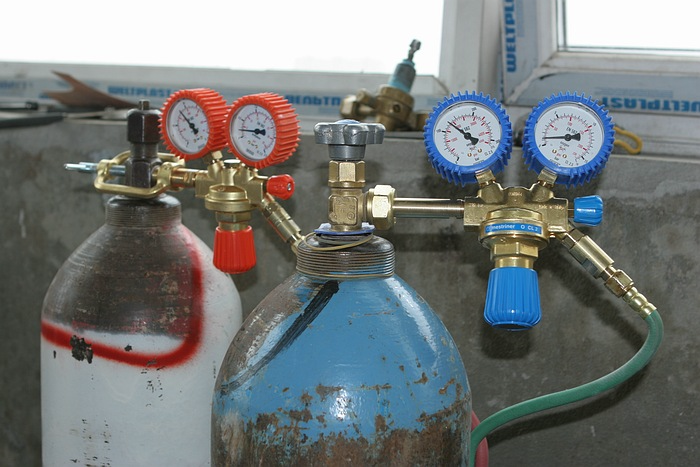
Для изготовления опоры экономичней использовать газовые баллоны.
Сварочная проволока должна быть того же химического состава, что и основной металл.Для углеродистых сталей используют проволоку Св-08, Св-08ГС, Св-10 Г и д.р.
Для изготовления опоры используем проволоку Св-08.
Сварочные горелки подразделяются на инжекторные и безинжекторные, однопламенные и многопламенные, для газообразных и жидких горючих. Наибольшее применение имеют инжекторные горелки, которые будут использованы для изготовления нашей конструкции.

2.2.3Выбор режима сварки
Режимы газовой сварки определяют: мощностью сварочного пламени,
углом наклона присадочного материала и мундштука горелки, диаметром присадочного материала, скоростью сварки.

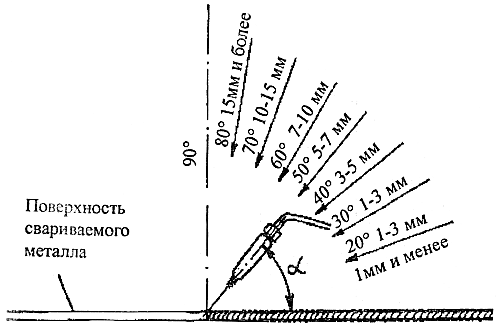
Рис. Углы наклона мундштука горелки при сварке стали различной толщины.
Исходя из толщины свариваемого металла(10мм) используем наконечник №5; угол наклона горелки-70 градусов; диаметр присадочной проволоки-dn=10/2=5мм.
2.2.4Техника газовой сварки

Исходя из толщины свариваемого металла целесообразно использовать правый способ сварки, так как при толщине металла 5мм и более правый способ более продуктивен.
2.3.1Технология полуавтоматической сварки в защитном газе
При сварке плавящимся электродом в защитном газе (рисунок) в зону дуги, горящей между плавящимся электродом (сварочной проволокой) и изделием через сопло подаётся защитный газ, защищающий металл сварочной ванны, капли электродного металла и закристаллизовавшийся металл от воздействия активных газов атмосферы. Теплотой дуги расплавляются кромки свариваемого изделия и электродная (сварочная) проволока. Расплавленный металл сварочной ванны, кристаллизуясь, образует сварной шов.
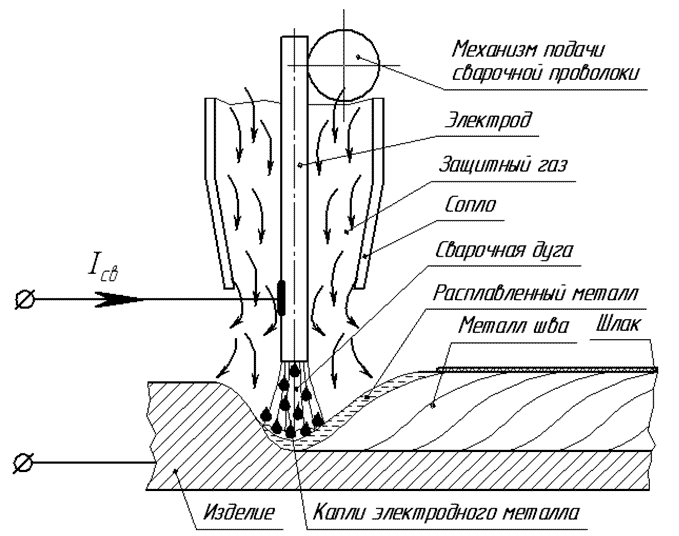
Рисунок . Схема сварки в защитных газах
Достоинства способа:
Повышенная производительность (по сравнению с дуговой сваркой покрытыми электродами);
Отсутствуют потери на огарки, устранены затраты времени на смену электродов;
Надёжная защита зоны сварки;
Минимальная чувствительность к образованию оксидов;
Отсутствие шлаковой корки;
Возможность сварки во всех пространственных положениях.
Недостатки способа:
Большие потери электродного металла на угар и разбрызгивание (на угар элементов 5-7%, при разбрызгивании от 10 до 30%);
Мощное излучение дуги;
Ограничение по сварочному току;
Сварка возможна только на постоянном токе.
Области применения:
Сварка тонколистового металла и металла средних толщин (до 20мм);
Возможность сварки сталей всех классов, цветных металлов и сплавов, разнородных металлов.
2.3.2.Основные характеристики сварочных материалов, оборудования и приспособлений.
При сварке в защитных газах плавящимся электродом в качестве электродного металла применяют сварочную проволоку близкую по химическому составу к основному металлу. Выбор защитного газа определяется его инертностью к свариваемому металлу, либо активностью, способствующей рафинации металла сварочной ванны.
Для сварки углеродистых сталей применяют углекислый газ (СО2), но так как углекислый газ участвует в металлургических процессах, способствуя угару легирующих компонентов и компонентов - раскислителей (кремния, марганца), то сварочную проволоку следует выбрать с повышенным их содержанием(Св-08ГС,Св08Г2С и др.), поэтому используем проволоку Св-08ГС.
Баллоны для СО2, редукторы, манометры и шланги по устройству аналогичны кислородным( окрашены черным).
|
|
Устройство полуавтомата
В сварочном полуавтомате механизирована лишь одна операция — подача электродной проволоки в дугу, а перемещение дуги для образования, шва производится сварщиком вручную. Автоматическая подача проволоки с катушки 1 осуществляется подающим механизмом 2, состоящим из электродвигателя М переменного или постоянного тока, коробки скоростей ведущего 7 и прижимного ролика 6. Проволока 8 подается роликами с постоянной заданной скоростью через внутренний канал гибкого шланга 3, держатель 4 и наконечник 5. Сварщик держит горелку и вручную перемещает ее по шву.
Одой из основных частей полуавтомата является шланг 3, состоящий из проволочной спиралис оплеткой и резиновой оболочкой, по внутреннему каналу которой проходит электродная проволока. Сварочный ток, защитный газ и охлаждающая вода подводятся отдельно. В комбинированных шлангах кроме электродной проволоки в одной оболочке проходят токопроводящий провод, провода цепи управления, защитный газ и охлаждающая вода. Комбинированный гибкий шланг имеет большую массу, сварщику трудно управлять им. Современные полуавтоматы снабжаются автономными шлангами.
Длина шланга составляет не более 3,5 м. На горелке находится кнопка включения подающего механизма.
Подача электродной проволоки вперед и назад осуществляется переключением пакетного переключателя.
В полуавтоматах для сварки в защитном газе одновременно с пуском электродвигателя срабатывает реле для автоматического включения газового клапана. При этом начинается подача электродной проволоки и газа. При размыкании сварочной цепи реле обесточивается и размыкает свои контакты. Подача электродной проволоки и газа прекращается.
Электродвигатель для подачи сварочной проволоки подключается чаще всего к источнику питания сварочной дуги или сети через понижающий трансформатор 380/36 В.
Полуавтоматы подразделяют по назначению на стационарные, где в одном корпусе смонтированы все части аппарата вместе с источником питания; передвижные, где механизм подачи и катушка с проволокой размещены на тележке; переносные, где механизм подачи и катушка с проволокой максимально облегчены ; ранцевого типа — для сварки в условиях монтажа и специализированные — для выполнения определенных операций.
Расположение подающего механизма. Для полуавтоматической сварки применяют шланговые полуавтоматы толкающего типа и тянущего типа. Тип полуавтомата определяется местом расположения электродвигателя. Сопротивление прохождению проволоки зависит от количества изгибов шланга, его длины и материала трущихся поверхностей проволоки и канала.
Это сопротивление при работе полуавтомата меняется, что ведет к нарушению равномерности подачи проволоки и стабильности процесса сварки. Сопротивление проталкиванию проволоки может настолько увеличиться, что двигатель механизма подачи остановится или начнется пробуксовка проволоки в подающих роликах.
Для порошковых проволок из алюминия и титана, имеющих повышенный коэффициент трения, сопротивление проталкиванию намного больше, чем для стальных проволок сплошного сечения. Поэтому для снижения сопротивления проталкиванию применяют спирали, изготовленные из материалов с малым коэффициентом трения или обычные спирали, смазанные нейтральной смазкой (например, дисульфидом молибдена, снижающим сопротивление проталкиванию в 1,5 — 2 раза). Применение спиралей из бронзы снижает сопротивление в 2 — 3 раза по сравнению со сталью, а в трубках из фторопласта — в 6 — 10 раз.
В полуавтоматах со шлангами более 5 м применяются механизмы подачи тянуще-толкающего типа, в которых имеется толкающий механизм с двигателем, расположенный рядом с катушкой электродной проволоки, и тянущий механизм с двигателем, расположенный в горелке. Это значительно утяжеляет горелку, но устраняет неравномерность подачи проволоки в зону сварки.
Сварку в защитных газах плавящимся электродом ведут на постоянном токе обратной полярности, поэтому в качестве источника питания будем использовать сварочный выпрямитель типа ВДУ описанный выше.
2.3.3Выбор режима сварки
На степень окисления металла и образования пор влияют технологические условия сварки (длина дуги, род и полярность тока, диаметр проволоки и плотность тока на электроде). Сварка на постоянном токе обратной полярности дает меньшее окисление и более высокое качество шва, чем на прямой полярности. При сварке проволокой диаметром 0,3 — 1,2 мм, выполняемой с высокими скоростями подачи проволоки в дугу, происходит значительно меньшее окисление элементов, чем при сварке проволокой диаметром 1,6 — 2мм с малыми скоростями подачи проволоки.
Плотность тока на электроде при сварке в углекислом газе должна быть не ниже 80 А/мм2. При таком режиме потери на разбрызгивание электродного металла не превышают 10—15%.
Режим сварки для изготовления опоры можно определить из таблицы (существуют формулы для расчета, но они сложны поэтому рекомендуется пользоваться талицами). Сила тока Iсв=240-250А; диаметр проволоки-2мм; расход газа-16лит/мин.
При полуавтоматической сварке большое значение играет вылет электродной проволоки
(расстояние между точкой подвода сварочного тока к проволоке и изделием). Вылет большой - увеличенное разбрызгивание, маленький - подгорает мундштук.
Скорость подачи проволоки должна соответствовать силе тока, т.е. если скорость маленькая, то проволока будет быстро плавиться и дуга потухнет, скорость большая – короткое замыкание (проволока воткнётся в сварочную ванну).
| Диаметр проволоки, мм | 0,5 | 0,8 | 1,0 | 1,2 | 1,6 | 2,0 |
| Вылет, мм | 5-8 | 6-12 | 7-13 | 8-15 | 13-20 | 15-25 |
Скорость подачи проволоки сварщик определяет сам.
2.3.4Техника полуавтоматической сварки в защитном газе.
Полуавтоматическую сварку можно вести углом вперед, перемещая горелку справа налево, и углом назад, перемещая горелку слева направо. При сварке углом вперед глубина проплавления меньше, наплавляемый валик получается широкий. Такой метод применяют при сварке тонкостенных изделий и при сварке сталей, склонных к образованию закалочных структур. При сварке углом назад глубина проплавления больше, а ширина валика несколько уменьшается. Угол наклона горелки относительно вертикальной оси составляет 5—15°.
Перед началом сварки следует отрегулировать расход углекислого газа и только спустя 30—40 секунд возбудить дугу и приступить к сварке. Это необходимо, чтобы газ вытеснил воздух из шлангов и каналов сварочной горелки.
В процессе сварки электроду сообщается такое движение, чтобы получилось хорошее заполнение металлом разделки свариваемых кромок и удовлетворительное формирование наплавляемого валика. Эти движения аналогичны движениям электрода при ручной дуговой сварке качественными электродами. Рекомендуется для снижения опасности образования трещин первый слой сваривать при малом сварочном токе. Заканчивать шов следует заполнением кратера металлом. Затем прекращается подача электродной проволоки, и ток выключается. Подача газа на заваренный кратер продолжается до полного затвердевания металла.
Техника сварки покрытыми электродами описана выше.
2.4Визуальный контроль качества, возможные дефекты и способы их исправления.
Очередность контроля.
Чтобы обеспечить высокое качество и надежность сварных соединений, необходимо выполнить предварительный контроль, пооперационный контроль и контроль готовых сварных соединений.
При предварительном контроле следует проверить:
сварочные материалы (электроды, сварочную проволоку, флюсы и газы) и материал для дефектоскопии;
сварочное оборудование, сборочно-сварочные приспособления, контрольно-измерительные приборы, инструмент, аппаратуру и приборы для проведения дефектоскопии.
Обязательно должна быть проверена квалификация сварщиков, контролеров-дефектоскопистов и инженерно-технических работников, занимающихся вопросами контроля сварных швов.
Пооперационный контроль включает:
контроль подготовки деталей под сварку, режимов сварки и правильности наложения швов;
контроль в процессе сварки за состоянием оборудования, качеством и соответствием присадочных материалов и контрольно-измерительных приборов.
Контроль готовых сварных сое д и нений выполняют после выполнения термической обработки (если она предусмотрена требованиями технологического процесса).
Способы контроля сварочных материалов и сварных соединений.
При выполнении сварочных работ применяют различные способы контроля сварочных материалов и сварных соединений. Эти способы делятся на две группы:
-разрушающие (когда сварное соединение приходится разрушать);
-неразрушающие (когда сварное соединение не выводится из строя).
В основном на практике стараются применять неразрушающие способы контроля, однако некоторую часть сварных соединений целесообразно подвергать разрушению для получения более надежной и достоверной информации о свойствах выполненных соединений.
Внешний осмотр и замер размеров швов.
Этот вид контроля является необходимым и наиболее распространенным при сварке. Внешний осмотр может быть выполнен невооруженным глазом и с помощью увеличительного стекла. Перед внешним осмотром сварные швы должны быть тщательно очищены от шлака, а если необходимо, то и протравлены. Осматривать детали следует как после прихваток, так и после наложения каждого валика. Размеры швов замеряют специальными шаблонами и измерительными приборами непосредственно после сварки.
Внешним осмотром выявляют излом или неперпендикулярность осей соединенных элементов, смещение кромок соединяемых элементов, несоответствие размеров и формы швов (по высоте, катету и ширине шва, по равномерности усиления, чешуйчатости и т. п.), трещины всех видов и на правлений, наплывы, подрезы, прожоги, незаваренные кратеры, непровары, пористость и другие дефекты, отсутствие плавных переходов от одного сечения к другому, несоответствие общих геометрических размеров сварного узла (изделия) требованиям чертежей и технических условий, отсутствие клейм сварщиков или несоответствие клеймения установленным требованиям.
Осматривать необходимо все без исключения сварные соединения. Внешний осмотр и измерение сварных соединений осуществляют в условиях достаточной освещенности объекта контроля.
Раздел III
Охрана труда
3Основные требования безопасности труда при сварке.
При выполнении сборочных и сварочных работ существуют следующие основные опасности для здоровья рабочих: поражение электрическим током, поражение лучами дуги глаз и открытых поверхностей кожи, ушибы и порезы во время подготовки изделий к сварке и во время сварки, отравление вредными газами и пылью, ожоги от разбрызгивания электродного расплавленного металла и шлака
Поражение электрическим током.
Травма возникает при замыкании электрической цепи сварочного аппарата через тело человека (рис.). Причинами являются: недостаточная электрическая изоляция аппаратов и питающих проводов, плохое состояние спецодежды и обуви сварщика, сырость и теснота помещений и другие факторы.
В условиях сварочного производства электротравмы происходят при движении тока по одному из трех путей: рука — туловище — рука; рука — туловище — нога; обе руки — туловище — обе ноги.
При движении тока по третьему пути сопротивление цепи наибольшее, следовательно, степень травматизма наименьшая. Наиболее сильное действие тока будет при движении его по первому пути.
В зависимости от величины электрический ток, проходящий через тело человека (при частоте 50 Гц), вызывает следующие травмы: при 0,6 — 1,5 мА — легкое дрожание рук; 5 — 7 мА — судороги в руках; 8—10 мА — судороги и сильные боли в пальцах и кистях рук; 20 — 25 мА — паралич рук, затруднение дыхания; 50 — 80 мА — паралич дыхания; 90 — 100 мА — паралич дыхания, при длительности более 3 с — паралич сердца; 3000 мА и при длительности более 0,1с — паралич дыхания и сердца, разрушение тканей тела. Следовательно, смертельным следует считать величину тока 0,1 А. С повышением частоты электрического тока более 500 Гц действие его существенно ослабевает.
Сопротивление организма человека. Электрическое сопротивление разных частей тела человека различно: наибольшее сопротивление имеет сухая кожа, ее верхний роговой слой, в котором нет кровеносных сосудов, а также костная ткань; значительно меньшее сопротивление имеют кровь и спинно-мозговая жидкость. Сопротивление зависит от внешних условий: оно понижается при повышении температуры, влажности, загазованности помещения. Сопротивление зависит от состояния кожных покровов: при наличии повреждений кожи (ссадин, царапин) сопротивление тела уменьшается.
При напряжении выше 100 В происходит пробой верхнего рогового слоя кожи, что также ведет к уменьшению сопротивления тела. Сопротивление человека, находящегося под действием электрического го тока, зависит также от плотности контактов, площади соприкосновения с токоведущими частями поверхности и пути электрического тока. При определении условий электробезопасности считают величину сопротивления, равную 1000 —2000 Ом в зависимости от напряжения.
Безопасным считается напряжение 12 В, а при работе в сухих, отапливаемых и вентилируемых помещениях — 36 В.
Защита от поражения электрическим током. Для защиты сварщика от поражения электрическим током необходимо надежно заземлять корпус источника питания дуги и свариваемое изделие; не использовать контур заземления в качестве сварочного провода; хорошо изолировать рукоятку электрододержателя; работать в сухой и прочной спецодежде и рукавицах (ботинки не должны иметь в подошве металлических шпилек и гвоздей); прекращать работу при дожде и сильном снегопаде (если нет укрытий); не производить ремонта оборудования и аппаратуры (должен выполнять электрик); при работе внутри сосудов пользоваться резиновым ковриком и переносной лампой напряжением не более 12 В.
Заземление. Защитное заземление представляет собой соединение металлическим проводом частей электрического устройства (например, корпуса сварочного трансформатора) с землей.
Заземление служит для защиты от поражения электрическим током при прикосновении к металлическим частям электрических устройств (корпуса источников питания, шкафы управления и др.), оказавшимися под напряжением в результате повреждения электрической изоляции.
Земля в аварийном режиме работы электрооборудования используется в качестве проводника в цепи замыкания. При правильном заземлении электрооборудования образуются параллельные электрические ветви: одна с малым сопротивлением (3 — 4 Ом), а другая, в которую входит человек или группа людей, с большим сопротивлением (2000 Ом). Поэтому практически ток не пройдет через тело человека в случае соприкосновения его с корпусом источника питания, случайно оказавшимся под напряжением.
Включение в работу незаземленных источников питания дуги запрещается (однако имеются некоторые исключения).
Заземление выполняется различно в зависимости от напряжения и системы электроснабжения (с глухозаземленной нейтралью или с изолированной нейтралью).
Из схемы видно, что для питания однофазного сварочного трансформатора от пункта подключения до вводной коробки трансформатора приложен трехжильный гибкий шланговый кабель. Третья жила присоединена одним концом к заземляющему болту корпуса сварочного трансформатора и другим концом к корпусу пункта подключения. Зажим-вывод обмотки низкого напряжения сварочного трансформатора присоединен к свариваемой детали и одновременно заземляющим металлическим проводником к заземляющему болту на корпусе сварочного трансформатора. На передвижных установках применяют переносные заземляющие устройства.
Оказание помощи пострадавшему от электрического тока.
В первую очередь необходимо отсоединить токоведущий провод от пострадавшего; это делается перерубанием провода острым инструментом с изолирующей рукояткой или отбрасыванием провода от пострадавшего сухой доской. В лучшем случае (если есть возможность) надо сразу выключить рубильник или предохранители. Оказывающий помощь должен предохранить себя от попадания в электрическую цепь, пользуясь для этого изоляционными материалами (сухие доски, резиновый коврик, стекло, пластмасса). Если пострадавший находится на высоте, должны быть приняты меры, исключающие падение после его отключения от провода.
Пострадавшему должен быть обеспечен приток свежего воздуха, полный покой. При отсутствии дыхания и пульса необходимо немедленно начать искусственное дыхание. Во всех случаях при поражении электрическим током необходимо вызвать врача.
Поражение электрическим током (электрический удар) может вызвать клиническую (мнимую) смерть. Состояние клинической смерти продолжается от 4 до 12 мин. За это время человек может быть возвращен к жизни в результате оказания медицинской помощи (реанимация), непрямого массажа сердца или искусственного дыхания.
Следует иметь в виду, что констатировать смерть может только врач. Поэтому оказывать помощь пострадавшему надо непрерывно до прибытия врача.
Следует иметь в виду, что констатировать смерть может только врач. Поэтому оказывать помощь пострадавшему надо непрерывно до прибытия врача.
Искусственное дыхание.
Пострадавшего укладывают на живот. Надо обеспечить приток свежего воздуха, расстегнуть пояс, ворот и другие части одежды, затрудняющие дыхание и кровообращение, а также вытянуть язык, который при параличе западает в гортань и перекрывает дыхательные пути. Один человек, расположившись у головы, удерживает пальцами язык носовым платком, а два других делают искусственное дыхание — перемещением локтей пострадавшего от нижних ребер до уровня маковки головы. Локти должны перемещаться параллельно земле, необходимо производить легкое нажатие локтями на середину ребер. Число движений равно числу собственных глубоких дыханий.
В настоящее время широкое распространение получил способ искусственного дыхания «рот в рот». В этом случае оказывающий помощь вдувает воздух непосредственно в рот пострадавшего. Пострадавший лежит на спине, под лопатки его подложен мягкий валик (одежда), голова опрокинута назад. Оказывающий помощь делает глубокий вдох, плотно (через марлю, платок) прижимает свой рот ко рту пострадавшего и с силой вдувает воздух. При этом нос пострадавшего должен быть зажат. После вдувания рот и нос пострадавшего освобождают для свободного выхода воздуха. Вдувание производят каждые 5 —6 с.
Этот способ более эффективен, чем ручной, так как при каждом вдувании в легкие пострадавшего воздуха поступает в 3 — 4 раза больше.
Поражение зрения.
Спектр лучистой энергии, выделяемой сварочной дугой, состоит из инфракрасных, световых и ультрафиолетовых лучей. Интенсивность излучения возрастает с повышением тока дуги. При сварке на постоянном токе интенсивность выше по сравнению со сваркой на переменном токе. Различные способы сварки по степени убывания интенсивности излучения дуги можно расположить в такой последовательности: в углекислом газе, покрытыми электродами, вольфрамовым электродом в аргоне и плазменно-дуговая.
Яркость видимой части спектра достигает 16000 кд/см2, что в тысячи раз превышает переносимую человеком дозу.
Ультрафиолетовые лучи вызывают заболевание слизистой и иногда роговой оболочки глаз, называемое электроофтальмией, и ожог открытой кожи. сварщика. Электроофтальмия начинается спустя 5 — 8 ч после облучения глаз. Она сопровождается болью в глазах, ощущением засорения глаз мельчайшими частицами, веки глаз закрываются, их трудно поднять, появляется слезотечение, сопровождаемое головной болью.
Практика изготовления сварных изделий в цехах показывает, что электроофтальмия чаще наблюдается у подсобных рабочих и сборщиков, чем у сварщиков.
Максимальная допустимая продолжительность ультрафиолетового облучения глаз, без получения для глаз болей и вреда, при сварке покрытыми электродами, шланговой сварки в углекислом газе и сварке вольфрамовым электродом в аргоне при токе дуги 200 А (постоянный ток с обратной полярностью) составляет на расстоянии 1 м соответственно 6; 13 и 45 с; на расстоянии 10 м—10; 21 и 75 мин; на расстоянии 30 м—1,6; 3,3 и 11,1 ч.
Электроофтальмия излечивается в течение 2 — 3 дн цинковыми каплями или каплями «Альбуцид», промыванием слабым чаем, холодным компрессом.
Инфракрасные лучи могут вызвать повреждение глаз только при длительном действии. Это повреждение называется катарактой (помутнение) хрусталика и может привести к частичной или полной потере зрения. Однако это заболевание у сварщиков встречается редко.
Защита органов зрения. Электросварщики работают со светофильтрами, которые задерживают и поглощают излучение дуги.
В заводских условиях сварщики работают в изолированных кабинах. При работе на открытом воздухе сварщик должен огородить место сварки (щитами, ширмами и т. п.), учитывая, что вредные излучения дуги распространяются на 15 — 30 м и более.
Стены и потолки сварочных помещений должны окрашиваться матовой краской темных тонов, исключающей отражение лучей дуги.
Отравление вредной пылью и газами.
Отравление возможно при сильном загрязнении воздуха сварочной пылью из оксидов и соединений марганца, углерода, азота, хлора, фтора и др. По существующим нормам запыленность помещения не должна превышать 10 мг/м3 воздуха, содержание Мп2 не более 0,3 мг/м3, СО не более 30 мг/м3, N0 не более 5 мг/м3, паров свинца не более 0,1 мг/м3 и т. д. Количество оксидной и вредной пыли при дуговой сварке образуется от 10 до 150 г на 1 кг расплавленных электродов.
Признаками отравления обычно являются: головокружение, головные боли, тошнота, рвота, слабость, учащенное дыхание и др. Отравляющие вещества могут также откладываться в тканях организма человека и вызывать хронические заболевания.
Мероприятиями по борьбе с загрязнениями воздуха служат внедрение новых марок покрытий электродов и порошков с наименьшими токсичными свойствами; приточно-вытяжная вентиляция; устройство передвижных отсосов; приток свежего воздуха от воздухопроводов через электрододержатель или шлём; пользование респиратором с химическим фильтром, а иногда и противогазом.
Ожоги.
При сварке электродный металл и шлак разбрызгиваются; горячие брызги могут попасть на незащищенную кожу сварщика или вызвать тление и прогорание одежды, а тем самым ожоги. Для защиты от ожогов сварщиков обеспечивают специальной одеждой, обувью, рукавицами и головным убором. При работе рядом с легковоспламеняющимися материалами может возникнуть пожар. Опасность пожара особенно следует учитывать при работе на строительстве. Если сварочные работы проводятся наверху, то необходимо находящиеся внизу аппаратуру и любые легковоспламеняющиеся материалы защищать от падающих сверху искр. Требуется также особая осторожность при сварке в тех случаях, когда около места выполнения работ располагаются деревянные леса или имеются отходы в виде стружки, опилок и т. д. Иногда для выполнения сварочных работ требуется обязательное разрешение пожарной охраны. В местах сварочных работ должны находиться вода, ящик с песком, щит с инструментом и огнетушители.
Ушибы, порезы при сборке и сварке изделий.
Основным причинами механических травм на производстве при сборочно-сварочных работах могут быть: отсутствие приспособлений для транспортировки и сборки тяжелых деталей; неисправные транспортные средства (тележки, краны и т. д.); неисправный и непроверенный такелаж (канаты, цепи, тросы, захваты и др.); неисправный инструмент (кувалды, молотки, зубила, ключи и т. д.); незнание и несоблюдение персоналом основных правил по такелажным работам.
При сборочно-сварочных работах чаще всего наблюдаются травмы в виде ушибов и ранений рук (от неумелого обращения с инструментом и деталями) и ног (от падения собираемых деталей). Правильно оснащенное рабочее место сварщика должно полностью обеспечить работающих от всяких механических повреждений.
При составлении технологии сборки и сварки следует самым тщательным образом продумать все проектируемые операции с точки зрения безопасности работы.
Осноовные требования безопасности труда при газовой сварке.
1.Запрещается устанавливать оборудование и производить сварочные работы вблизи огнеопасных материалов. Подвижные ацетиленовые генераторы должны устанавливаться не ближе 10 м от очагов огня. Во время работы запрещается оставлять генератор без надзора.
2.Сварка внутри резервуаров, котлов, цистерн должна производиться с перерывами при непрерывной вентиляции и низковольтном освещении в присутствии постоянного наблюдающего. Перед производством работ необходимо убедиться в отсутствии в указанных емкостях взрывоопасных смесей.
3.Карбид кальция необходимо хранить только в герметически закрытых барабанах в сухих и хорошо проветриваемых помещениях. Вскрывать барабаны разрешается только специальным ножом, при этом крышку на участке резания покрывают маслом (можно просверлить отверстие, а затем сделать вырез ножницами). Запрещается пользоваться стальным зубилом и молотком. Эти меры предупреждают;; образование искр, опасных для ацетиленовоздущных смесей. Опасно применять также медные инструменты, так как при наличии влаги ацетилен образует с медью ацетиленовую медь, которая легко взрывается от незначительных ударов.
4.Ацетиленовые генераторы должны быть установлены строго вертикально и заправлены водой до установленного уровня. Разрешается применять карбид кальция только той грануляции, которая установлена паспортом генератора. После загрузки карбида следует произвести продувку генератора от остатков воздуха. При работе на открытом воздухе и при низких температурах следует пользоваться ватным чехлом. Во избежание замерзания генератора после прекращения работ необходимо слить воду. 5.Отогревать замерзший генератор открытым пламенем категорически запрещается. Отогревать его можно только ветошью, смоченной горячей водой, или паром. Ил следует выгружать только после полного разложения карбида и только в иловые ямы с надписью о запрещении курения и предупреждения о взрывоопасное. Важным условием безопасности работы генератора являются наличие, исправность и заправленность водяного затвора. При температуре воздуха ниже 0СС затворы заправляются незамерзающей смесью. Перед началом работы необходимо обязательно проверять уровень воды или незамерзающей смеси в затворе через его контрольный кран.
6.Баллоны допускаются к эксплуатации только исправные, прошедшие установленные по срокам освидетельствования. Их хранят закрепленными в вертикальном положении в помещениях или на открытом воздухе, но при обжа тельной защите от воздействия солнечных лучей. Перепек ка баллонов допускается при навернутых предохранитель ных колпаках. Перевозка на большие расстояния производится на машинах и подрессоренных повозках, а на небольшие расстояния — при помощи специальных носилок или тележек. Для укладки баллонов пользуются деревянными подкладками с гнездами, обитыми войлоком или другим мягким материалом. Совместная транспортировка ацетиленовых и кислородных баллонов запрещена. При эксплуатации баллон закрепляют хомутиком в вертикальном положении на расстоянии не менее 5 м от рабочего места. Перед началом работы необходимо продуть выходное отверстие баллона. Крепление редуктора к вентилю баллона должно быть надежным и плотным. 7.Открывать вентиль следует медленно и плавно. Расходовать газ следует до остаточного давления кислорода не менее 0,05 МПа, а ацетилена — 0,05—0,1 МПа. После окончания работ необходимо плотно закрыть вентиль баллона, выпустить газ из редуктора и шлангов, снять редуктор, надеть заглушку на штуцер и навернуть колпак. 8.Необходимо своевременно проводить освидетельствование баллонов; сроки освидетельствования для баллонов — 5 лет, а для пористой массы ацетиленовых баллонов — 1 год.
9.Редукторы применяются только с исправными манометрами. Кислородные редукторы должны предохраняться от попадания масел и жиров. Установка редуктора на баллон производится с осторожностью, чтобы не повредить резьбу. Подача кислорода в редуктор производится при полностью ослабленной регулировочной пружине редуктора. Вентиль открывают медленно и следят, чтобы не было утечки газа. 10.При обнаружении неисправности вентиль баллона надо закрыть и устранить неисправности редуктора или соединений.
11.Крепление газоподводящих шлангов на ниппелях должно быть выполнено специальными стяжными хомутиками.Необходимо обеспечить надежность присоединения и герметичность.Исправность газопроводов и шлангов подлежит постоянному контролю.
Основные требования безопасности труда при полуавтоматической сварке.
1.Перед пуском сварочного полуавтомата необходимо проверить исправность пускового устройства (рубильника, кнопочного выключателя).
2.Корпуса источника питания дуги и аппаратного ящика должны быть заземлены.
3.При включении полуавтомата первоначально следует включить рубильник ( магнитный пускатель), а затем – аппаратный ящик. При выключении – наоборот.
4.Шланги для защитного газа и водяного охлаждения у полуавтомата в местах соединения со штуцерами не должны пропускать газ и воду.
5.Опираться или садиться на источник питания дуги и аппаратный ящик запрещается.
6.При работе открытой дугой на расстоянии менее 10м необходимо ограждать места сварки или пользоваться защитными очками.
7.Намотку сварочной проволоки с бухты на кассету нужно производить только после специального инструктажа.
8.По окончании работы выключить ток, газ, воду.
9. О замеченных неисправностях в работе оборудования необходимо доложить мастеру цеха и без его указания к работе не приступать.
10.Устранять неисправности полуавтоматах самому сварщику запрещается.
СПИСОК ЛИТЕРАТУРЫ
1.И.В.Гуменюк, О.Ф.Иваськив, О.Ф.Гуменюк Технология электродуговой сварки: Учебник для учащихся ПТУЗ-К: Грамота, 2006.
2.Р.М.Ковтун Сборка металлоконструкций: Учебник для ПТУЗ.-К: «Высшее образование», 2006.
3.В.К.Сидоренко Техническое черчение: Учебник для ПТУЗ.-Л: «Орияна-Нова», 2000.
4.С.Е.Кондратюк, М.В.Киндрачук, В.О.Степаненко, Ю.Н.Москаленко Металловедение и обработка металлов: Учебник для ПТУЗ.-К.: Витория, 2000.
5. Машиностроение. Оборудование для сварки. Т. IV-6 / В.К. Лебедев, С.И. Кучук-Яценко, А.И. Чвертко и др. Под ред. Б.Е. Патона. 1999. 496с.
6.Информация, содержащаяся на официальных сайтах.


Вебинар для учителей

🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨



