

Россия, Балаково


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Был в сети 15.06.2020 11:01

Бородин Сергей Владимирович
Преподаватель
 3 318
 21 453

Местоположение
Специализация
843 рдс 04.04.2020
Категория:
Прочее
02.04.2020 19:12

Просмотр содержимого документа
«843 рдс 04.04.2020»
04.04.2020 ЛПЗ Оборудование сварочного поста для ручной дуговой сварки и наплавки неплавящимся электродом в защитном газе.
Схема поста ручной аргонодуговой сварки представлена на рис. 7.7. Сварка неплавящимся вольфрамовым электродом производится на прямой полярности (минус на электроде).
При выполнении сварки вольфрамовым неплавящимся электродом большая часть тепла выделяется в дуге, но тем не менее значительная часть остается в горелке. В зависимости от конструкции и максимального сварочного тока горелки могут быть с воздушным или с водяным охлаждением.
Наиболее популярны горелки с воздушным охлаждением. Они не требуют дополнительного оборудования для своего охлаждения, кроме окружающего воздуха, при сварке с большими значениями тока такие горелки неудобны в работе. Сварочный кабель толстый, тяжелый и жесткий, горелками с воздушным охлаждением труднее манипулировать, чем горелками с водяным охлаждением. Защитный газ, проходя по каналу в кабеле, не может охладить его.
7.5. Оборудование для сварки неплавящимся электродом

Рис. 7.7. Схема поста ручной аргонодуговой сварки с водяным (а) и воздушным (б) охлаждением горелки
Горелки с водяным охлаждением сконструированы так, что вода, охладив горелку, проходит по кабелю, охлаждая его. Поэтому горелки с водяным охлаждением имеют более тонкие и легкие подводящие кабели. Такой горелкой значительно легче выполнять большие объемы работ.
В технической характеристике на горелку указывается минимальный расход охлаждающей воды. При снижении циркуляции воды или ее прекращении происходит перегрев горелки и выход ее из строя. Большинство горелок с водяным охлаждением имеют устройство безопасности — плавкий предохранитель, вмонтированный в сварочный кабель. Предохранитель омывается охлаждающей водой, в случае недостаточной циркуляции или ее прекращения предохранитель перегревается и перегорает, тем самым спасая дорогую горелку. После замены предохранителя оборудование снова готово к работе.
Газовые сопла различной формы, длины и диаметра изготавливают из теплостойких материалов: керамики, металла, металлокерамики и других материалов. В качестве керамических материалов для изготовления сопел используется оксид алюминия (розовая окраска) и лава (белая окраска). Наиболее популярно керамическое сопло, но оно часто разбивается и требует замены. Горелки с водяным охлаждением чаще всего имеют металлическое сопло, охлаждаемое водой. Сопло или навинчивается на головку горелки, или надевается на посадочное место.
Газовые сопла имеют большое разнообразие как по выходному диаметру, так и по длине. Выходной диаметр сопла определяется номером сопла, умноженным на 1,6 мм (1/16 дюйма), например, сопло № 5 имеет выходной диаметр 8 мм, а сопло № 6 — 9,6 мм.
04.04.2020 Лекция. Сущность процесса ручной дуговой сварки (наплавки) неплавящимся электродом в защитном газе. Создание газовой защиты.
Сварка неплавящимся электродом в инертных газах (в международной абривиатуре TIG — Tungsten Inert Gas) получила более широкое распространение, чем сварка плавящимся электродом. Схема процесса приведена на рис. 3.54. Дуга 1 горит между изделием 6 и электродом 3, изготовленным из материала, имеющего высокую температуру плавления (обычно из вольфрама). Электрод расположен в горелке 4, через сопло которой вдувается защитный газ 2. Присадочный материал 5 подается в зону дуги со стороны и в электрическую цепь не включен.
Сварка может быть ручной, когда горелка и присадочный пруток находятся в руках сварщика (рис. 3.55), и автоматической, когда горелка и присадочная проволока перемещаются без непосредственного участия сварщика.
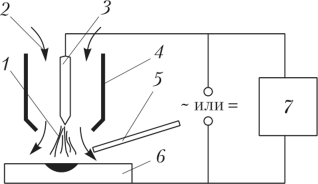
Рис. 3.54. Схема процесса сварки в защитных газах неплавящимся электродом

Рис. 3.55. Процесс ручной дуговой сварки неплавящимся электродом в Аг
При этом способе сварки зажигание дуги обычно осуществляется бесконтактным способом. Это объясняется двумя причинами. Во-первых, аргон обладает достаточно высоким потенциалом ионизации, поэтому ионизировать дуговой промежуток за счет искры между изделием и электродом достаточно сложно (при сварке плавящимся электродом в аргоне после того, как проволока коснется изделия, в зоне дуги появляются пары железа, которые имеют потенциал ионизации в 2,5 раза ниже, чем аргон, что позволяет зажечь дугу). Во-вторых, касание изделия вольфрамовым электродом приводит к загрязнению и интенсивному оплавлению электрода. Поэтому при сварке неплавящимся электродом для зажигания дуги параллельно источнику питания обычно подключается осциллятор (позиция 7 на рис. 3.55). Осциллятор подает на электрод высокочастотные высоковольтные импульсы, которые ионизируют дуговой промежуток и обеспечивают зажигание дуги после включения сварочного тока. Если сварка производится на переменном токе, осциллятор после зажигания дуги переходит в режим стабилизатора и подаст импульсы на дугу в момент смены полярности, чтобы предотвратить деионизацию дугового промежутка и обеспечить устойчивое горение дуги.
Поджигание дуги с помощью осциллятора называется HF Tig. У некоторых аппаратов предусмотрена программа, обеспечивающая зажигание дуги касанием, — Lift Tig.
При сварке па постоянном токе па аноде и катоде выделяется неодинаковое количество тепла. При токах до 300 А 70 % тепла выделяется па аноде и 30 % — па катоде, поэтому практически всегда используется прямая полярность, чтобы максимально проплавлять изделие и минимально разогревать электрод. Все стали и титан свариваются на прямой полярности. Алюминий обычно сваривается на переменном токе для улучшения разрушения оксидной пленки.
Основная область применения сварки неплавящимся электродом — соединения из легированных сталей и цветных металлов. При малых толщинах сварка может выполняться без присадки. Данный способ сварки обеспечивает хорошее качество и формирование сварных швов, позволяет точно поддерживать глубину проплавления металла.
Достоинством этого способа сварки является также то, что, манипулируя горелкой и присадочным прутком, сварщик обеспечивает качественный прогрев кромок, точно контролируя этот процесс, не допуская прожогов и непроваров. Это очень важно при сварке тонкого металла, особенно при одностороннем доступе к поверхности изделия, а также при сварке первого (корневого) прохода при сварке труб.
Следует отметить, что при использовании гелия (Не) вместо аргона увеличивается температура дуги, а следовательно и глубина проплавления металла. Силы поверхностного натяжения расплавленного металла в атмосфере гелия меньше, поэтому перенос металла более мелкокапельный, лучше формирование шва, что особенно важно при сварке в вертикальном и потолочном положениях. Однако, как отмечалось раньше, затраты при сварке в гелии выше, так как он дороже аргона примерно в 6 раз. Иногда применяют смеси аргона и гелия.



Вебинар для учителей

🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨



