

Россия, Балаково


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Был в сети 15.06.2020 11:01

Бородин Сергей Владимирович
Преподаватель
 3 318
 21 453

Местоположение
Специализация
741 рдс 19.03.2020
Категория:
Прочее
19.03.2020 13:29

Просмотр содержимого документа
«741 рдс 19.03.2020»
19.03.2020 ЛПЗ: Выполнение расчета режимов дуговой резки на переменном токе для резки металлов разных толщин
Составление плана рабочего места
Цель работы: освоение умений и усвоение знаний в рамках изучения темы 4 . Выполнение ручной дуговой резки различных деталей.
Основные теоретические положения
Резка металла металлическим электродом
Основные процессы дуговой резки металла основаны на расплавлении металла в месте реза и удалении его за счет давления дуги и собственного веса, а в некоторых случаях и дополнительного потока воздуха. Резку металла, как правило, выполняют вручную угольными или покрытыми металлическими электродами и используют для чугуна, высоколегированных сталей, цветных металлов и сплавов. Качество реза обычно низкое, с неровными кромками, покрытыми шлаком и оплавившимся металлом. Перед последующей сваркой требуется обязательная механическая обработка. Производительность резки невысокая.
Для дуговой резки металла металлическим электродом используют толстопокрытые электроды, обычно те же, что и для сварки. Род тока зависит от марки электрода. На скорость разделительной резки основное влияние оказывают толщина металла, диаметр электрода и величина тока. С увеличением толщины металла скорость резки металла резко уменьшается. Для резки угольными или графитовыми электродами используют постоянный ток прямой полярности, так как в этом случае на изделии выделяется больше теплоты. Науглероживание кромок реза затрудняет их последующую механическую резку. Ширина реза больше, чем при использовании металлического электрода.

Дуговая резка металла не требует специального оборудования и может быть осуществлен там, где выполняется дуговая сварка. Дуговая резка металла возможна в различных пространственных положениях. Подобная универсальность способствует применению (особенно в монтажных условиях) дуговой резки металла для углеродистых и низколегированных сталей. Резку металла можно выполнять как разделительную, так и поверхностную для выплавления канавок в основном металле, удаления дефектов в сварных швах и литейных отливках и т. д.
Прежде чем научиться планировать размещение оборудования в цехах рассмотрим размещение оборудования в сварочной мастерской, начертим план рабочих мест.
Оборудование поста дуговой резки
При выполнении производственных операций за рабочим или бригадой рабочих закрепляют рабочее место — определенный участок производственной площади, оснащенный согласно требованиям технологического процесса соответствующим оборудованием и необходимыми принадлежностями.
Рабочее место дуговой резки называют сварочным постом. Он может быть стационарным или передвижным. В зависимости от вида выполняемой работы и габаритов разрезаемой конструкции сварочный пост располагают в специальных сварочных кабинах или непосредственно на объекте резки.
При резки небольших деталей рабочие места оборудуют сварочными кабинами (рис. 1) размерами 2000x2000 или 2000х хЗООО мм. Стены кабин, имеющие высоту 1 800... 2000 мм, для лучшей вентиляции подняты над полом на 200...300 мм. В качестве материала для стен используют тонколистовую сталь или несгораемые материалы.
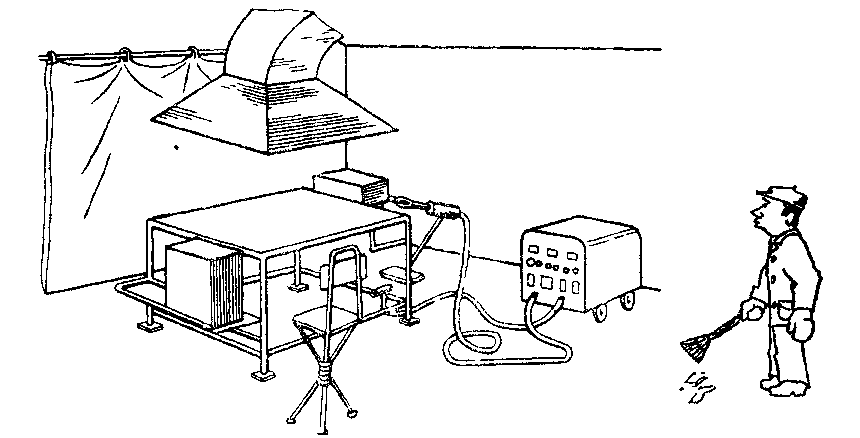
Рис. 1. Планировка сварочной кабины:
Порядок выполнения работы.
Материальное обеспечение:
- Стенды и плакаты по сварке.
- Методические указания к лабораторной работе.
- Справочная литература по ИП
- Линейка
- Карандаш
Последовательность выполнения лабораторной работы:
Внимательно прочитать имеющиеся методические указания, учебники.
Изучить схемы сварки на стендах, плакатах.
Просмотреть видеоролик «Режимы сварки»
Провести расчет режимов сварки по схеме.
Сделать выводы.
Содержание отчета:
Название работы.
Цель работы.
Заполнить таблицы
Вывод.




Вебинар для учителей

🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨



