

Россия, Балаково


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Был в сети 15.06.2020 11:01

Бородин Сергей Владимирович
Преподаватель
 3 318
 21 453

Местоположение
Специализация
741 рдс 16.04.2020
Категория:
Прочее
15.04.2020 20:44

Просмотр содержимого документа
«741 рдс 16.04.2020»
16.04.2020 Сущность и задачи входного контроля;
К качеству сварных соединений предъявляются определенные требования, от выполнения которых зависят их пригодность к эксплуатации и гарантированный срок службы. Качество сварных соединений является комплексной характеристикой, включающей в себя совокупность показателей, с помощью которых оценивают их прочность, пластичность, коррозионную стойкость, износостойкость и другие свойства.
Нормативные значения этих показателей определяют требования к сварным соединениям, выполнение которых обеспечивается определенными конструктивными и технологическими характеристиками сварных швов. К конструктивным характеристикам относятся форма и геометрические параметры сварного шва, а к технологическим — уровень остаточных напряжений, размеры деформаций, размеры и число дефектов и т. п.
Контроль качества представляет собой проверку соответствия показателей качества установленным требованиям. В зависимости от требований, предъявляемых к сварным соединениям, и категории их ответственности устанавливается определенная система контроля качества продукции на предприятии. Основывается эта система на классификации видов технического контроля по отдельным признакам.
По стадиям технологического процесса различают контроль:
входной (предупредительный);
операционный (текущий);
приемосдаточный.
Входной контроль включает в себя проверку основного и сварочных материалов (присадочной проволоки, флюсов, газов, электродов), полуфабрикатов и комплектующих изделий, а также работоспособности сварочного оборудования и квалификации сварщиков. Операционный контроль выполняют в соответствии с технологической документацией изготовителя и нормативной технической документацией. Текущий контроль должен быть достаточным для оценки качества выполняемых операций.
Приемосдаточный контроль осуществляется в целях отделения годной продукции от бракованной.
Контроль сварных конструкций выполняют после их обработки в целом или после механической обработки сварных швов (если эти виды обработки производятся).
Влияние дефектов зависит не только от их размеров, но и от формы. К наиболее опасным дефектам относятся трещины, непровары и подрезы. Менее опасными дефектами являются поры. Промежуточное положение занимают включения. Все перечисленные виды дефектов характеризуются определенными значениями коэффициента концентрации напряжений. Опасность дефектов возрастает в следующем порядке: продолговатые поры, свищи, цепочки или скопления пор, линейные шлаковые или флюсовые включения.
В первую очередь контролю подвергают сварные швы в месте их взаимного пересечения и на участках с признаками дефектов. Методы и объемы контроля сварных соединений в узлах повышенной жесткости, где увеличивается вероятность образования трещин, должны дополнительно указываться в проектной документации.
Контроль качества сварных соединений, характеризующихся повышенной склонностью к образованию холодных трещин, следует производить не ранее чем через двое суток после окончания сварочных работ.
2. Задачи предупредительного контроля
Одним из важнейших условий повышения качества сварных соединений является постоянное улучшение системы контроля качества. В существующей системе контроля качества основное внимание уделяется выявлению дефектов в готовых сварных швах. Этим объясняется все еще значительный процент брака в сварных изделиях. Положение усугубляется еще и тем, что контроль качества физическими методами производится часто спустя продолжительное время после выполнения сварочных работ, что не позволяет своевременно принимать меры по устранению причин брака. Бывают случаи, когда дефекты в сварных швах обнаруживаются при сдаче готового изделия, а иногда и в процессе его эксплуатации.
Контроль не обеспечит ожидаемых результатов, если он направлен на выявление дефектов только в уже выполненных швах или проводится спустя продолжительное время после выполнения сварочных работ. В этом случае невозможно принять меры для устранения причин появления брака.
Следовательно, основное внимание необходимо уделять предупредительному контролю, позволяющему на различных стадиях сварочного производства проверять основные и сварочные материалы, квалификацию сварщиков, сварочное оборудование, подготовку изделий под сварку, технологию сварки.
3. Контроль основных и сварочных материалов
Высокое качество сварных изделий возможно только при условии обеспечения качества исходных основных и сварочных материалов.
Основным материалом для сварных соединений является металл. Перед сваркой проверяется наличие сертификатов на материал и его заводская маркировка, а для специальных сталей, кроме того, наличие и количество легирующих элементов.
В сертификате указываются марка и химический состав, номер плавки, масса и номер партии, результаты всех испытаний, выполненных в соответствии с действующим стандартом, номер стандарта на отправляемый металл, профиль и размер материала. Показатели механических свойств материала — пределы прочности, текучести, относительное удлинение и поперечное сужение, угол загиба, ударная вязкость, химический состав — должны соответствовать принятым стандартам и техническим условиям. Поступивший материал (листовой и профильный прокат, заготовки) также подвергают внешнему осмотру в целях выявления расслоений, трещин, недопустимых вмятин у закатов.
При отсутствии сертификата металл до определения его механических свойств, химического состава и испытания на свариваемость нельзя запускать в производство. Проведение такого контроля позволяет избежать получения некачественных сварных изделий, сэкономить трудозатраты на монтажные и сварочные работы, а иногда даже сэкономить металл, так как в противном случае не исключена возможность применения его не по назначению.
Свариваемость металла можно определить несколькими методами. Прежде всего, свариваемость характеризуется механическими свойствами (испытание на разрыв, изгиб, ударную вязкость) и способностью металла без образования трещин и значительного изменения свойств выдержать быстрое охлаждение и усадку при этом, а также значительное тепловое расширение и быстрый нагрев до температуры плавления.
Свариваемость можно определить по содержанию некоторых химических элементов, влияющих на механические свойства металла, с помощью следующей формулы:
Сэкв = С + Mn/20 + Ni/15 + (Cr + Mo + V)/10
где Сэкв — эвивалент углерода, %; Mn, Ni, Mo, V, C — содержание химических элементов в стали.
Для ручной дуговой, автоматической и полуавтоматической сварки эквивалент углерода не должен превышать 0,45 %.
Иногда для определения свариваемости применяют методы, имитирующие процесс сварки. Например, пластины основного металла подвергают термической обработке, воспроизводя изменения, которые металл претерпевает в процессе сварки.
Большое влияние на качество сварки оказывает качество сварочных материалов. Основным видом сварочных материалов при монтаже являются электроды для ручной сварки. На строительномонтажные площадки электроды поступают от их изготовителей. Каждая партия электродов должна иметь сертификат, в котором указываются их завод-изготовитель, дата изготовления, номер и масса партии, стандарт, диаметр, тип и марка электродов, механические свойства наплавленного металла и допустимое в нем содержание серы и фосфора, рекомендуемые режимы сварки и режим просушки электродов. Каждая пачка электродов имеет, кроме того, этикетку, которая в зависимости от способа упаковки наклеивается на нее снаружи или вкладывается внутрь. На этикетке указываются назначение электродов, их диаметр, марка и тип, рекомендуемые режимы сварки и сушки перед сваркой, заводизготовитель, дата изготовления и номер партии.
Необходимо проверить соответствие поступивших электродов сертификату, выборочно проконтролировать их внешний вид. Покрытие электродов должно быть прочным (проверяется при изгибе и падении его на стальную плиту) и плотным, и при этом оно не должно иметь пор, трещин, вздутий и комков неразмешанных компонентов.
Допустимы следующие дефекты поверхности покрытия:
поры — не более трех на длине 100 мм, диаметром до 2 мм, глубиной до 0,5 толщины покрытия;
шероховатость поверхности, продольные риски и отдельные задиры глубиной не более 1/4 от толщины покрытия;
не более двух волосных трещин длиной до 12 мм каждая;
не более трех местных вмятин глубиной до 0,5 от толщины покрытия и длиной до 12 мм каждая.
Для определения степени влажности покрытия электродами проверяемой партии заваривается несколько образцов.
При наличии недопустимых в электродах дефектов применять их запрещается. О поставке некачественных электродов необходимо сообщить заводу-изготовителю с просьбой выслать представителя для составления акта и головному по подчиненности в министерстве (ведомстве, главном управлении) институту по сварке. Головной институт по сварке совместно с заводом-изготовителем должны определить причины появления брака и разработать мероприятия по его предотвращению в дальнейшем.
На некачественные электроды специально созданной для их проверки комиссией, в состав которой должен входить представитель завода-изготовителя, составляется акт. В случае отказа завода от посылки своего представителя акт составляется без него.
В случае если применяемые электроды не обеспечивают стабильного горения сварочной дуги и равномерного плавления, а также если в сварных швах возникают трещины и поры, следует дополнительно проверить механические свойства наплавленного металла, технологические свойства электродов, а при необходимости выполнить металлографический анализ.
При отсутствии сертификата применять электроды разрешается только после их проверки. Проверке подлежат сварочные свойства электродов, механические свойства и химический состав наплавленного металла, механические свойства сварного соединения, а также прочность покрытия. Для электродов, обеспечивающих получение в шве аустенитной структуры наплавленного металла, кроме того, следует проверить наличие в нем ферритной фазы.
Однако проверка поступивших электродов (как и других сварочных материалов) не исчерпывает всех мероприятий предупредительного контроля.
Качество электродов во многом зависит от условий их хранения. После проверки вновь поступивших электродов сотрудник лаборатории, на которого возложен контроль за их хранением, устанавливает режимы хранения на складе и просушивания (если это требование установлено в паспорте на электроды), а затем периодически контролирует выполнение этих режимов работниками склада.
Одной из важнейших задач предупредительного контроля электродов является создание на центральных складах организаций и складах монтажных участков необходимых условий для складирования. Склады должны быть оборудованы стеллажами для хранения электродов по маркам и диаметрам, а также печами для сушки и прокаливания электродов, в которых должна поддерживаться необходимая температура. Причем эта температура должна быть постоянной не только в разные времена года, но и в течение суток, с учетом явления конденсации. В противном случае при ночном остывании нагревшегося за день помещения содержащаяся в нем влага сконденсируется в виде росы на пачках электродов и перейдет при негерметичной упаковке в покрытие.
Режимы сушки и прокаливания электродов устанавливаются в зависимости от типа покрытия и приводятся в их паспортах, а также в каталогах. Следует тщательно выдерживать эти рекомендуемые режимы, так как качество недосушенных и пересушенных электродов резко ухудшается. При этом и в первом, и во втором случае возникает опасность порообразования в швах, причинами которой являются влага и ухудшение защиты зоны сварочной дуги вследствие выгорания органических составляющих покрытия.
В зависимости от конкретных форм организации сварочных работ ответственность за создание необходимых условий для хранения и подготовки к применению электродов (а также других сварочных материалов) должна нести лаборатория по контролю, сварочная лаборатория или служба главного сварщика, а там, где нет указанных служб, — главный инженер организации.
Для сушки электродов можно использовать печь, показанную на рис. 1, в которую загружается 120 кг электродов. Кроме того, в ней прокаливаются флюс и проволока. Номинальная температура нагрева такой печи 400 °С, время достижения этой температуры — 1 ч, номинальная мощность — 20 кВт, размеры рабочего пространства — 490 × 655 × 830 мм, число термических нагревательных элементов (ТЭН) — 10.
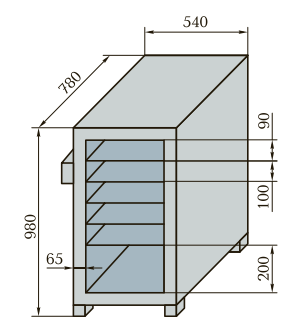
Рис. 1. Печь для сушки и прокаливания электродов и флюса
Имеются также переносные печи для прокалки электродов. Например, разработана печь с единовременной загрузкой до 30 кг электродов. Такая печь представляет собой цилиндрическую емкость, установленную на основании, в котором размещена вся электроаппаратура. В корпус печи вмонтирован терморегулятор, обеспечивающий регулирование температуры в пределах от 100 до 400 °С. Настройка на определенный режим прокаливания осуществляется с помощью градуированного диска. Мощность нагревательного элемента 3 кВт. Габаритные размеры печи 600 × 500 × 150 мм. Масса печи 53 кг.
Очень удобными являются передвижные склады, размещаемые в сборно-разборных домиках и предназначенные для хранения и подготовки к работе 1 т электродов на строительно-монтажной площадке в любых климатических условиях.
Представляет интерес передвижной универсальный склад с разовой загрузкой 3 т электродов, имеющий габаритные размеры 4 600 × 2 300 × 2 450 мм и массу 1 250 кг. Для транспортирования по строительно-монтажной площадке такой склад устанавливают на сани из труб диаметром 159 мм. Корпус склада двойной. Наружная облицовка выполнена из листового металла, внутренняя — из досок, а между ними проложен изоляционный слой из стекловаты. Склад оборудован двухъярусными стеллажами и печью для сушки и прокаливания электродов. На лицевой части стеллажей крепятся таблички с указанием марок и диаметров электродов.
Печь для сушки и прокаливания электродов изготовлена из листового проката. Между наружной и внутренней обшивкой проложена изоляция из стекловаты толщиной 60 мм. Нагревательные элементы выполнены из нихромовых спиралей диаметром 2 … 3 мм. Диа
пазон рабочих температур от 15 до 400 °С. Максимальная разовая загрузка электродов 420 кг. Печь состоит из двух камер. В каждой камере имеется вентиляционное отверстие диаметром 15 мм, которое при необходимости закрывается заслонкой. Специальная система управления позволяет обеспечивать необходимые температуры и время выдержки электродов как в ручном, так и в автоматическом режиме. Точность поддержания необходимой температуры обеспечивается встроенными в цепь управления электроконтактными регуляторами и выдерживается в пределах ±60 °С. Продолжительность работы нагревателей в автоматическом цикле устанавливается с помощью регулятора времени в пределах от 0 до 120 мин с точностью ±20 с. Время выхода на режим максимальной температуры 11 … 13 мин.
Электроды в печи прокаливаются в пеналах специальной конструкции. Для подвешивания пеналов к потолку обеих камер на всю глубину печи приварены шесть кронштейнов, однако в случае необходимости электроды можно прокаливать и россыпью.
Существенное влияние на качество сварки также оказывает проволока, используемая при механизированной сварке и как присадка при газовой сварке. Проволока поставляется в бухтах, снабженных металлическими бирками, на которых указано ее обозначение по стандарту, номер плавки и завод-изготовитель. Также на бирке завод-изготовитель и его отдел технического контроля ставят свои клейма. Каждая партия проволоки должна иметь сертификат, в котором указываются ее марка и диаметр, химический состав, номер плавки, стандарт, масса партии и название завода-изготовителя.
После контроля наличия сертификата и бирок следует проверить поверхность проволоки. В небольших партиях следует проверять каждую бухту, в больших — выборочно. На поверхности проволоки не должно быть оксидов, загрязнений, краски и масла. На проволоке из высоколегированной стали не должно быть следов графитовой смазки.
Для удаления поверхностных дефектов проволоки применяются механические и химические способы. Загрязнения, ржавчину, окалину удаляют с помощью специальных станков различных конструкций (рис. 2). Такие станки выполняют две функции: с их помощью производят очистку проволоки и одновременную намотку ее в кассету автоматов или полуавтоматов. В качестве материалов для очистки проволоки применяют наждачные круги, напильники, сварочный флюс и войлок.
В представленном на рис. 2 станке используется следующий способ очистки проволоки. Очистное устройство представляет со
бой вращающийся в горизонтальной плоскости полый вал, в котором просверлено шесть отверстий. В эти отверстия вставлены «сухари», которые также имеют по одному отверстию. При вращении вала под действием центробежных сил «сухари» стремятся вылететь из отверстий вала. Вставленная в отверстие «сухаря» проволока удерживает его. «Сухарь», вращаясь с валом, очищает проволоку.
При отсутствии сертификата проволока должна подвергаться тщательной проверке. Прежде всего, следует произвести химический анализ, для чего из партии одной плавки нужно отобрать 3 % от общего числа бухт, но не менее двух. Стружку для анализа проволоки берут с двух концов каждой бухты. После определения таким образом марки проволоки заваривают несколько образцов для выявления ее технологических свойств. Целесообразно также определить механические свойства металла, наплавленного проволокой. На каждую проверку составляется акт, который подписывается всеми членами организованной для этого комиссии. Без составления акта выполняемая проверка недействительна. Только после определения назначения проволоки и получения положительных результатов проверки комиссия дает разрешение на ее применение. Проволока на складах должна храниться в условиях, исключающих ржавление и загрязнение ее поверхности.
Предупредительный контроль порошковой проволоки имеет некоторые отличительные особенности. При хранении свыше шести месяцев такую проволоку обязательно следует прокалить и испытать ее технологические свойства посредством сварки таврового образца. В случае отсутствия сертификата на порошковую проволоку в первую очередь производится химический анализ наплавленного металла, а затем проверка механических и технологических свойств.
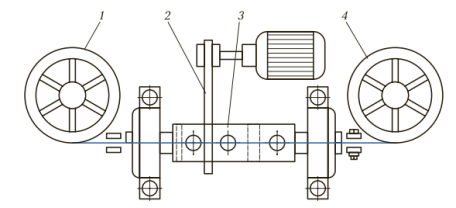
Рис. 2. Схема станка для очистки сварочной проволоки: 1 — барабан для намотки очищенной проволоки; 2 — ременная передача; 3 — очистное устройство; 4 — бухта с неочищенной проволокой
При наличии ржавчины на металлической оболочке следует выполнить проверку технологических свойств проволоки. Порошковая проволока хорошо поглощает влагу, поэтому при ее хранении должно быть исключено наличие влаги.
На качество сварных соединений существенное влияние оказывает качество флюса. Как и другие сварочные материалы, поступивший на объект флюс должен иметь сертификат. Флюс хорошо поглощает влагу, поэтому, прежде всего, его следует проверить на содержание влаги. Наиболее простым способом контроля, при котором проверяются и другие показатели флюса (например, его гранулометрический состав и загрязненность), является сварка образцов. Качество флюса считается удовлетворительным, если в процессе сварки сварочная дуга горит устойчиво, шов не имеет трещин, пор и свищей, а шлак легко отделяется. При неудовлетворительных результатах такого контроля проверяют гранулометрический состав, влажность, плотность и загрязненность флюса.
Более точным и сложным способом определения влажности флюса является сушка его пробы массой в 100 г при температуре 300 °С. Взвешивая пробу через определенные промежутки времени, просушивание прекращают, когда результаты предпоследнего и последнего взвешиваний одинаковые. Количество влаги во флюсе определяется разностью результатов, полученых при первом и последнем взвешивании. Флюс считается качественным, если влажность его не превышает 0,1 %. Гранулометрический состав проверяют, просеивая флюс через сито с размерами ячеек, равными максимальным и минимальным размерам зерен флюса.
После выполнения проверки флюса сваривают тавровый образец и исследуют наплавленный металл на содержание углерода и серы (проба берется из верхнего слоя шва). В случае неудовлетворительного результата этого исследования проверяемая партия флюса забраковывается или подвергается повторной прокалке с последующей перепроверкой всех показателей.
Храниться флюс должен на складах в условиях, исключающих насыщение его влагой, и оборудованных печами для сушки. Проверка условий хранения флюса, как и электродов, является важнейшей задачей предупредительного контроля.
В качестве защитных газов в основном используют углекислый газ и аргон, которые поставляются в баллонах и должны иметь сертификат завода-поставщика с указанием стандарта, названия газа, процентного содержания примесей в нем, влажности и даты выпуска. При наличии сертификата качество защитных газов проверяется только при появлении недопустимых дефектов, обнаруженных при сварке образцов перед применением газа на производстве.
В связи со значительным содержанием влаги в углекислом газе необходимо принимать меры по ее удалению из баллонов. Производится это в два приема. После получения баллонов сначала их следует поставить основанием вверх и ненадолго отвернуть вентиль, через который и будет стекать влага. Затем углекислый газ очищают в процессе сварки с помощью специального осушителя, через который пропускается газ перед поступлением в горелку.
Осушитель заполняется силикагелем. После насыщения силикагеля влагой его сушат посредством нагрева до температуры 180 … 200 °С. Нагрев полностью восстанавливает свойства силикагеля.


Вебинар для учителей

🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨



