

Россия, Балаково


СДЕЛАЙТЕ СВОИ УРОКИ ЕЩЁ ЭФФЕКТИВНЕЕ, А ЖИЗНЬ СВОБОДНЕЕ
Благодаря готовым учебным материалам для работы в классе и дистанционно
Скидки до 50 % на комплекты
только до
Готовые ключевые этапы урока всегда будут у вас под рукой
Организационный момент
Проверка знаний
Объяснение материала
Закрепление изученного
Итоги урока

Был в сети 15.06.2020 11:01

Бородин Сергей Владимирович
Преподаватель
 3 318
 21 453

Местоположение
Специализация
649 птп 04.04.2020
Категория:
Прочее
02.04.2020 19:18

Просмотр содержимого документа
«649 птп 04.04.2020»
04.04.2020 Лекция. Стыки балок.
Необходимость в устройстве стыков элементов, составляющих балку, может возникнуть, во-первых, из-за недостаточной длины листов, прокатываемых на заводах, по сравнению с длиной балки и, во-вторых, вследствие того, что общий вес балки или общие размеры ее не позволяют транспортировать целые балки с завода на место монтажа. В первом случае стыки отдельных элементов устраивают при изготовлении балки на заводе (называют заводскими). Во втором случае стыки частей балок выполняют на укрупнительных монтажных площадках (монтажные).
Заводской стык. Стык стенки и сжатого пояса всегда делают прямым и вразбежку. Стык растянутого пояса делают косым редко, когда нет повышенного контроля качества шва. Чаще же стык делают прямым автоматической сваркой и тоже вразбежку.
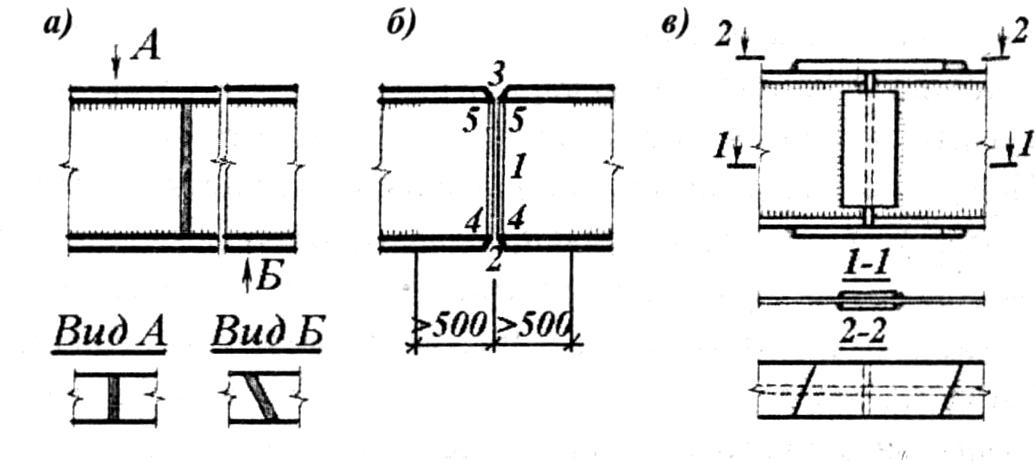
Положение заводских стыков отдельных элементов зависит главным образом от длины этих элементов. Длина широких листов, употребляемых на стенку, и узких, идущих на пояса, различна, поэтому заводские стыки устраивают в разных местах балки в зависимости от конструктивной целесообразности, т. е. вразбежку (рисунок ниже).
Монтажный стык. Делают на месте монтажа из-за невозможности транспортировать большие блоки.
Расчет такого стыка сводится к определению величины растягивающего усилия в нижней полке. Если прочность сварного стыка в ней обеспечена, то прочность вертикального стыка стенки не вызывает опасения из-за создавшихся условий стесненной деформации, она приварена к прочной полке.
В монтажных стыках соединяют все продольные элементы балки. Наиболее удобен монтажный стык, у которого все прокатные элементы стыкуются в одном сечении конструкции (рисунок ниже). Такой стык называют универсальным.
Длина отдельного отправочного элемента при перевозке по железной дороге может быть от 9,1 до 27 м (в зависимости от типа железнодорожной платформы). Монтажные стыки значительно дороже заводских, поэтому число их должно быть по возможности минимальным.
При проектировании стыков необходимо учитывать порядок сварки элементов балки, т. е. должна обеспечиваться наибольшая свобода деформаций и перемещений отдельных соединяемых элементов, что уменьшит значения усадочных напряжений. С этой целью заводскую сварку лент поясов и стенки (поперечные швы) производят до соединения поясов со стенкой (продольных швов), так как поперечные швы дают максимальную усадку. На рисунке ниже цифрами показан порядок сварки монтажного стыка. Сначала сваривают поперечные швы в стенке (цифра 1) и в поясах (цифры 2 и 3). Для свободной усадки швов 2 и 3, зависящих от возможной деформации поясных листов, участок поясных швов длиной около 500 мм с каждой стороны стыка оставляют незаваренным (рисунок ниже). Последними заваривают продольные поясные швы на участках 4 и 5, имеющих незначительную продольную усадку.
Стыки сварных балок
В балках переменного сечения стыки поясных листов обычно используют для изменения их ширины или толщины.
При изготовлении балок, предназначенных под статические нагрузки, в мастерских, не имеющих оборудования для точной обрезки листов и подготовки кромок под швы встык, а также при больших зазорах между стыкуемыми частями балок на монтаже, допустимо перекрывать стыки листов стенки и поясов только накладками (рисунок выше).
Расчет стыка балки (рисунок выше) производят как для целого сечения, состоящего из сварного шва встык. Так как на монтаже сварку производят без использования физических методов контроля качества швов, монтажные швы равнопрочны основному металлу только при сжатии.
В растянутом поясе расчетное сопротивление растяжению Rwy = 0,85Ry и поэтому, если стык приходится устраивать в сечении, где М = Мmax для растянутого пояса принимают косой шов.


Вебинар для учителей

🎓 Свидетельство об участии ✨БЕСПЛАТНО!✨



